
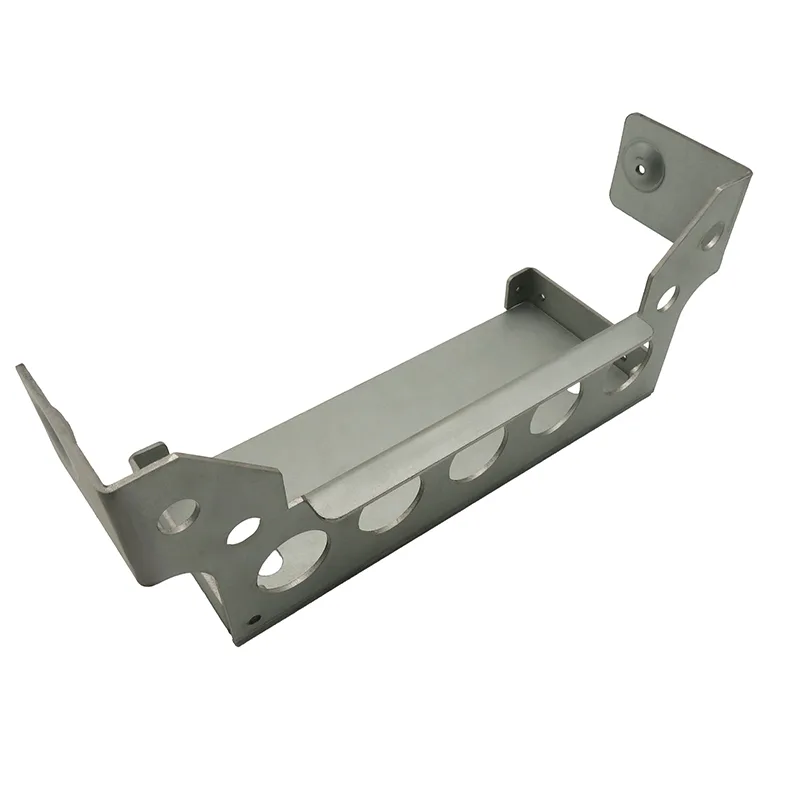
部品概要
| 項目 | 内容 |
|---|---|
| 用途 | 車両サブアセンブリ内の構造用取付ブラケット |
| 材料 | 高張力低合金鋼ストリップ、2.0mm |
| 試作工程 | ファイバーレーザー切断、CNC曲げ、手作業のバリ取り |
| 量産工程 | 順送り金型、6ステーション、160t プレス |
| 金型内工程 | ブランキング、ピアシング、成形、リストライク、トリミング、分離 |
| 二次加工 | タンブルバリ取り、その後亜鉛ニッケルめっき |
| 公差 | 位置決め穴2箇所は±0.15mm;その他は一般公差 |
工程を変えた理由
試作工程で問題なく部品は正確でした——そこは最初から問題ではありません。問題は、ブラケット1個ごとにフルプログラム、段取り、手作業のバリ取りが乗ること。量産数量ではこれらの固定費が価格を支配します。成形フィーチャー2つとピアス穴5つの部品なら、金型は回収できます。1ストロークごとに工程間の取り回しなしで完成品が出るからです。
決め手になった計算は単純です。レーザー工程に対する1個あたりの削減額で金型費を割る。この部品では1個あたりの削減額が十分大きく、回収はプログラム寿命の中に余裕で収まりました。
ストリップレイアウト:後戻りできない決定
ストリップレイアウトは金型鋼材を1本も切る前に承認しました。後からは何も変えられないからです。この時点で決定が固定されました。
- 材料幅とピッチ——両者で、部品の面積にかかわらず1個が消費するストリップ量が決まります。
- ブリッジ戦略:分離ステーションまで部品をストリップに繋いでおく方法と、各成形に必要な材料をどこから取るか。
- パイロット穴の位置と径。最初のステーションからストリップを位置決めし、誤差が工程間で累積しないようにします。
- 曲げ逃がしとトリムR。どちらも金型寿命にわたる摩耗に影響します。
- バリ方向。パンチとダイスのクリアランス、つまり部品をどちらの面でせん断するかで決まります。
- 高張力材では成形ステーションの負担が軟鋼より大きく、ストリップは分離までにより多くのステーションで部品を運ぶ必要があり、ステーションあたりのトン数も上がりました。これはストリップの決定であり、誤れば調整ではなく金型の作り直しでした。
金型の立会い
初品はソフト金型ではなく量産金型で打ち、図面の寸法記入フィーチャーすべてに対して測定しました。5つの穴位置のうち2つと成形角度1つがトライアウトで調整必要。残りは余裕を持って合格——そのために報告書があります。
位置決め穴はパターンとして測定。部品はそう使われるからです。硬さとめっき膜厚はめっきサンプルで記録。ストリップレイアウト、トライアウト調整、最終寸法は金型とともに渡る工具記録に収めました。
次に変えること
試作はレーザー工程のまま、ただし金型の展開図基準で。試作部品は曲げ用に計算された展開図から作りました。ストリップが生み出す展開図と近いけれど同一ではありません。最初から同じ展開図に揃えておけば、初品での小さな寸法調整を省けました。