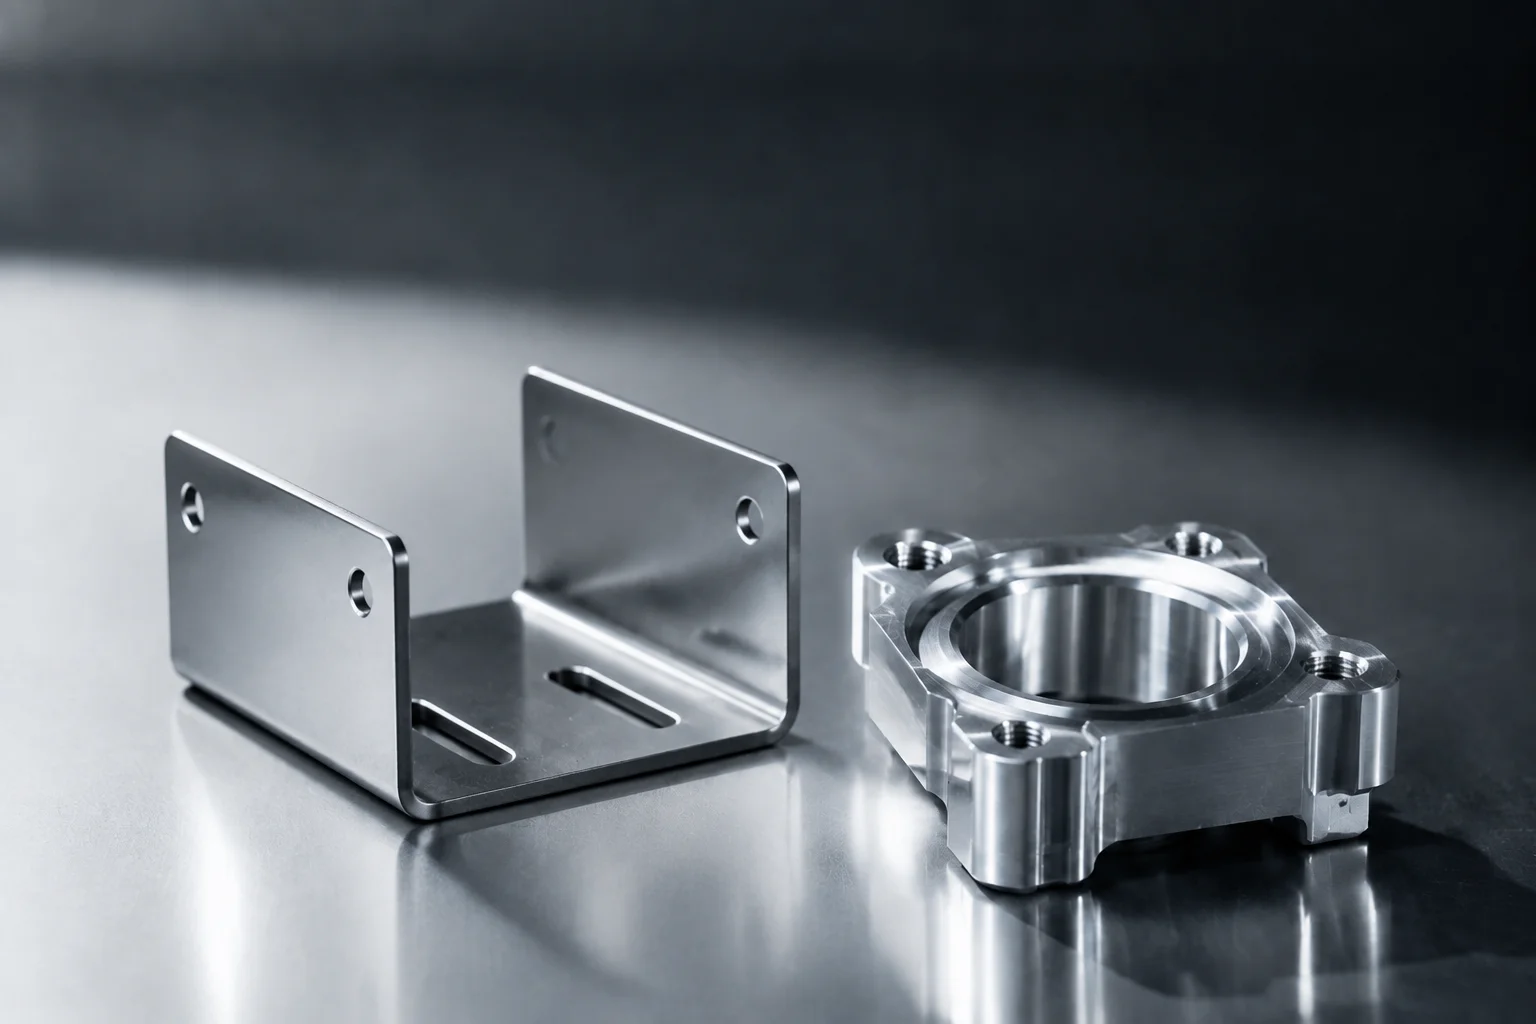
全体概要
すべてのカスタム金属部品は同じ問いから始まります。どの製造工程を選ぶのか、という問いです。板材や板から作られる部品では、板金加工(レーザー切断、パンチング、曲げ、溶接)とCNC加工(フライス加工、旋削、多軸の除去加工)が2つの主要な選択肢です。両者は一部の形状では重なりますが、コスト構造、材料歩留まり、設計上の制約では大きく異なります。誤った工程を選ぶと、パーツ単価が3–5倍になったり、納期が数週間延びたりします。特に試作から量産へ移行する段階では顕著です。本ガイドでは、コスト、公差、材料の選択肢、納期、設計の複雑さの観点から両工程を比較し、見積もり段階で正しい判断ができるようにします。
各工程の仕組みと特徴
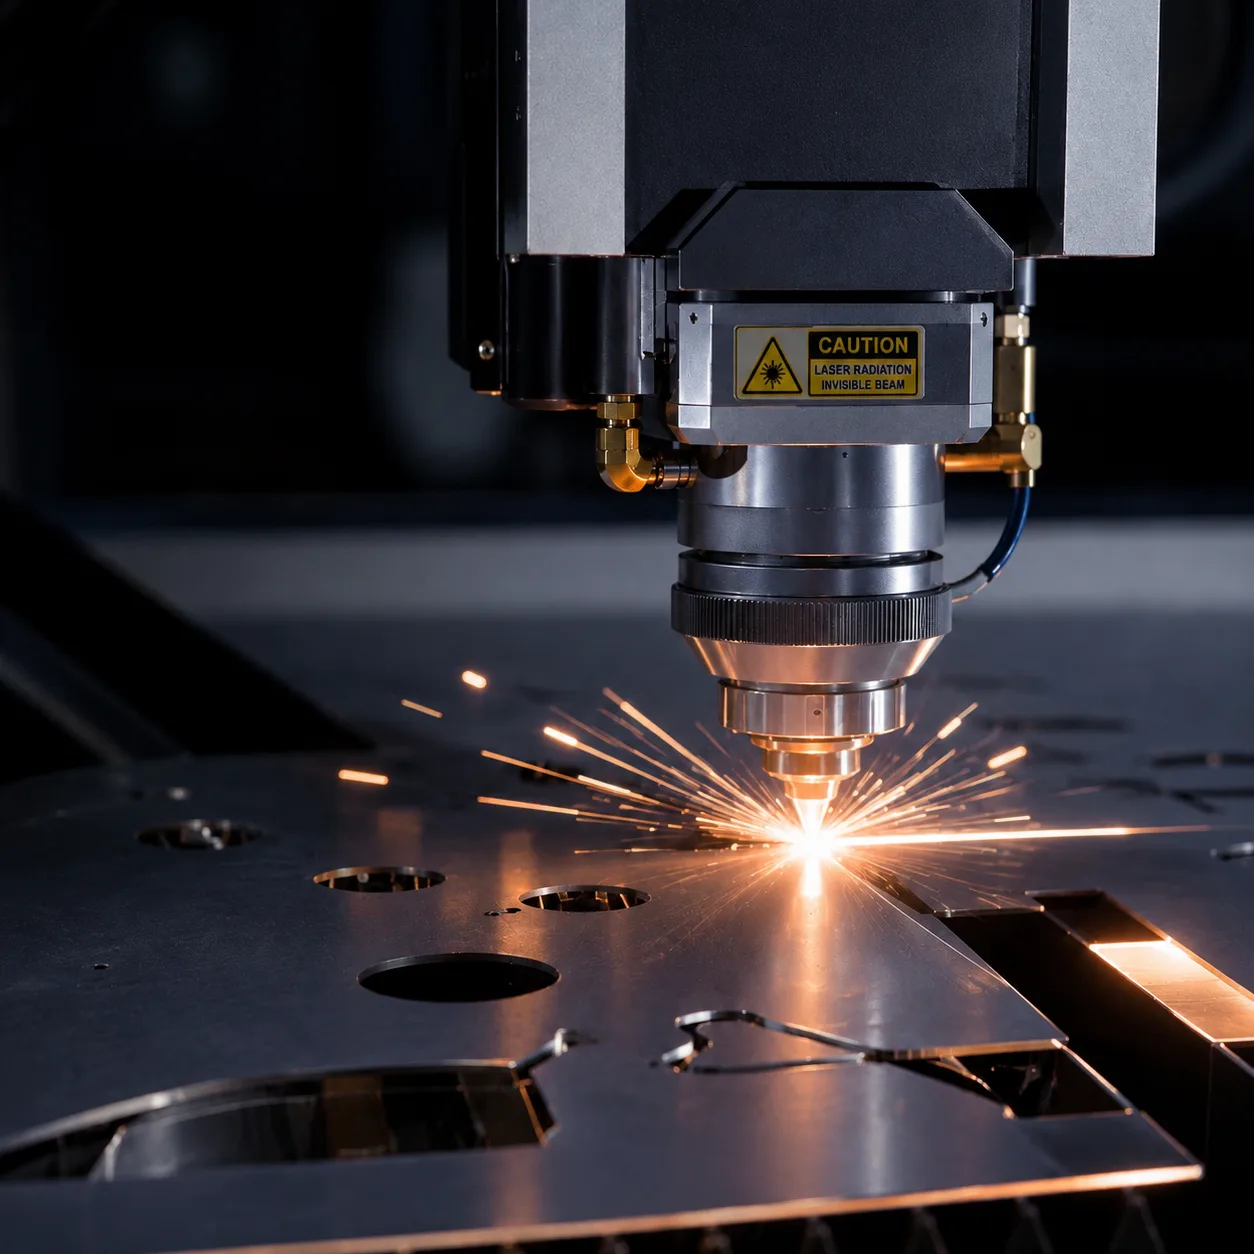
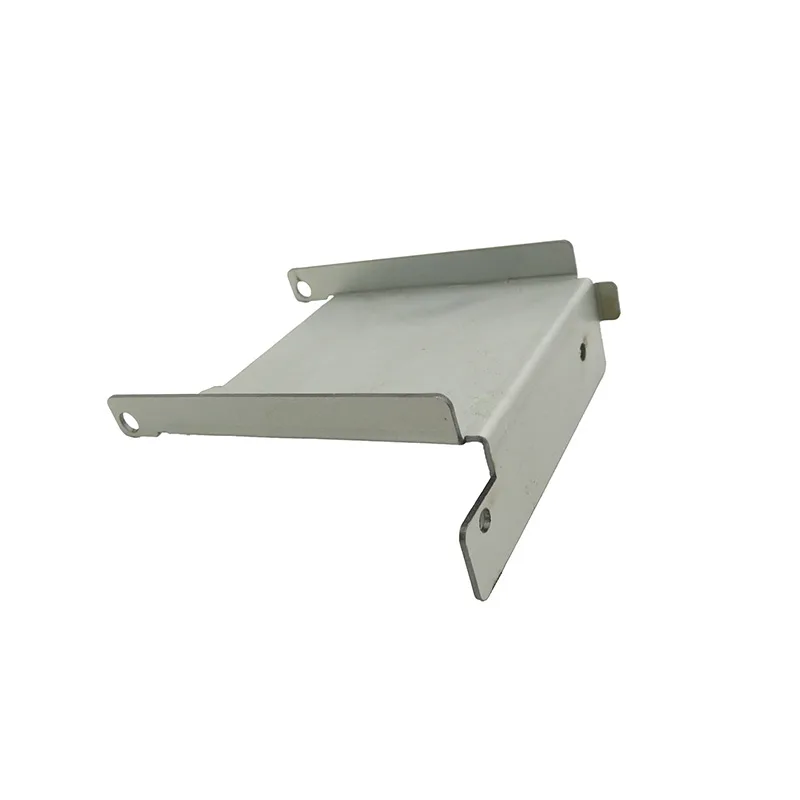
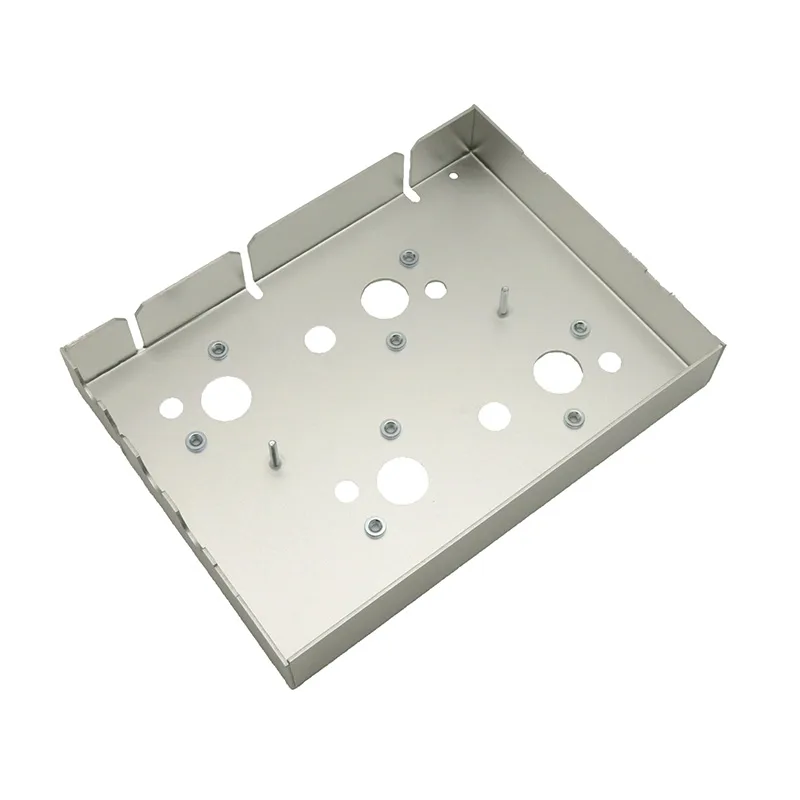
板金加工は平らな素材(シートまたは板)から始まり、2D切断、成形、接合という一連の工程を経て3D部品へと変わります。ファイバーレーザーまたはタレットパンチが、ネスティングされたシートから平坦な輪郭を切り出し、プレスブレーキがフラットパターンを3D形状に折り曲げ、溶接または締結によって最終アセンブリが完成します。最大の特徴は、材料歩留まりが高いこと(最適化されたネスティングで通常70–85%)と、中空で軽量な構造 — エンクロージュア、ブラケット、パネル、シャーシ — に本質的に適していることです。
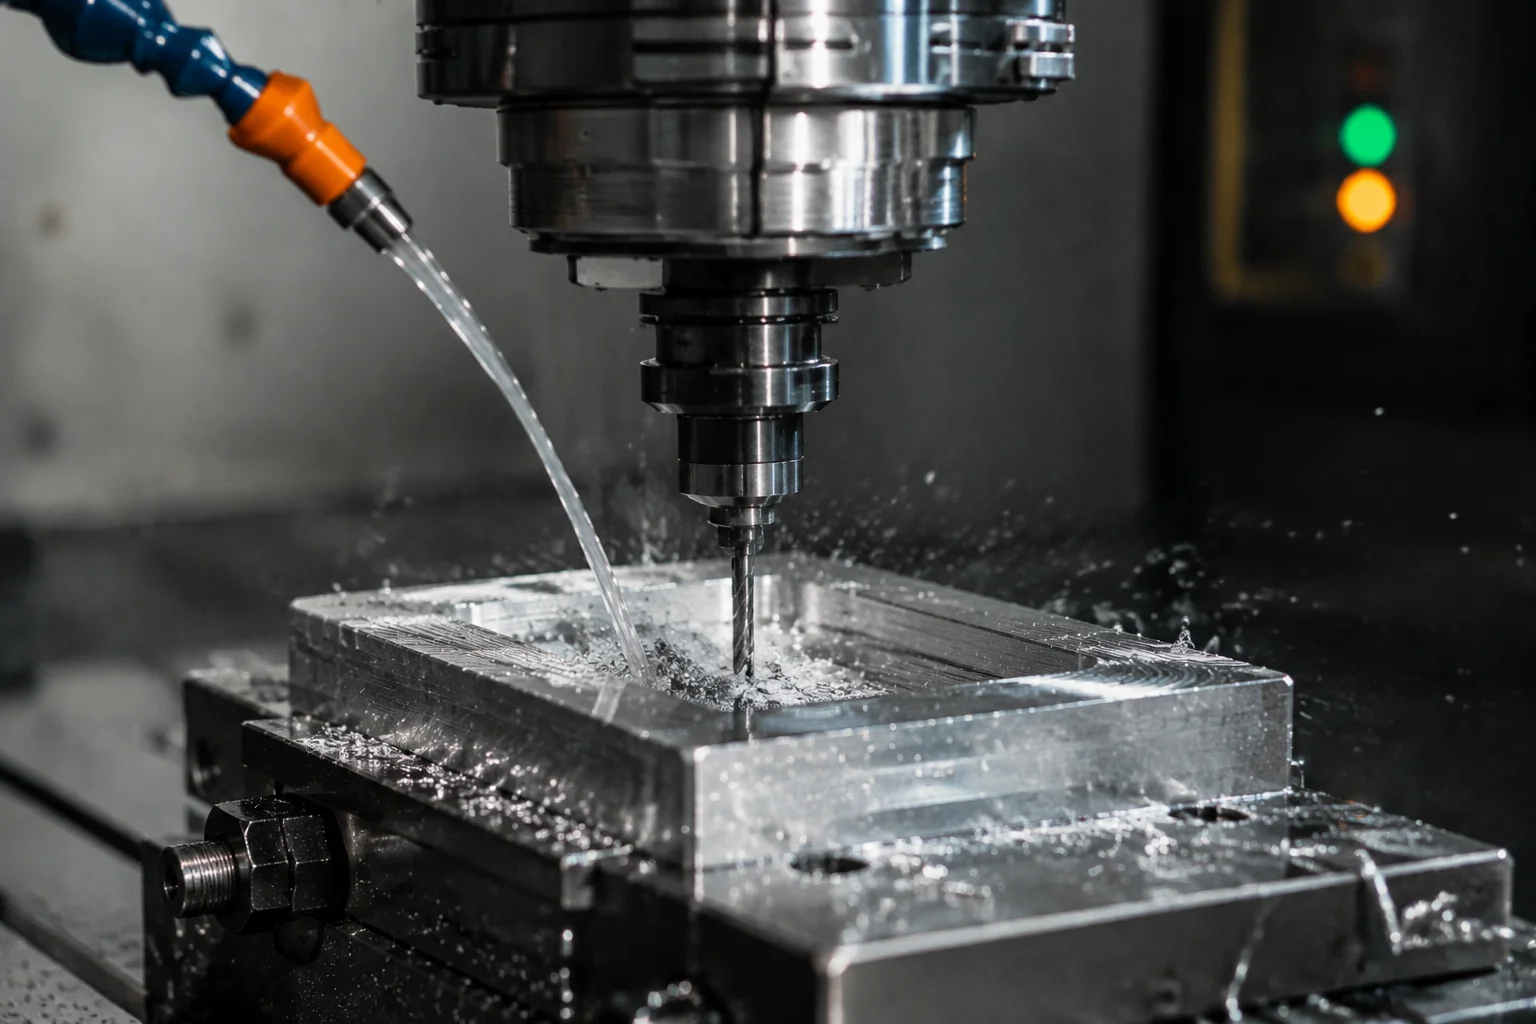
CNC加工は固体素材(棒材、ビレット、ブロック)から始まり、回転切削工具で材料を除去して最終形状を作り出します。3軸フライスは角柱形状の部品を、旋盤は円筒形状の部品を、5軸機は複雑な自由曲面を担当します。複雑な部品では材料歩留まりが10–40%になることも多く、残りは切り屑になります。CNC加工は、厳しい公差、複雑な3D曲面、そして板材からは成形できない形状(深いポケット、アンダーカット、雌ねじ)を必要とする部品に優れています。
数量別のコスト比較
この2つの工程のコスト構造は、数量によって劇的に変わります。板金加工はセットアップコストが低い(レーザー切断部品では工具不要、パンチでは控えめな工具投資)一方で、パーツ単価は中程度です。CNC加工は工具コストがゼロですが、機械時間、工具摩耗、材料の無駄によりパーツ単価が高くなります。損益分岐点は部品の複雑さに依存します。単純な平板+曲げの部品はほぼどの数量でも板金が有利で、複雑な角柱形状の部品は少量でもCNC加工が有利になる場合があります。
| 数量 | 板金(一般的なブラケット) | CNC加工(一般的なブラケット) | 備考 |
|---|---|---|---|
| 1個 | $30–$80 | $50–$150 | 単純な形状では板金が有利。複雑な部品ではCNC加工も競合可能 |
| 100個 | 1個あたり$8–$20 | 1個あたり$35–$80 | 板金は3–5倍安価。工具費の償却は不要 |
| 1,000個 | 1個あたり$4–$12 | 1個あたり$25–$60 | 板金の優位が拡大。さらなる削減にはパンチ工具の検討を |
| 10,000個 | 1個あたり$2–$8 | 1個あたり$20–$50 | 板金が圧倒的に有利。順送プレス打ち抜きでさらにコスト削減が可能 |
コスト要因:材料歩留まり
上記のコスト数値は、典型的な小型ブラケット(50×80×20 mm、1.5 mmの冷間圧延鋼、曲げ2か所)を、欧米とアジアのサプライヤーを混在させて集計したものです。中国のソースファクトリー価格に限れば、板金ブラケットのコストはこの範囲より30–50%低くなることもあります。詳細は当社の見積もりガイドをご参照ください。板金部品は最適化されたネスティングで通常70–85%の材料歩留まりを達成します。CNC加工は出発材の60–90%を切り屑として廃棄することがよくあります。
公差と精度の詳細な比較検討
CNC加工は、どの板金工程よりもはるかに厳しい公差を保持します。適切に保守されたCNCフライスは重要寸法で日常的に±0.025 mmを維持し、板金のレーザー切断は標準条件で±0.1 mm、曲げは材料、板厚、フランジ長に応じて±0.25–0.5 mmを追加します。ただし、板金の用途の大半 — エンクロージュア、ブラケット、パネル — はCNC加工レベルの公差を必要としません。公差の過剰指定は、エンジニアが犯す最も一般的なコスト上のミスの一つです。
| パラメータ | 板金加工 | CNC加工 |
|---|---|---|
| 寸法公差(切断) | ±0.1 mm(レーザー)、±0.05 mm(精密) | ±0.025 mm(標準)、±0.01 mm(精密) |
| 曲げ角度精度 | ±0.5°(標準)、±0.25°(精密) | 該当なし — 曲げは不要 |
| 表面粗さ(切断まま) | Ra 3.2–6.3 µm(レーザー切断面) | Ra 0.8–1.6 µm(フライス加工)、Ra 0.4–0.8 µm(仕上げ加工) |
| 位置精度 | ±0.1 mm | ±0.025 mm |
| 平坦度(300 mmあたり) | ±0.2–0.5 mm | ±0.025–0.05 mm |
| 最小加工形状サイズ | 0.5 mm(レーザー切縫幅) | 0.3 mm(エンドミル径) |
材料の選択肢と適合性の比較
どちらの工程も幅広い金属に対応しますが、材料に関する利点と制約はそれぞれ異なります。板金加工は標準ゲージで入手できるシート/板材に制約され、CNC加工はあらゆる固体素材の形状から開始できます。また板金加工は、プレスブレーキの加圧能力を超える非常に硬い材料(工具鋼、チタン)が苦手ですが、CNC加工は適切な工具とパラメータでこれらの材料にも対応します。
| 材料 | 板金の適合性 | CNC加工の適合性 | 備考 |
|---|---|---|---|
| 冷間圧延鋼(SPCC、A36) | 最適 — 低コストで成形性が高い | 最適 — 切削しやすい | 耐食性が問題にならない場合、両工程の既定の選択 |
| 304ステンレス鋼 | 良好 — より高い曲げ加圧力が必要 | 可 — 加工硬化し、剛性の高いセットアップが必要 | エンクロージュアには板金、精密継手にはCNC加工が適する |
| AL 5052-H32 | 最適 — 成形性が高く耐食性に優れる | 最適 — 切削しやすい | 軽量エンクロージュアには板金、複雑なブラケットにはCNC加工が適する |
| AL 6061-T6 | 可 — 成形性が限定的(最小半径2T–4T) | 最適 — 切削アルミニウムの既定の選択 | 構造部品にはCNC加工、平板や単純な輪郭には板金が適する |
| 銅 C110 | 良好 — 高出力レーザー(4 kW以上)が必要 | 可 — 粘りがあり、鋭利な工具が必要 | ブスバーには板金、精密コネクタにはCNC加工 |
| チタン(グレード2/5) | 不向き — 非常に高い加圧力とスプリングバック | 可 — 剛性の高いセットアップと低いSFMが必要 | ほぼ常にCNC加工。板金は単純な航空宇宙用ブラケットのみ |
納期(リードタイム)の比較
納期は、複雑さ、数量、工具の有無に大きく左右されます。試作(1–10個)では、工具のセットアップが不要な板金加工の方が通常は速く納品できます。DXFファイルを読み込み、レーザーが稼働し、プレスブレーキが曲げ、部品が出荷されます。CNC加工も試作では同様に速いものの、1個あたりの機械時間は長くなります。量産数量では、単純な部品では板金が納期面で優位を保ちます。複雑な部品では、1回の機械セットアップが複数の板金工程を置き換えられるため、CNC加工が競合できます。
| シナリオ | 板金の納期 | CNC加工の納期 |
|---|---|---|
| 試作(1–5個) | 3–7営業日 | 5–10営業日 |
| 小ロット(10–100個) | 5–10営業日 | 7–15営業日 |
| 量産(1,000個以上) | 10–20営業日 | 15–30営業日 |
| 専用工具を使用(プレス) | 15–30日(金型製作) | 該当なし — 工具は不要 |
納期の優位性:工具不要
試作および少量の板金部品では、工具投資が不要です。レーザープログラムはお客様のCADファイルから直接生成されます。これにより、金型製作を必要とするプレス部品で数週間を追加しうる2–6週間の工具リードタイムが排除されます。STEPまたはDXFファイルをアップロードすると、3–7営業日で初品を受け取れます。
設計の複雑さによる制約
それぞれの工程には固有の形状制約があり、エンジニアは見積もりの後ではなく設計段階で理解しておくべきです。板金部品は展開可能でなければなりません。平らな素材から始まり、3D形状に折り曲げられるためです。これにより、干渉なくフラットパターンに展開できる部品に形状が制限されます。CNC加工には実質的に形状制約がありません。切削工具が到達できる形状はすべて加工可能です。
- 板金の制約:部品はフラットパターンに展開できる必要がある — アンダーカットや閉じたチャネルは不可(溶接を除く)
- 板金の制約:最小曲げ半径は材料と圧延方向に応じて0.5T–4T
- 板金の制約:曲げ付近の穴は歪む — 穴の縁から曲げ線まで3Tの間隔を確保する
- CNC加工の制約:深いポケット(深さが径の4倍超)は長く高価な工具と低速送りが必要
- CNC加工の制約:薄い肉厚(アルミニウムで0.8 mm未満、鋼で1.0 mm未満)は切削中に振動・たわみが生じる
- CNC加工の制約:内側コーナーには必ず工具径に応じた半径が付く — 鋭利な内角には放電加工(EDM)が必要
- ハイブリッドアプローチ:多くのアセンブリは板金エンクロージュアとCNC加工の取付板や精密インサートを組み合わせている
どちらの工程を選ぶべきか
以下の判断フレームワークは、数千のプロジェクトで得た当社の経験を実践的なガイドにまとめたものです。まず部品の形状と数量から始め、次に機能要件を評価します。実際のアセンブリの多くでは、最適な解は両工程の組み合わせです。エンクロージュアや構造フレームには板金、精密なインターフェースや高公差の形状にはCNC加工を用います。
| 判断要因 | 板金を選ぶ | CNC加工を選ぶ |
|---|---|---|
| 部品形状 | 中空、薄肉、フラットパターン展開可能 | ソリッド、角柱、複雑な3D曲面 |
| 生産数量 | 10–100,000個以上 | 1–500個(量産ではコストが課題) |
| 公差要件 | ±0.1 mmまたはそれより緩い | ±0.05 mmまたはそれより厳しい |
| 肉厚 | 0.5–6.0 mm | 1.0 mm以上(実用的な最小値) |
| 表面仕上げ | 切断まま+パウダーコーティング(Ra 6.3 µm) | フライス仕上げ(Ra 0.8 µm)以上 |
| 重量最適化 | 高い — 中空構造で材料を最小化 | 中程度 — ポケット付きのソリッド材 |
| コストの優先度 | 量産時のパーツ単価 | 少量時の工具費ゼロ |
ハイブリッドアプローチ:両者の長所を活かす
当社のお客様の多くは、エンクロージュア、ブラケット、パネルに板金を使い、精密な取付面にはCNC加工のインサートを追加しています。よくある例は、板金製の電子機器エンクロージュアにCNC加工のアルミニウムヒートシンク板を組み合わせるケースです。エンクロージュアのコストは完全CNC加工版に比べて60–70%低下し、重要な熱インターフェースは±0.05 mmの平坦度を維持します。
実際の適用事例
ラックマウント型サーバーシャーシを考えてみます。すべてCNC加工で作ると、1台あたり$300–$500で、機械時間は8時間以上必要です。同じシャーシを板金で製作 — フラットパターンをレーザー切断し、プレスブレーキで曲げ、継ぎ目をスポット溶接 — すると、量産時は$25–$60で、5–10日で出荷できます。機能要件(回路基板の収容、EMIシールド、19インチラックへの搭載)は、板金でコストの何分の一かで完全に満たされます。
See also CNCプレスブレーキ曲げ加工, ファイバーレーザー切断, レーザー切断 vs CNCパンチング:どちらをいつ使うべきか.
See also 板金のDFM:コストを削減し生産トラブルを防ぐための必須設計ルール.
次に、4か所の位置決めピン穴で±0.025 mmを維持する必要がある医療機器用の精密取付ブラケットを考えます。板金ではこの公差を達成できません。曲げ後にリーマ加工やジグ中ぐりが必要となり、コストと工程が増えます。6061-T6のCNC加工アルミニウムブラケットはこの公差を日常的に保持し、50–200個の数量では1個あたり$15–$40というコストが機能要件によって正当化されます。教訓はこうです。工程の選択は習慣ではなく、機能要件が決めるべきです。
よくある質問
共同執筆
このテーマの製作部品
プロジェクトを始める準備はできましたか?
24時間以内にDFMフィードバックと見積もりをご提供します。最小注文数量なし。