
CNC 曲げ加工のコストは何で決まるか
曲げは、平坦なブランクが部品になる工程であり、CAD 上では効率的に見えた設計が現場では高くつく工程でもあります。理由は単純です。コストは成形工程の数に比例して増え、曲げはその 1 工程だからです。
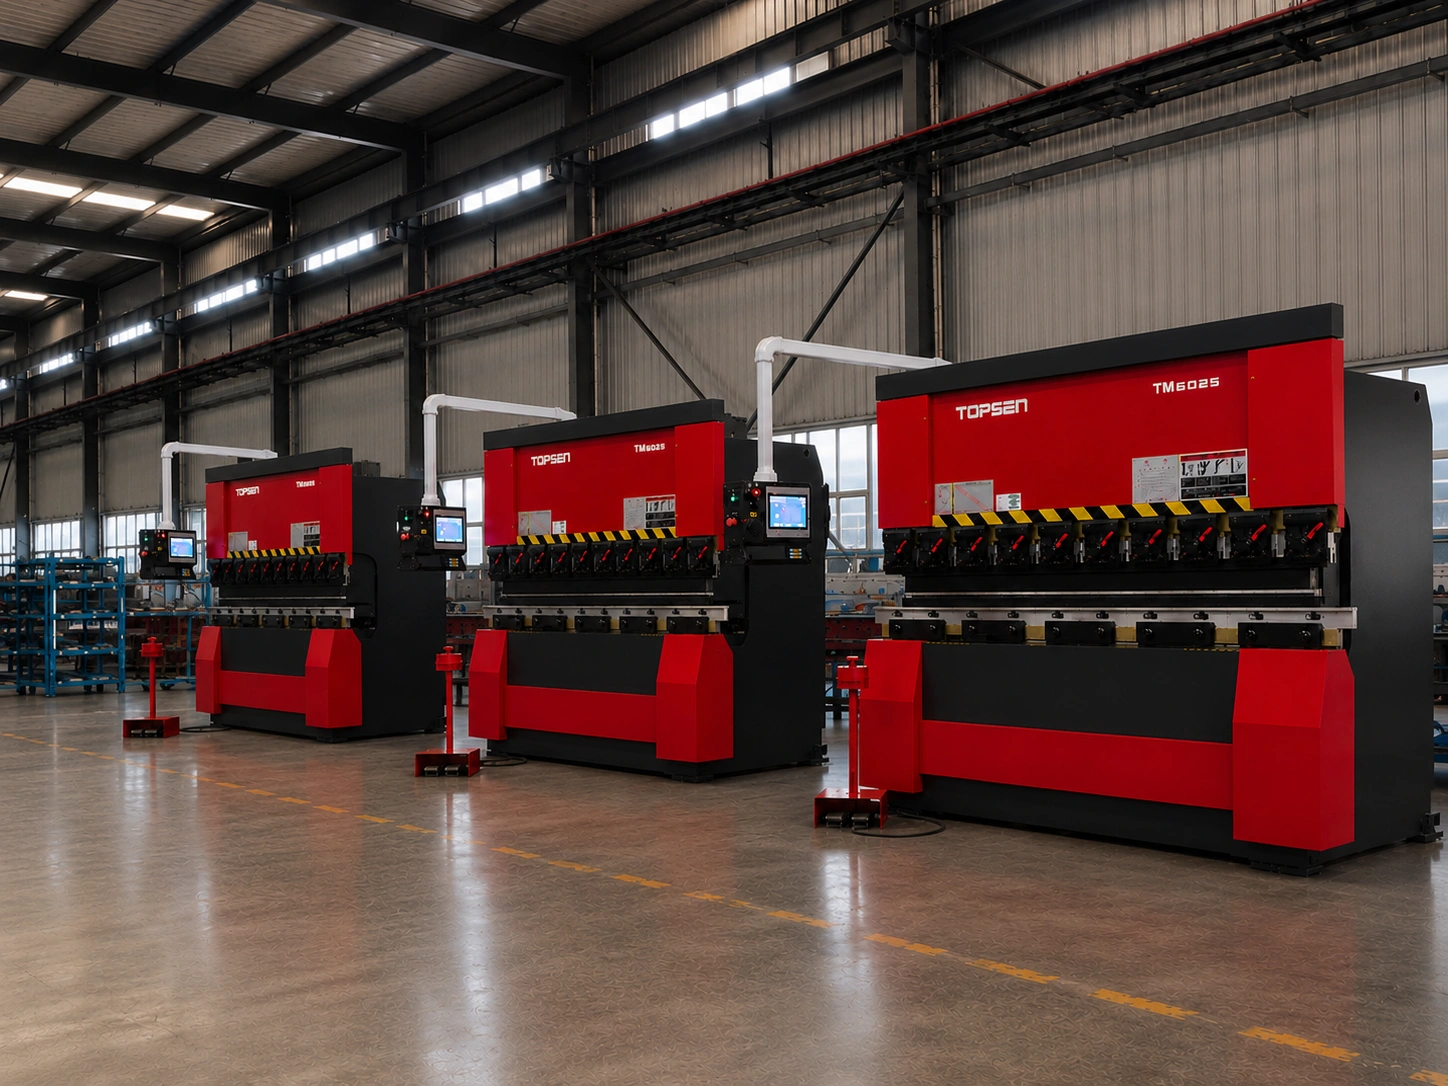
CNC 曲げ加工のコストは、主に曲げ数とその周辺のハンドリングで決まります。1 回の曲げには、金型の段取り、バックゲージの位置決め、ストローク、そしてハンドリングの動作が必要です。曲げの多い部品では、材料ではなく、プレスブレーキの稼働時間と金型交換がコストを支配します。
コストは部品の大きさではなく曲げ数に比例する
曲げが 2 カ所だけの大きな平板は安い部品です。曲げが 8 カ所ある小さなブラケットは、重量が軽くても高い部品になります。プレスブレーキの時間は、ブランクをバックゲージに当てる、ストロークする、持ち替える、回す、また繰り返すという一連の動作に費やされ、曲げが 1 カ所増えるごとにこの流れが長くなります。
1 曲げあたりの時間に加えて、段取りがあります。金型の選定、取り付け、プログラムの呼び出し、初品の確認です。段取りは金型構成ごとの固定費なので、パンチとダイを 3 組使う部品は、3 回分の段取りを負担します。
工程が保証できる範囲
当社の CNC プレスブレーキは、通常生産で曲げ角度をおよそ ±0.5° に保ち、最新機は ±0.1° の繰り返し精度で立ち上げています。軟鋼は約 5 mm、ステンレスは約 3 mm、アルミニウムは約 5 mm まで曲げられます。ただし、金型が支えられる内側 R とフランジ長によります。
実務上の制約になるのは、めったに機械ではありません。フランジがダイに載る長さがあるか、先に曲げたフランジが金型に干渉せずに部品を位置決めできるか、そして金型一式が必要な曲げ長をカバーしているかです。
| 要素 | 何で決まるか | 設計で動かせる点 |
|---|---|---|
| 1 部品あたりの曲げ数 | フィーチャ数 | 強度が許す箇所では、折り曲げたフランジを溶接またはリベット止めの補強材に置き換える |
| 曲げ長 | 部品の中で最も長い曲げ | 金型が 1 回でカバーできないほど長い曲げは分割する |
| 金型交換 | 同一部品内で異なる R・角度・フランジ長 | 部品ごとに内側 R を 1 つに統一する |
| ハンドリング | 部品の大きさと重量、曲げの順序 | 干渉せずに保持できるよう曲げの順序を組む |
| 段取り | 金型構成の種類数 | 類似部品をまとめる。フランジ長が「厄介な」部類に入らないようにする |
| 公差 | 角度とフィーチャ位置の指示 | 機能上必要な箇所以外は ISO 2768-m にする |
実際にプレスブレーキの時間を消費するもの
価格を決めるフランジのルール
思いがけず高い曲げ部品になる最大の原因は、金型に対して短すぎるフランジです。V ダイはどれも、ストローク中に部品を支えるための最小フランジ長を必要とします。目安は板厚の数倍で、ダイの開きに比例します。それより短いフランジはその金型では成形できないため、金型を替える(段取り費)、別の向きでフランジを成形する、あるいは部品を設計し直すことになります。
曲げの近くの穴も同じです。逃げを設けないかぎり、曲げの外側に近すぎる穴は、材料が引っ張られてふさがり、ゆがみます。そして逃げは、もう 1 つの輪郭であり、もう 1 つの工程であり、もう 1 つのコストです。
- フランジは金型に載る長さを確保すること。短いフランジは典型的な隠れコストです。
- 曲げごとに違う R を使うのではなく、部品全体で内側 R を 1 つにすること。
- 穴は曲げ線から 2.5 × 板厚 + 内側 R 以上離すか、逃げスロットを設けること。
- 曲げの順序をたどると部品を保持できなくなる曲げを避けること。結果だけでなく、順序までモデルで確認します。
- 曲げ半径は材質と調質ごとの最小値以上にすること。R が小さすぎる曲げは割れます。
曲げが有利な場面、そうでない場面
金型の損益分岐点を超える量では、変わらない部品を大量に作るなら、曲げよりもスタンピングが有利になります。分岐点を下回る量では、按分する金型がない分、曲げがほぼ常に安くなります。その間、つまり数十個から数千個の範囲や、まだ変更が続く部品では、曲げは柔軟な製法であり、曲げを減らすためにかけた設計の手間は、どの数量でも回収できます。
よくあるご質問
曲げは 1 曲げごとに価格が付きますか?
実質的にははい。見積もりは機械時間から組み立てられ、機械時間は成形工程の数・その長さ・工程間のハンドリングに連動します。1 曲げ当たりの単価は見積もりの略算としては妥当ですが、扱いにくい部品では金型交換とハンドリングが支配的になります。
最小フランジ長はどのくらいですか?
V ダイの開きによって決まり、その開きは板厚によって決まります。実務的な目安は板厚の数倍で、特定の部品に対する確実な答えは、表ではなく DFM チェックです。実際に使う金型が決めることです。
曲げごとに違う R で部品を曲げてもらえますか?
技術的には可能ですが、商売としては高くつきます。R が 1 つ違うごとに別の金型一式が必要になり、そのたびに段取りが発生します。部品ごとに R を 1 つに統一すると、機能を変えずに段取りを 1 回減らせることはよくあります。
穴は曲げにどこまで近づけられますか?
曲げの外側では、曲げ線から 2.5 × 板厚 + 内側 R 以上離してください。それより近いと、周囲の材料が引っ張られて穴がゆがみます。位置が機能で決まっている場合は、逃げを追加します。
曲げ角度の公差を厳しくすると高くなりますか?
検証の手間が増え、工程が保持できない場合は不良も増えます。最新の CNC プレスブレーキは ±0.1° で繰り返すので、±0.5° の指示は無理のない範囲です。工程が繰り返せる精度より厳しく求めても、得られるのは精度ではなく検査です。
図面を送れば、確かな回答が返ります
技術者がモデルの製造性を確認し、数量を反映した見積もりを返します。価格を左右するDFM指摘も添えます。