
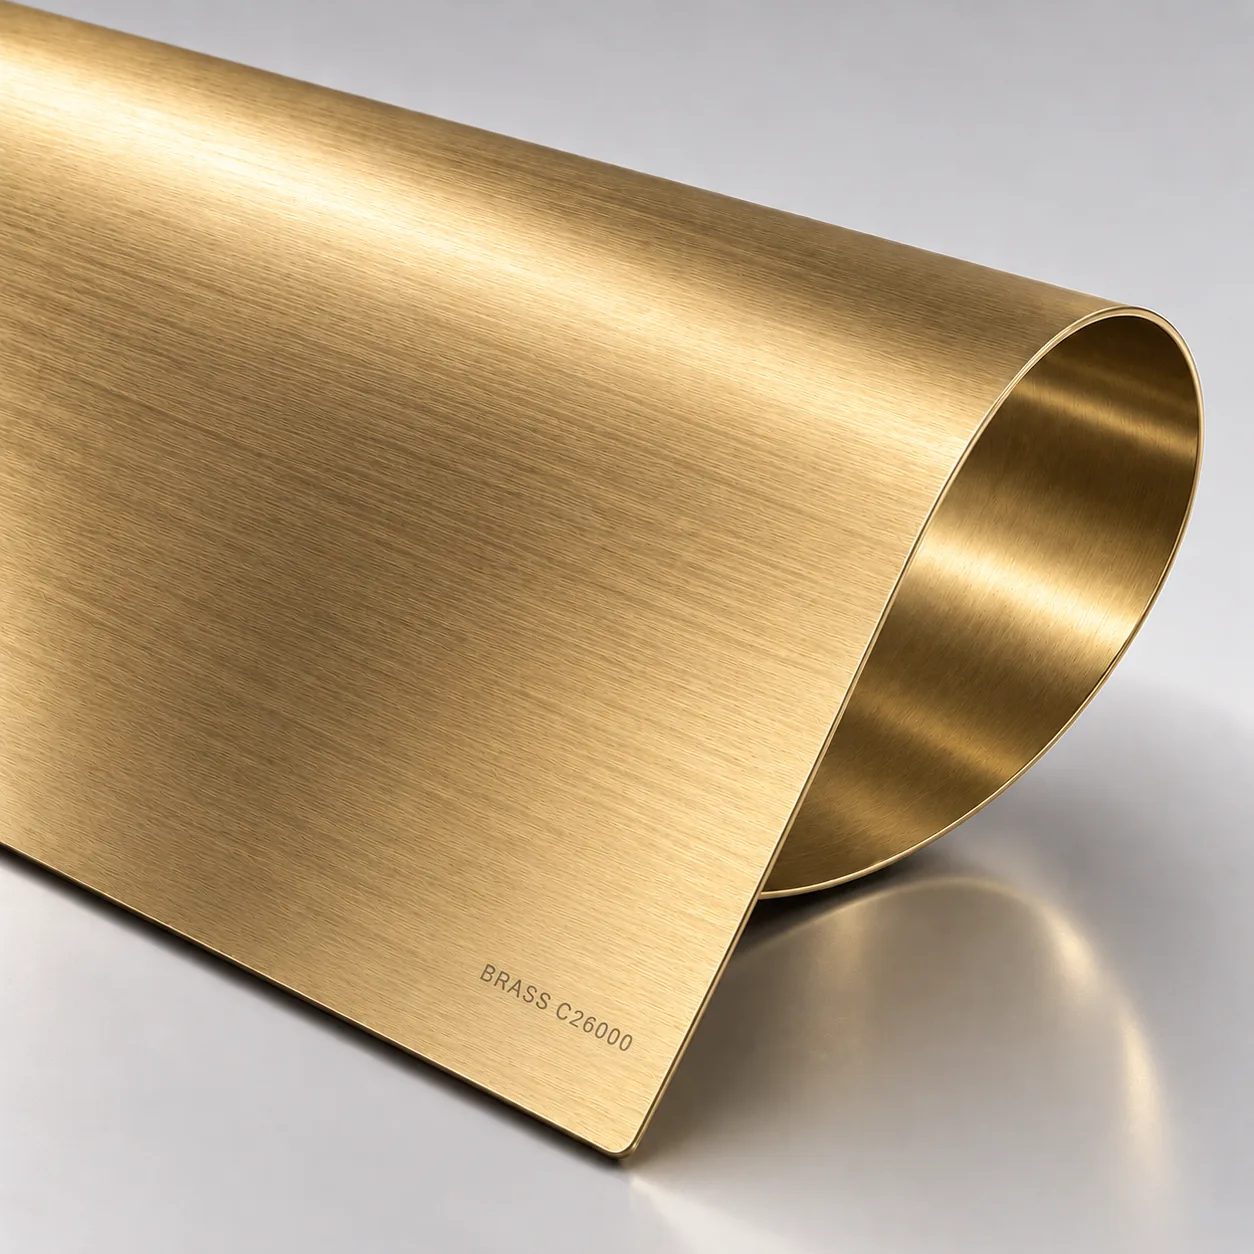
黄銅の呼び方を読む
黄銅のグレードは銅含有量で命名されます。中国規格GB/T 5231では呼び方が文字どおりです—H62は公称62%銅の黄銅、H65は65%、H70は70%。欧米系は4〜5桁のUNS番号を使うため、C26000は70/30黄銅であり、ファミリーは対応するもののH系列と1対1では対応しません。
このファミリーには他に2つの元素が現れ、挙動を変えます。少量の鉛添加は切削性を上げますが、溶接性と一部市場での規制を代償にします。ヒ素は脱亜鉛—攻撃的な水や塩水条件で黄銅を侵す、亜鉛の選択的溶出—を抑えるため、一部グレードに意図的に添加されます。
板金で最も重要な2グレード
C26000カートリッジ黄銅(銅70%)は深絞りで評価されます:より銅の少ない黄銅なら中間焼なましが要るカップや絞り容器を、1工程で成形できるからです。この延性ゆえに絞り筐体、化粧シェル、装飾成形部品に使われます。
H62(銅約62%)はその延性の一部を、より高い引張強さと硬さ、良好な切削性、低い銅コストと引き換えに手放します。端子、コネクタ、継手、金物向けのグレードです—深絞りではなく曲げと打抜きで作り、使用中も形状を保つ必要がある部品です。
| グレード | 銅 | 延性 | 強度 | 代表的用途 |
|---|---|---|---|---|
| C26000(70/30) | ~70% | 優秀 — 深絞り | 中程度 | 絞り容器、化粧部品 |
| H65 / H70 | ~65-70% | 非常に良好 | 中程度 | 一般成形部品、金物 |
| H62(62/38) | ~62% | 中程度 | より高い | 端子、コネクタ、継手 |
加工・接合・変色
両グレードとも標準設備で打抜きと曲げができ、どちらも加工硬化するため、深い成形や多段成形では中間焼なましが必要になることがあります。レーザー切断は容易で、切断面も表面と同様に仕上げを受けます。
接合こそ黄銅が鋼と異なる点です。軟ろう付けとろう付けが標準ルートで、どちらも電気部品に適用されています。アーク溶接のような融接は相性が悪い—亜鉛が溶接温度で蒸発し、ポロシティとヒュームを生じるからです。したがって溶接した黄銅継手を避ける設計が、通常はより良い技術的答案です。
最後に変色です。黄銅はハンドリング中や大気中で暗くなり、その傾向は亜鉛含有量が上がるほど強まります。外観が問われる場合はクリアラッカー、ニッケルなどのめっき、粉体塗装を指定し、順序も決めてください—ろう付けの前に施したコーティングはろう付けに耐えません。