
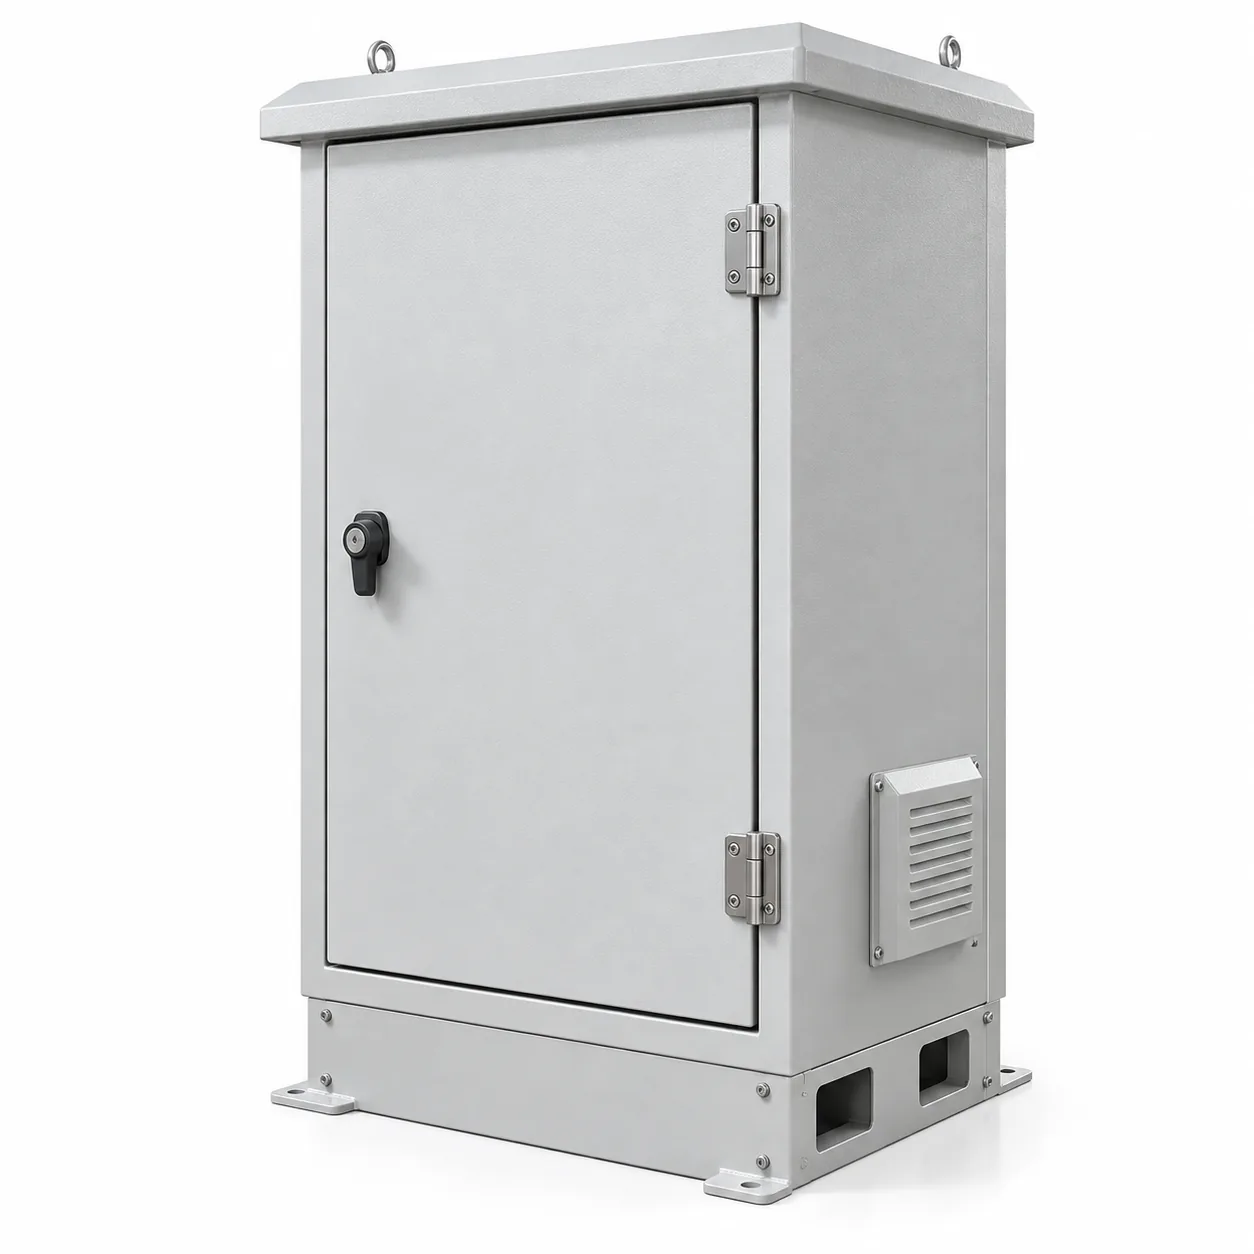
部品概要
| 項目 | 内容 |
|---|---|
| 用途 | 屋外・路面レベルの通信キャビネット、電柱または基礎台座取付 |
| 材料 | 亜鉛めっき鋼板(SGCC)、本体1.5mm、ベースプレート2.0mm |
| 工程 | ファイバーレーザー加工、CNC曲げ、MIG溶接フレーム、TIG溶接の本体継ぎ目 |
| シール | ドアに成形ガスケット溝、独立気泡ガスケット、連続経路 |
| 仕上げ | 粉体塗装、艶消しRAL、接地スタッドとシール面をマスキング |
| 公差 | 一般にISO 2768-m;接合フランジは±0.5mm |
| アクセス | 両ヒンジの前面ドア+抜け止め回転ロック |
全体を左右した制約条件
ガスケットはドア開口部の周りを往復して連続していなければなりませんでした。これにより、溶接した隅継ぎを使う当初のコーナー設計は脱落しました。コーナー部の溶接ビードが溝を断ち切り、ガスケットが座るまで削り整えるのは遅く、ばらつきも出ます。
解決は、コーナーをシール経路の外へ移すことでした。本体コーナーは従来どおり溶接しつつ、ガスケット溝は1部材として連続した曲げ加工で成形し、コーナー継ぎ手はシール面の裏側へ——そこならビードがあっても問題ありません。これは溶接ではなく曲げの判断であり、展開図が変わりました。
- ガスケット溝は1つの連続した成形フィーチャー——溶接は一切交差しません。
- 溶接順序は展開図より先に確定:本体コーナー、次に底、次に仕上げ、最後にヒンジ補強。
- コーナーRは板厚の1.5倍に抑え、ベンダーが溝に傷をつけずに成形できるようにしました。
図面の要求と工程の要求
3件のDFM変更を見積りに添えて返しました。当初のドア開口部は鋭い内側コーナーで、レーザーでは加工できません。2mmのRへの変更はコストゼロで後工程を1つ減らしました。ヒンジ補強は当初別部材の溶接プレートで、ドアを引っ張って矯正が必要でした。これをドア板に二重厚で折り込むことで、溶接と矯正の両方が消えました。
3件目はマスキングです。当初の図面は接地スタッドを示すだけで、塗装仕様は仕上げ工程に委ねられていました。粉体は絶縁体なので、スタッド・フランジ当接面・シール面を塗装前のマスキング対象として指定——2行の追記が、納品先で発見されたはずのアース導通不良を未然に防ぎました。
検査と引き渡し
初品は寸法記入済み図面に対して検査し、接合フランジは別途測定しました。ガスケットが頼るのがこのフィーチャーだからです。膜厚はサンプリングで記録し、アース導通は塗装後の全数確認——マスキングが機能したことを実際に証明できる唯一の検査です。
出荷はドアを外して個別包装、ヒンジとロックは箱入りキット、本体は間仕切りで分離。この大きさのキャビネットで輸送破損が最も起きやすいのはドアであり、平板出荷は顧客側での数分の組立作業と引き換えにそのリスクを取り除きます。
次に変えること
シール経路をもっと早く決めるべきでした。溝は設計の他のすべての判断を縛るフィーチャーなのに、コーナー継ぎ手が描かれた後になって確定しました。シールから始めて外側へ設計すれば、設計のやり直し1回分——この規模のプログラムでは1週間——を削れていました。