
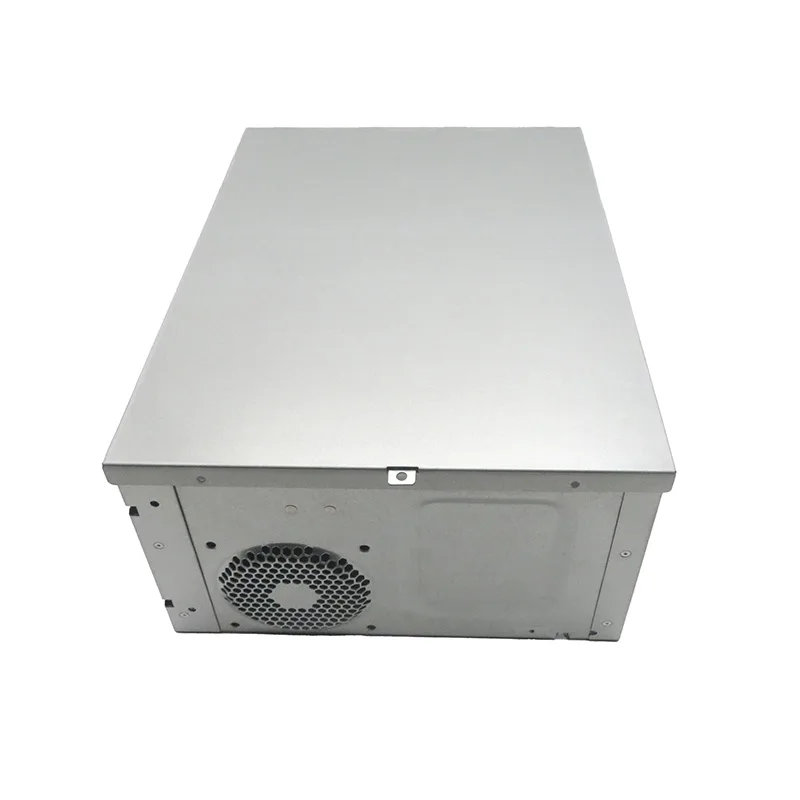
組立体
1.5 mm SPCC鋼板製、約600 × 400 × 150 mmの矩形シャーシ:ベースパン、両側壁、両端板、内部仕切り板。外側コーナーをTIG溶接し、見える面は仕上げ処理。平板状態で顧客へ納入するか、当社で組立てます。
機能要件は、取付け脚が同一平面に載ること、そして内部に取り付けるスライドイン型モジュールが固定幅で作られているため、両側壁が全長にわたって0.5 mm以内で平行であることでした。
公差はどこへ消えたか
個々の部品はすべて図面公差内でした。手でクランプして仮付けした結果、組立は端部では平行ながら中央で窄んだ側壁と、脚の間で湾曲したベースとなって仕上がりました。誤差は小さく——1 mm未満——そのすべてが、支えのないパネルに働く溶接収縮によるものでした。
さらに2つの要因が重なりました。一度の仮付けと後回しの本溶接では、最終溶接で固定される前に組立がすでに動いています。さらに側壁を互いにではなくベースにクランプしていたため、ベースの平面度誤差が壁の間隔に転写されました。
施した順に並べた対策
| 変更 | 理由 |
|---|---|
| レーザー工程でベースパンに基準穴2つを打ち抜きで追加 | エッジに頼らず、治具に唯一の明確な基準を与える |
| その基準穴で位置決めし、側壁同士をクランプする治具を製作 | ベースの平面度誤差が壁の間隔に転写されるのを防ぐ |
| 工程を変更し、側面を交互に、一括の熱で溶接を完了 | 総熱入力を減らし、収縮を部品全体で均す |
| 開口した天部に仮設のブレースを追加し、冷却後に取り外し | 材料が最も熱く最も弱い間、重要寸法を保持する |
| 仕上げ研削を組立の完全冷却後へ移動 | 熱いうちに溶接部を研削すると応力が解放され、まっすぐにしたものが再び歪む |
検査
検査計画は、まず基準を検査し、次に基準から測定する特徴寸法を、そして組立全体を検査します。壁の平行度は1か所ではなく長手方向の3か所で測定します。1か所だけでは、この案件の発端となった中央の窄んだ組立を合格と判定してしまうからです。
最初の1個については、バルーン付き組立図に基づく初度品寸法検査報告書を発行し、工程や治具を変更した後にも発行します。治具の問題を安く直せるのは、この時点です。
応用できる要点
- 溶接組立では、基準を切断段階で部品に組み込みます。組立時にでっち上げた基準は、動いてしまう基準です。
- 工程順序も仕様の一部です。同じ図面の同じ部品でも、溶接の順序が違えば異なる組立になります。
- 歪みの制御は歪みの修正に勝ります——治具1台のコストは、個々の製品の仕上げと再矯正より安くつきます。
- 重要な組立寸法は図面に明記してください。明記されていない寸法を守る者はいません。