
レーザー切断のコストは何で決まるか
ファイバーレーザー切断は単純なサービスに見えます。DXF を送れば切断された部品が返ってくる、という具合です。しかし価格は、機械がそのネストにどれだけ時間を費やすかで決まります。その時間を何が消費しているかを知れば、レバーの多くは自分で動かせる設計上の判断になります。
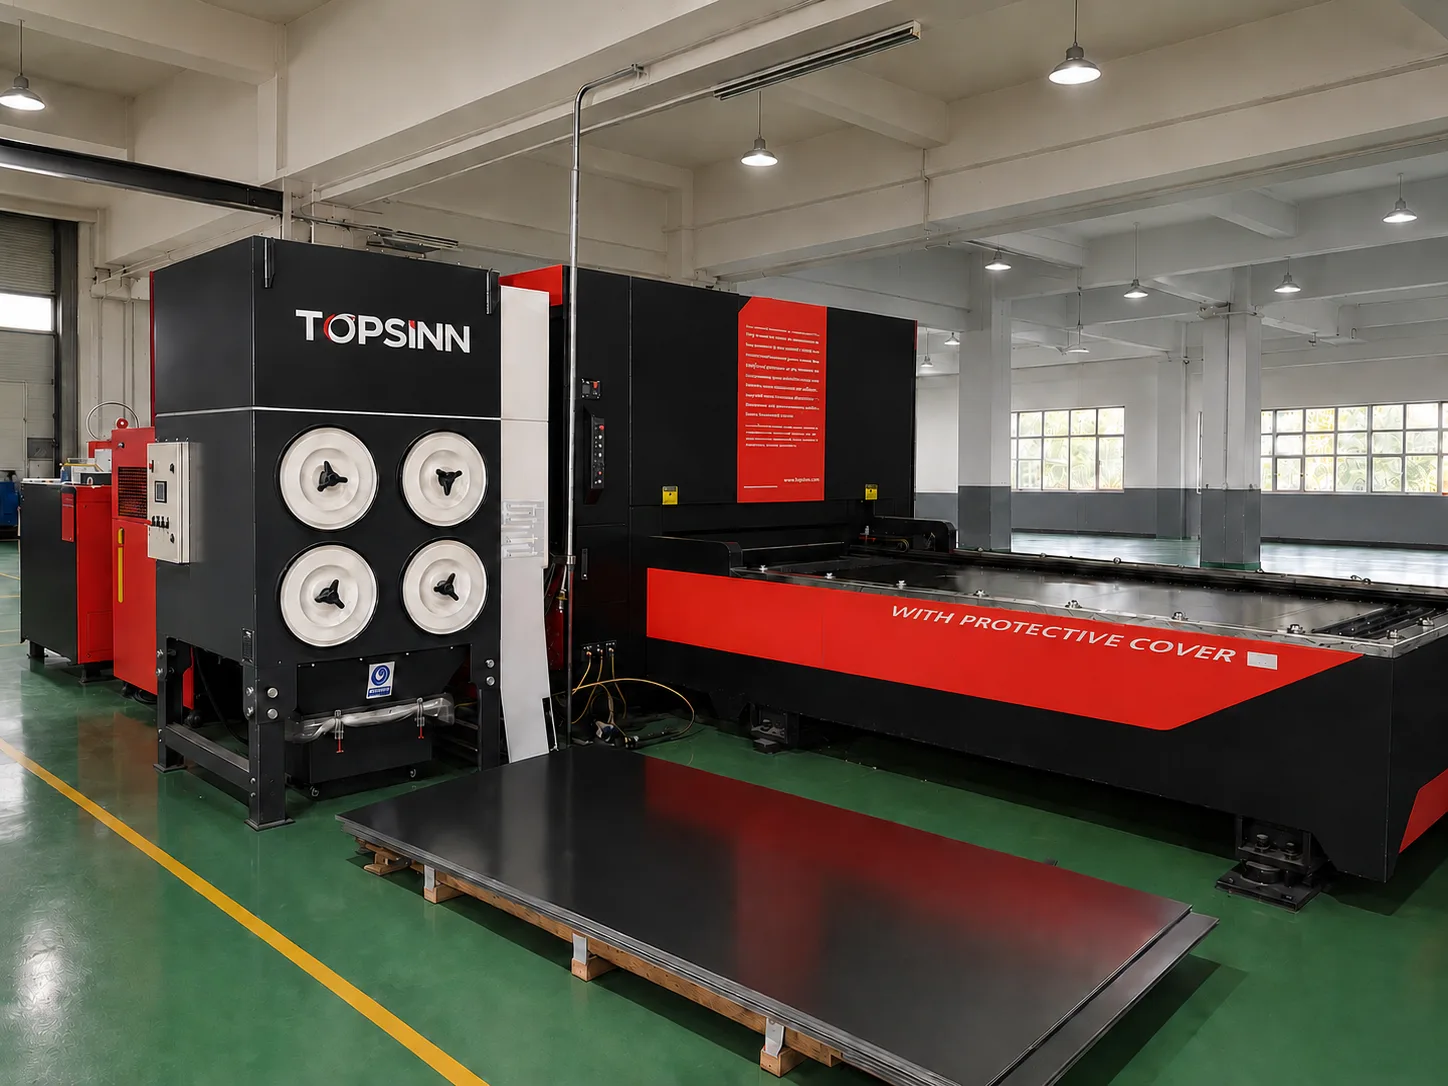
レーザー切断のコストは、部品の面積ではなく切断時間で決まります。時間は、総切断長、材質と板厚、ピアス数、ネスティング効率、そして固定的なプログラミングと段取りから生じます。厚い材料と穴数の多い部品が、最も速くコストを押し上げます。
コストは機械の時間であり、時間は切断長である
レーザーは、機械を占有した時間で請求され、その時間を消費するのは部品の面積ではなく、何キロメートルにも及ぶ輪郭長です。外形が単純な 500 × 500 mm の板と、300 個の穴を開けた 500 × 500 mm の板は、外形は同じでも価格は大きく違います。
そこから 2 つの帰結が出ます。第一に、材料を削らないフィーチャを足すだけでもコストがかかります。穴はすべて、なぞる輪郭であり、行うピアスの 1 つだからです。第二に、材料は切断とは別に計上されます。見積もりでこの 2 つが別々に並ぶのはそのためです。
効く順に並べたコスト要素
| 要素 | 効き方 | 設計で動かせる点 |
|---|---|---|
| 総切断長 | 支配的 — おおむね切断時間に比例 | 不要な輪郭を削り、装飾的な形状を簡素化する |
| 材質と板厚 | 厚い材料ほど切断が遅く、アシストガスの消費も増える | 手に入る最薄ではなく、要求性能を満たす中で最薄を使う |
| ピアス数 | 1 回のピアスごとに時間がかかり、ノズル寿命を消耗する | 小穴を統合し、設計が許すなら穴の配列をスロットに置き換える |
| ネスティング効率 | 板取り全体で板材コストを分担する | 隣接部品と敷き詰められる形状に設計し、同板厚の部品をまとめて発注する |
| 段取りとプログラミング | 固定費で、数量に按分される | まとめて発注する。同じ部品を小ロットで何度も出さない |
| 公差 | 工程能力より厳しくすると、検査増だけでなく不良も出る | 工程の保証範囲に収める。厳しくするのは機能上必要な箇所だけ |
レーザー切断のコスト要素
レーザー工程が保証できる範囲と、それが価格に効く理由
当社のファイバーレーザー切断は、通常の材料ウィンドウでは切断輪郭を ±0.1 mm に保ち、軟鋼とアルミニウムをおよそ 5 mm まで切断します。ステンレスは通常、それより薄い範囲で加工します。この範囲内では工程は再現性があり、価格も予測できます。
図面が、切断のままでは工程が出せないものを要求したとき、価格は跳ね上がります。鋭い内角、カーフ幅より細い穴、ピアスの余地がないスロットは、いずれも第二の工程(多くはドリルかフライス)を強い、ここでレーザー切断部品が静かに高価な部品へと変わります。
価格を下げる設計の判断
- 内角にはすべて、板厚の半分以上の半径を付けること。丸い工具では角を直角に切れません。
- 穴径はおおむね板厚以上に保つこと。それより小さい穴は、打ち抜きかドリルの方が適しています。
- 機能が許すなら、小穴の長い列をスロットとメッシュのインサートに置き換えること。
- プロジェクト全体で板厚を統一し、部品が同じネストと段取りを共有できるようにすること。
- 外形は一度だけ寸法指示してレーザーに任せること。多くの輪郭に厳しい公差を繰り返し指示すると、検査の工数が増えます。
レーザー、パンチ、スタンピングのどれを選ぶか
レーザーは、複雑な輪郭、1 点もの、リビジョンごとに変わる部品で有利です。タレットパンチは、同じパターンを何千回も繰り返す場面で有利です。スタンピングは、金型を按分できる量に達してから有利になります。問うべきは「どちらが優れているか」ではなく「どの数量で次の工法が安くなるか」であり、その損益分岐点は喜んでお客様の部品で計算します。
よくあるご質問
レーザー切断は面積で価格が決まりますか、長さで決まりますか?
実質的には長さです。機械は時間で請求され、時間は輪郭長とピアスで消費されます。面積が効くのは消費された材料の分だけで、材料は切断とは別に計上されます。
板厚を厚くすると、切断コストは比例して増えますか?
いいえ、比例以上に増えます。板厚が増えると切断速度は落ち、出力、アシストガス消費、ピアス時間は増えます。そのため板厚を 2 倍にすると、切断コストは 2 倍をかなり超えて増えます。
鋭い内角を切断できますか?
切断のままではできません。レーザーのカーフ幅はおよそ 0.1–0.5 mm で、ビームは丸いため、内角には少なくともカーフ幅の半分程度の R が付きます。少し大きめの R を設計するのに追加費用はかかりませんが、鋭い角を押し通すと第二の工程が増えます。
まとまった数量だと部品が安くなるのはなぜですか?
プログラミング、段取り、材料ハンドリングが固定費だからです。多く出来る分に配分すれば単価は下がり、大きなロットではネストをより効率的に詰められることもよくあります。
表面処理は切断の価格を変えますか?
直接的には変えません。切断は切断です。ただし、粉体塗装やめっきが前提の部品は、通常バリ取りと扱い方が変わり、見積もりでは切断費ではなく、独立した表面処理の行として現れます。
図面を送れば、確かな回答が返ります
技術者がモデルの製造性を確認し、数量を反映した見積もりを返します。価格を左右するDFM指摘も添えます。