
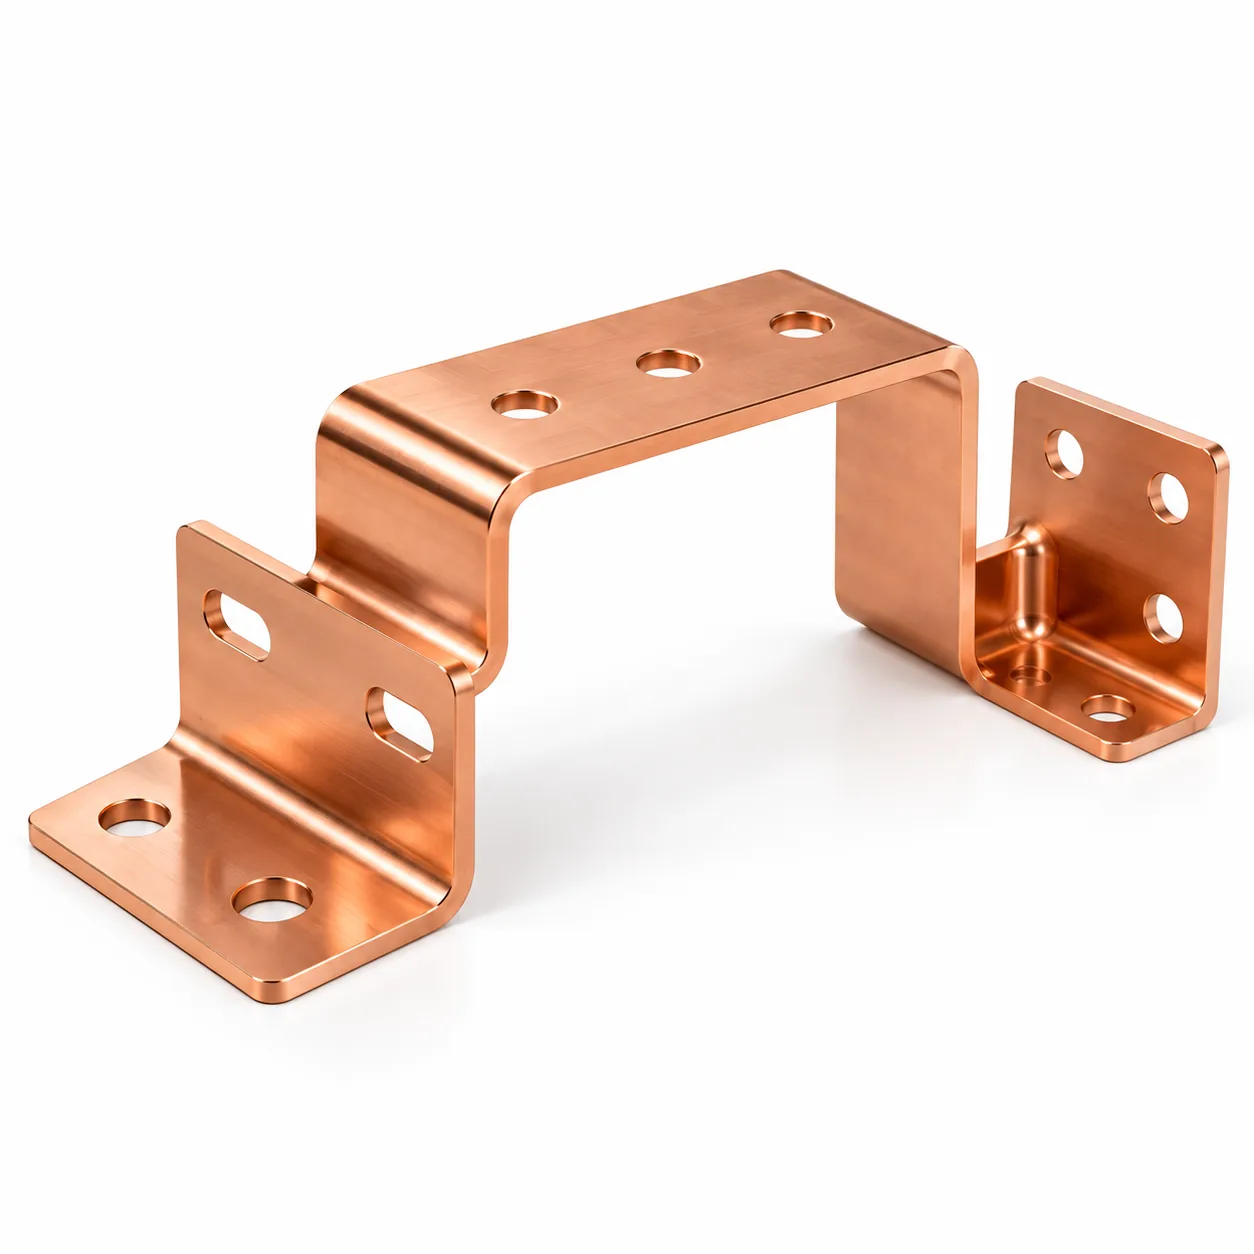
部品
材料:C11000 ETP銅、3 mm。機械特性ではなく導電率で選定。2本の母線を支持・位置決めするブラケットで、隣接部品を避ける成形段差と、電流を流す2つの接続面を持ちます。
図面は、置き換える鋼製ブラケットに合わせて1 mmの内側Rを指定していました。このRは軟鋼3 mmでは達成できますが、前工程で加工硬化した銅では達成できません。
なぜ半径を変えなければならなかったのか
焼なまし状態の銅は極めて成形性が良い。しかし、せん断、打ち抜き、1回の曲げを経た同じ銅はそうではありません。変形が延性をすでに大きく消費しているからです。破壊は2回目の曲げの外側に始まる割れとして現れ、多くの場合せん断端面、バリが切欠きとして働く場所から始まります。
変更は、2回目の曲げ半径を広げることと、成形前のせん断端面のバリ取りを指定することでした。どちらも設計段階では安価です。プレスで割れを発見するのは安価ではありません。部品はすでに材料と設備時間を消費した後だからです。
成形と表面処理
接触面は設計の中で間違えやすい部分です。接触面をめっきすると整って見えますが、電気的には悪化します。接続は素地金属の接触に依存し、めっき面はクランプ荷重下で挙動の異なる別の材料です。そこで図面はマスキング領域を定義し、検査は素地であることを検証します。
| 決定 | 理由 |
|---|---|
| 成形前にせん断端面のバリを取る | 割れが始まる切欠きを除去する |
| 後続の曲げは半径を広げる | 前工程の加工硬化に対応する |
| めっきの前に成形する | 成形後にめっきするのは普通。めっき後に成形すると皮膜が割れる |
| 接触面をマスキングする | めっきされた接合は抵抗が高く緩むことがある。素地銅が接触面 |
| 残りを錫めっきする | 時間とともに抵抗を上げる表面酸化を防ぐ |
| 曲げの圧延方向を指定する | 圧延方向と直角に曲げるのが、銅が最も許容しない条件 |
検査
検査は、曲げ幾何、成形端面の割れの不在、めっき領域の皮膜厚、そして明示的に——接触部が皮膜の転写のない素地銅であること——を対象としました。最後の検査が電気的に重要で、寸法ではなく定義された領域に対する目視検査です。
銅は調達敏感な材料であるため、鋼種を顧客が指定する部品と同様に、溶鋼番号に紐付いた材質証明書を受注に添付しました。
応用できる要点
- 鋼部品の曲げ半径を銅にコピーしないでください。加工硬化が1回目と2回目の曲げの間で答えを変えます。
- 割れ敏感な材料では成形前にバリを取ります。バリが割れの起点です。
- マスキング領域は図面で定義します。接触面は素地のままであるべきで、それは設計決定です。
- 先に成形、次にめっき。めっき済み部品の成形は、曲げごとに皮膜を損傷します。