
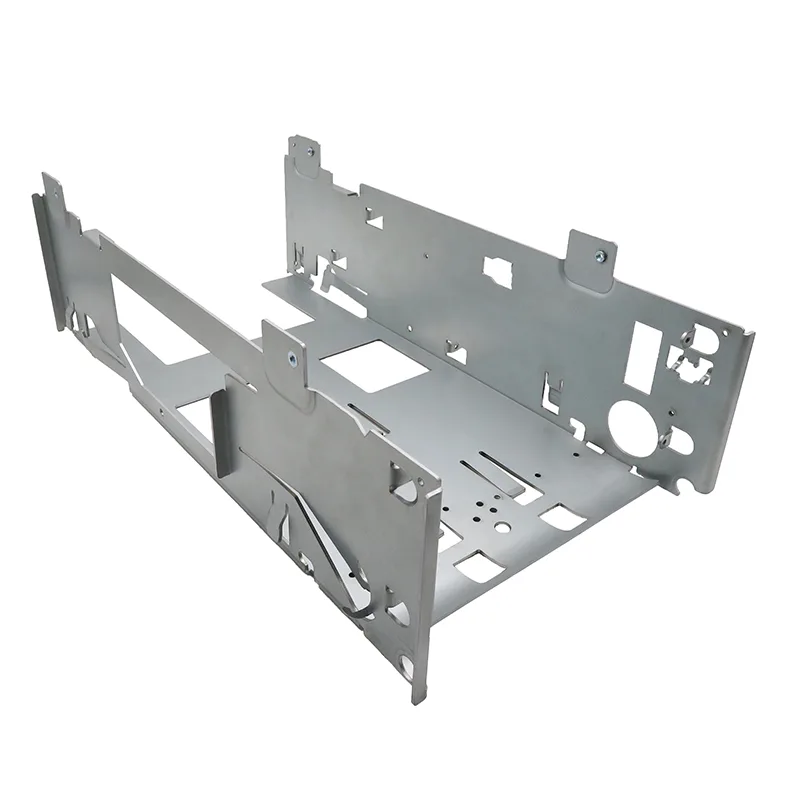
部品
材料:SECC電気亜鉛めっき鋼板 1.2 mm — 内面は亜鉛皮膜が保護し、外面は粉体塗装。約 500 × 400 mm、ディスプレイ、カードリーダー枠、テンキー、レシート排出口の切り抜き付き。
3つの機能切り抜きでは位置要求が一般公差より厳しく設定しました。それぞれが独自の取付フランジを持つ外購モジュールと接合するためです。外観要求は外面全体がクラスA。
位置公差がエッジではなく基準穴から来る理由
切り抜きを板端から寸法指定すると、その位置はせん断・成形を経た端の状態に依存し、端は変動します。打ち抜き基準穴から指定すれば端に依存せず、検査には唯一の明確な参照が与えられます。
同じ基準穴が内面のモジュール取付スタッドも位置決めします。切り抜きとスタッドの関係がパネル外形を経由せず直接保たれる仕組みです。3つの独立したモジュールを1つの面に整合させなければならないキオスクでは、この関係こそが要求のすべてです。
製造中の外観面の保護
ディスプレイ開口周囲の成形リブは言及に値します。機能追加でありながら外観上の利点も持つからです。大きな開口はパネル中央の剛性を奪いますが、リブがそれを回復させ、開口に明確な縁を与えてモジュール枠の座り位置を作ります。
| リスク | 対策 |
|---|---|
| 取り扱い・積み重ねによる傷 | レーザー加工時に保護フィルムを貼り、成形中も貼ったまま |
| 金型痕 | ウレタン保護パンチ。見える曲げは専用金型セット |
| 切り抜き端面のバリ | 塗装前にバリ取り — バリは塗膜の下から透けて見える |
| 大きな切り抜き近傍の歪み | ディスプレイ開口周囲に成形リブを追加 |
| シルク印刷のずれ | 成形後に印刷。切り抜きと同じ打ち抜き基準穴から位置決め |
検査
検査は基準穴に従いました。切り抜きとスタッドの位置は打ち抜き基準穴から測定、開口寸法はモジュール図面と照合、外観は規定光源の下で合意等級に基づいて評価しました。
シルク印刷の文字は位置に加えて密着性も別途確認しました。文字の摩耗は利用者が最初に気づく不具合だからです。これは寸法検査ではなく表面検査であり、初品から検査計画に入れておくべき項目です。
応用できる要点
- 機能切り抜きは打ち抜き基準穴から寸法指定する。せん断・成形される端からは絶対に指定しない。
- すべてを1つの基準穴から位置決めする — 切り抜き、スタッド、印刷 — 関係を直接保つために。
- 外観面は最初の切断工程から保護する。表面処理の段階からではない。
- 大きな開口の周囲には成形リブを使う。剛性を回復し、モジュールに明確な座り位置を与える。