概要
簡潔な回答: 最小曲げ半径とは、割れずに曲げられる最小の内側半径です。板厚とともに大きくなります — 通常、軟鋼では板厚の1×(1t)、アルミやステンレスでは1–2t、硬質な焼き入れ材ではそれ以上です。下のチャートは、主要な金属ごとの最小半径を板厚の倍数でまとめたものです。
当社の曲げ展開計算ツールで任意の半径を展開長に変換するか、図面をアップロードしてDFMレビューと見積もりをご依頼ください。
最小曲げ半径とは
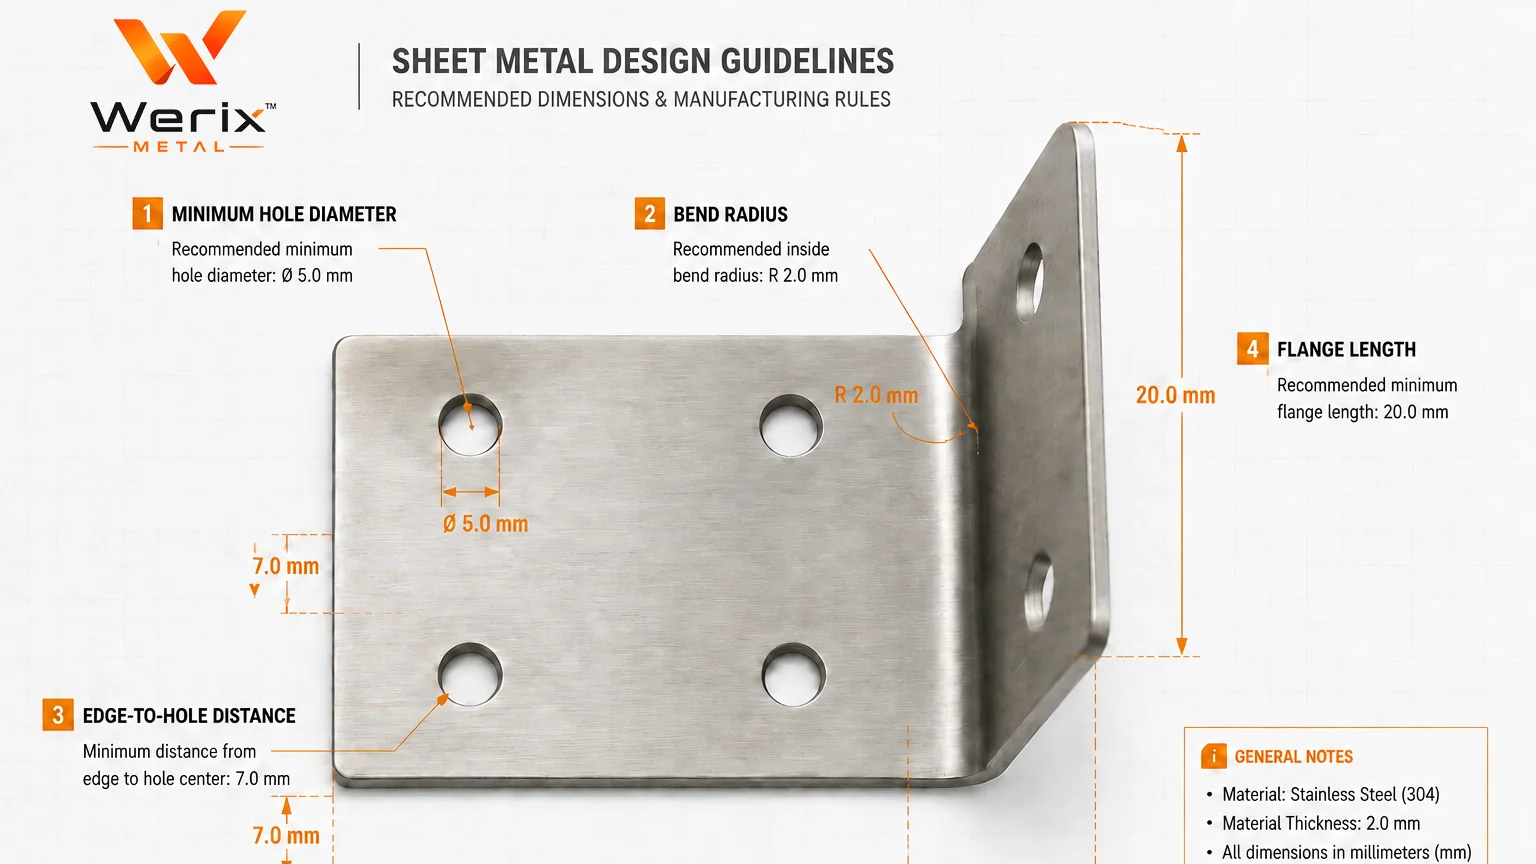
最小曲げ半径とは、外側の繊維が割れたり内側が座屈したりする前に、板が取れる最もきつい内側の曲率です。曲げの内側で測定します。設計者は通常、板厚tの倍数(1t、2t、0.5t)で表します。2mm鋼板の1t半径は内側半径2mmです。同じ1tの規則でも3mm材なら3mmになります。
なぜ最小値があるか: 曲げると外表面は引き伸ばされ、内表面は圧縮されます。薄く柔らかく延性の高い金属は伸びを許容するので、よりきつく曲がります。厚く硬い、または脆い金属は早く降伏限界に達し、半径が小さすぎると割れます。また半径は曲げで「消費」される平坦長を決定し、ブランクサイズの計算に直結します。
最小曲げ半径チャート
以下は、一般的な加工金属の実用上最小の内側半径を板厚(×t)の倍数でまとめたものです。目安として使い、ご利用の焼きなまし状態と結晶方位で確認してください。
| 材質 | 焼きなまし状態 | 最小半径(×t) | 備考 |
|---|---|---|---|
| 低炭素鋼 (SPCC) | 焼なまし / 軟質 | 0.5–1t | 非常にきつく曲がる |
| 低炭素鋼 (SPCC) | 硬質 | 1.5–2t | 硬い材ほど大きな半径が必要 |
| ステンレス 304 | 焼なまし | 1t | 一般的な目安 |
| ステンレス 304 | 半硬質 | 2–3t | |
| ステンレス 316 | 焼なまし | 1–1.5t | |
| アルミ 1100 | O(軟質) | 0t | 純アルミ、平らに折れる |
| アルミ 3003 | O | 0t | |
| アルミ 5052 | O | 0t | 海洋用合金、成形性が高い |
| アルミ 5052 | H32 | 1t | |
| アルミ 6061 | O | 1t | |
| アルミ 6061 | T6 | 2–3t | 硬質、半径が大きい |
| 銅 C11000 | 焼なまし | 0–0.5t | |
| 真鍮 C26000 | 焼なまし | 0.5t | |
| 銅 C11000 | 半硬質 | 1t |
半径に影響する要因
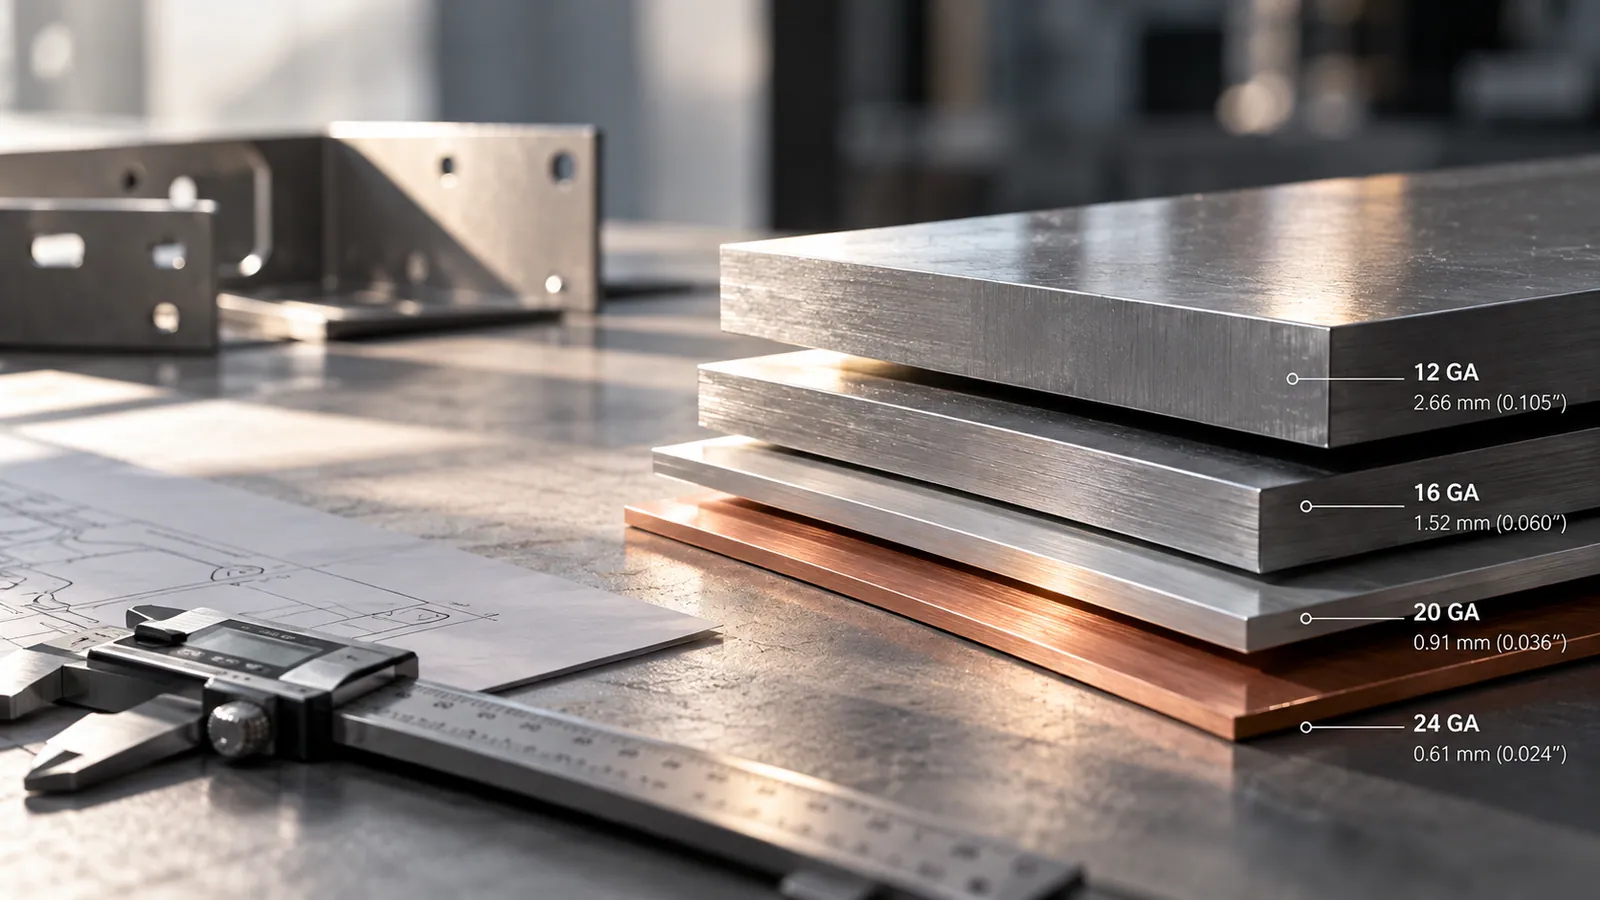
上記の数値を動かす要因は4つ。 材質: 純アルミや銅は鋼よりきつく曲がり、ステンレスや高張力鋼は余白が必要。 板厚: 同じ×tでも厚い材の方が絶対半径は大きく、きつい隅の許容度は低い。 焼きなまし状態: 軟質(O、焼なまし)は鋭く曲がり、硬質(H32、T6、硬質)は割れないよう大きな半径が必要。 結晶方位: 圧延方向に対して直角(板目を横切る)に曲げる方が、板目に沿うよりきつい半径を許容するため、設計が許せば曲げ線を板目に対して直角に取ります。
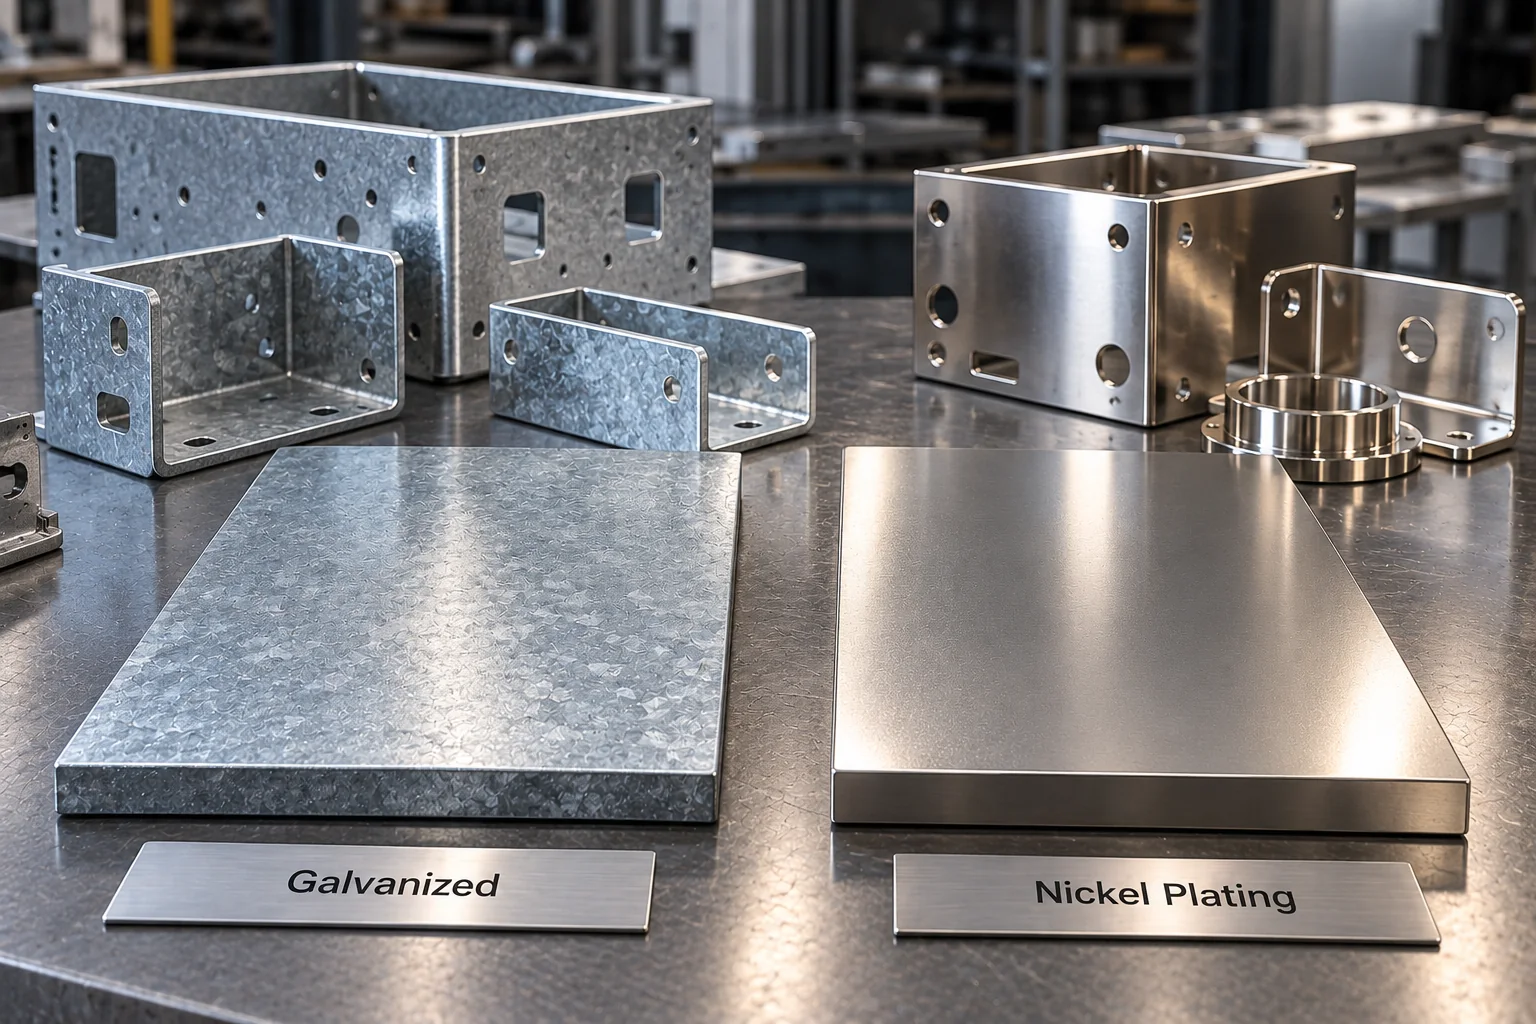
表面状態も重要です。ミル仕上げは硬いコーティングより自由に曲がります。塗装済みやメッキ材はきつい半径で剥がれることがあるため、余裕を持たせるか、仕上げ前に曲げます。
用途別の一般的な半径
製造で一般的な内側半径: 電子機器筐体やカバーは0.5–1t(シャープで軽快な見た目); ブラケットやフレームは1–1.5t(強度と成形性のバランス); 構造・重量部品は2–3t(負荷時の割れ防止); 装飾トリムは鋭い縁のために真の0t曲げになることも。目標は、きれいに成形して機能を満たす最小の半径 — 必要以上にきつくすると歩留まりと金型磨耗が悪化するだけです。
正しい半径の選び方
まず機能、次に材質から考えます。強度を満たす最も軟質な状態を選ぶと、最もきつい半径が可能です。曲げは板目を横切る向きに保ち、外側の伸びが金属の限界内に収まるよう半径を決めます — 迷ったら軟鋼1t、ステンレス1.5t、アルミ5052-Oは1tとしてください。次に連鎖効果を確認: 半径が大きいほど平坦長が必要(当社の曲げ展開計算ツールを使用)、穴と曲げの距離は半径を避け、きつい切り欠きには角の逃がしが必要な場合があります。図面を送れば、DFMを通過する最小半径を確認します。
See also CNCプレスブレーキ曲げ加工, 5052と6061アルミの選び方.
よくある質問
著者
プロジェクトを始める準備はできましたか?
24時間以内にDFMフィードバックと見積もりをご提供します。最小注文数量なし。