
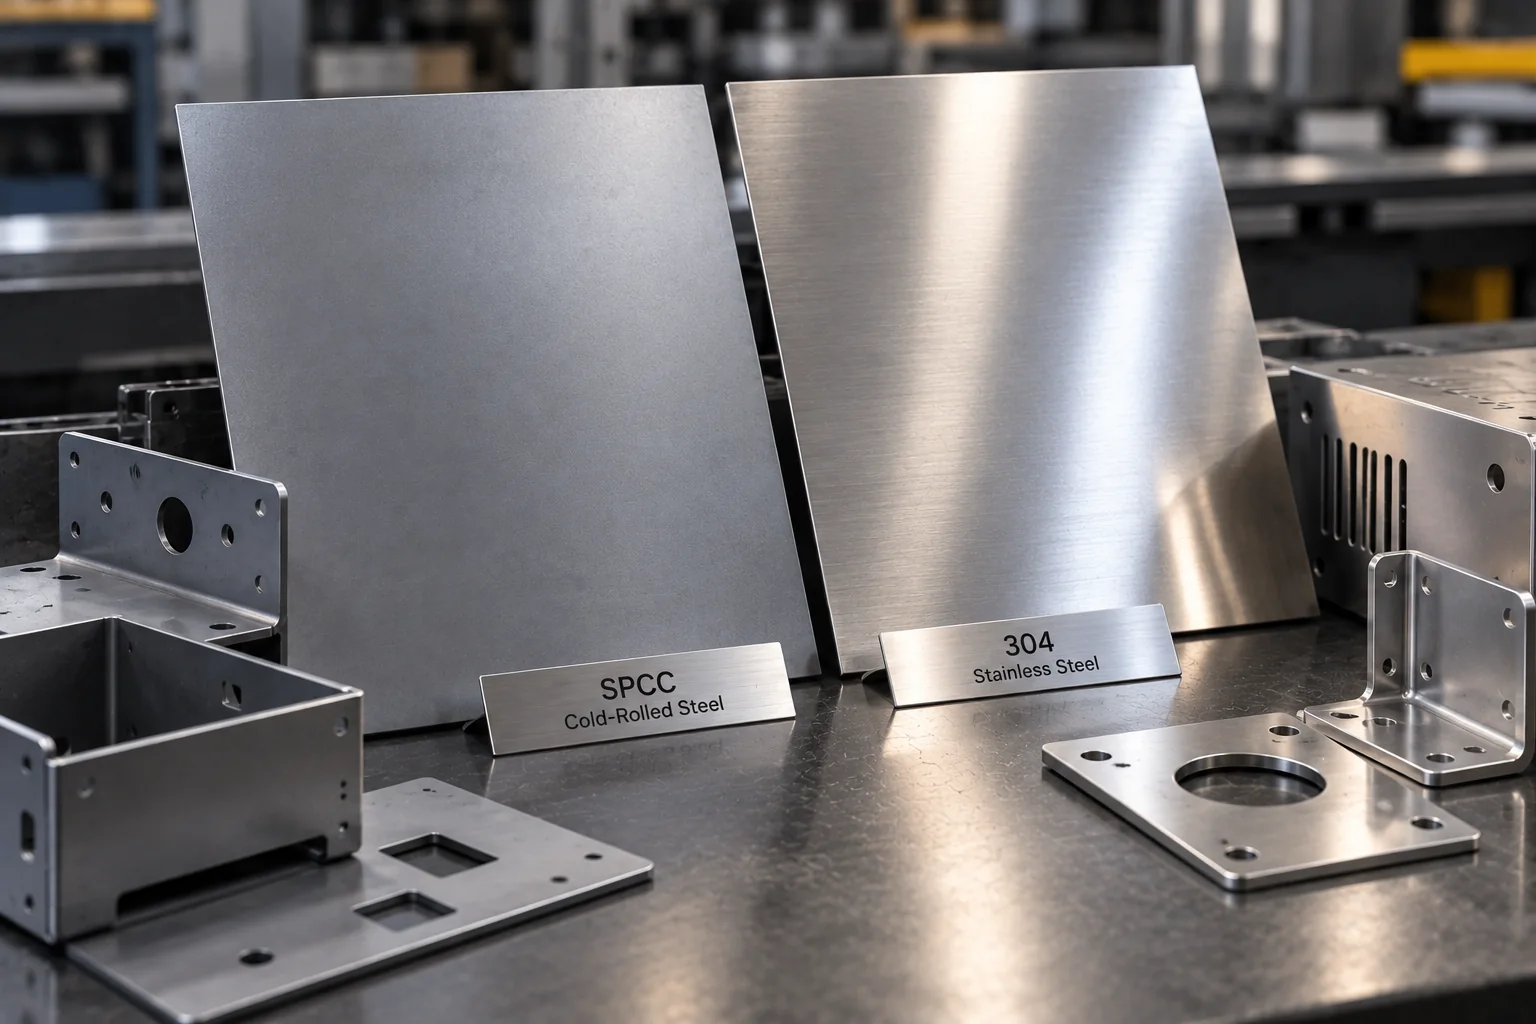
Ce qu'est l'acier SPCC
Le SPCC est la désignation des Japanese Industrial Standards (JIS G 3141) pour la tôle d'acier au carbone laminée à froid — le « CC » pour qualité commerciale laminée à froid. Le laminage à froid donne à la tôle ses caractéristiques : tolérance d'épaisseur serrée, surface lisse et structure à grains fins qui plie et étire de façon prévisible. C'est la même famille que le DC01 européen et les désignations de plans d'inspiration allemande que certaines normes portent encore — un plan occidental appelant DC01 ou « acier laminé à froid » source, dans notre chaîne d'approvisionnement, le même métal.
Deux variantes de spécification comptent au devis. Le SPCC-SD est l'état de surface standard, et l'état recuit (doux) est ce que reçoivent normalement les pièces pliées. Les lettres suffixées de certains plans — SPCC-SB, SPCC-SD — décrivent le skin-pass et l'état de surface ; elles déplacent l'aspect et le comportement au formage à la marge, pas l'essence du matériau.
Propriétés typiques pour référence technique
Valeurs typiques du SPCC qualité commerciale tabulées ci-dessous. Les propriétés mécaniques varient avec l'état et l'épaisseur ; confirmez les valeurs critiques du projet contre le certificat matière.
| Propriété | Valeur typique |
|---|---|
| Densité | 7,85 g/cm³ |
| Résistance à la traction | ≥270 MPa |
| Limite élastique | ~140–200 MPa (qualité commerciale) |
| Allongement | ≥36–38 % — bon comportement au formage |
| Protection anticorrosion | Aucune — le SPCC nu rouille ; une finition fait partie de la spécification |
| Pliage / emboutissage | Excellent — la raison d'être du grade |
| Soudabilité | Excellente — par points, MIG et TIG tous standard |
Comportement du SPCC en fabrication
Le SPCC est le matériau qui fait mieux paraître chaque procédé de notre atelier. Au laser, il se coupe dans la fenêtre la plus épaisse — l'acier doux court jusqu'à environ 5 mm sur notre ligne — à grande vitesse et avec des arêtes nettes. Sur les plieuses, il se forme avec le comportement le plus tolérant de tous les matériaux que nous courons : rayons serrés, replis et les séquences multi-plis qu'exigent les corps de boîtiers. À l'atelier d'emboutissage, c'est le matériau bande par défaut des outils progressifs, et son comportement d'étirement constant est précisément ce qu'achète un concepteur d'outils.
Le soudage est tout aussi banal — dans le bon sens. Le soudage par points tourne à des réglages affinés par des décennies de travail sur acier au carbone, et le TIG ou le MIG sur équerres et cadres n'exige aucun soin spécifique à l'alliage. Le seul endroit où le SPCC demande de la réflexion est l'interface de finition : projections, calamine laser et marques de plieuse doivent partir avant le revêtement — voilà pourquoi le prétraitement est une étape standard, pas optionnelle, du flux de finition.
- Découpe laser : la fenêtre la plus rapide et la plus épaisse de nos matériaux courants
- Pliage CNC : la formabilité la plus tolérante ; replis et rayons serrés en routine
- Emboutissage progressif : le matériau bande par défaut
- Soudage : tous procédés standard ; prétraitement avant finition
Finitions : l'autre moitié de la spécification
Parce que le SPCC n'a aucune protection anticorrosion propre, la décision de finition est une décision de matériau. La peinture poudre est la réponse de série — couleur durable dans n'importe quel RAL et l'appariement standard des boîtiers d'intérieur et des équerres. Le zingage protège les pièces qui restent au coloris brut ou vivent en intérieur humide, et se marie aux passivations claire, jaune ou noire. Pour l'extérieur, la famille galvanisée (SECC, SGCC) remplace l'étape de zingage par le revêtement intégré à la tôle — en série, généralement la voie la moins chère.
La table de décision ci-dessous est celle que nous appliquons au devis. Sa logique : l'usage d'abord, l'apparence ensuite, le coût procédé en troisième — dans cet ordre.
| Usage | Finition que nous chiffrons | Pourquoi |
|---|---|---|
| Boîtier intérieur, couleur exigée | Peinture poudre | Durable, tout RAL, masque les marques de manipulation |
| Équerre intérieure, sans couleur | Zingage | Protection anticorrosion sans peinture |
| Pièce d'extérieur | Passer la tôle en SGCC | Le revêtement intégré à la tôle bat les revêtements appliqués dehors |
| Châssis électronique, parois fines | Passer la tôle en SECC | Fine couche de zinc uniforme, se soude et se peint bien |
| Proche automobile, service sévère | Cataphorèse ou zinc + finition | Protection en couches pour cycles exigeants |
SPCC contre SECC contre SGCC : choisir la famille d'acier
Les trois grades sont une famille vue du côté du revêtement : le SPCC est de la tôle froide nue, le SECC le même substrat électrozingué d'une fine couche uniforme de zinc, le SGCC galvanisé à chaud avec une couche de zinc nettement plus épaisse. Les pages de comparaison couvrent les décisions deux à deux ; la version courte : intérieur peint → SPCC, électronique à parois fines → SECC, extérieur → SGCC.
Approvisionnement et spécification
Le SPCC est sourcé via notre chaîne d'approvisionnement manufacturier selon la désignation de grade et l'épaisseur de votre plan ; quand un plan occidental nomme du DC01 ou un générique « Mild Steel CR4 », nous le projetons et confirmons l'équivalence au devis. Spécifiez la finition sur la même ligne que le matériau — « SPCC-SD 1,5 mm, peinture poudre RAL 7035 » — car une désignation d'acier nu sans finition est une spécification incomplète, et nous préférons la compléter avec vous plutôt que de supposer.
Pour les volumes emboutis, la décision d'épaisseur vaut une minute avec le modèle de coût : le matériau domine les pièces embouties plates, et une épaisseur en moins — là où la rigidité le permet — économise généralement plus que n'importe quel changement de procédé en aval.