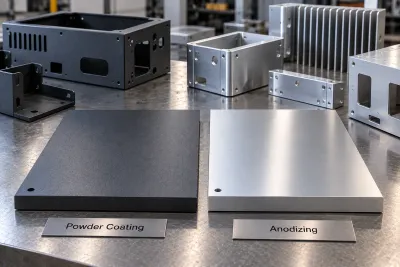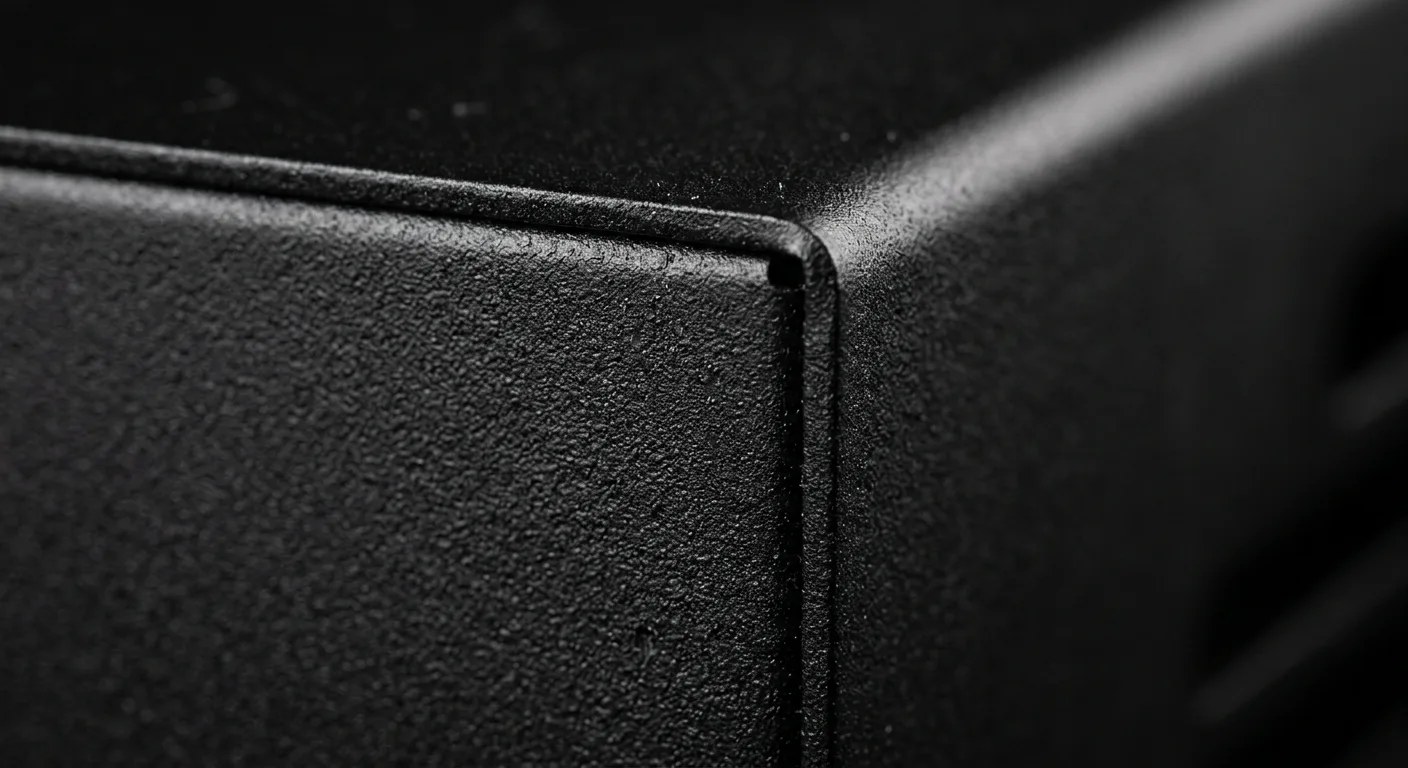
Peinture par poudre (Satin / Mat)
Application de poudre électrostatique durcie par traitement thermique. Offre une couche protectrice résistante aux chocs et aux éclats avec des centaines de codes RAL disponibles.
Paramètres clés
Matériaux de base recommandés
Acier au carbone SPCC, supports lourds, armoires électriques
Séquence de travail en usine
Prétraitement chimique multi-étapes : dégraissage alcalin, décapage acide et conversion phosphatée
Four de séchage pour éviter les défauts de bullage et de dégazage durant la cuisson
Pulvérisation électrostatique de poudre dans des cabines de pulvérisation à cyclone entièrement ventilées
Cuisson en four à convection 180-200°C pendant 10-20 minutes pour la réticulation des molécules polymères
Avantages
- Coque protectrice hautement résistante aux chocs et aux éclats
- Couvre les traces mineures de chaleur laser, points de soudure et rayures métalliques
- Formulation polymère écologique (sans solvant, émissions VOC quasi nulles)
Inconvénients
- Épaisseur de revêtement importante (60-120 μm) pouvant interférer avec les filetages ou charnières à tolérance serrée
- Application sélective dans les cavités internes nécessitant un masquage manuel spécialisé
Appliquer cette finition ?
Téléversez des fichiers STEP vers notre estimateur automatisé pour des tolerances d épaisseur personnalisées et des devis de délais.