
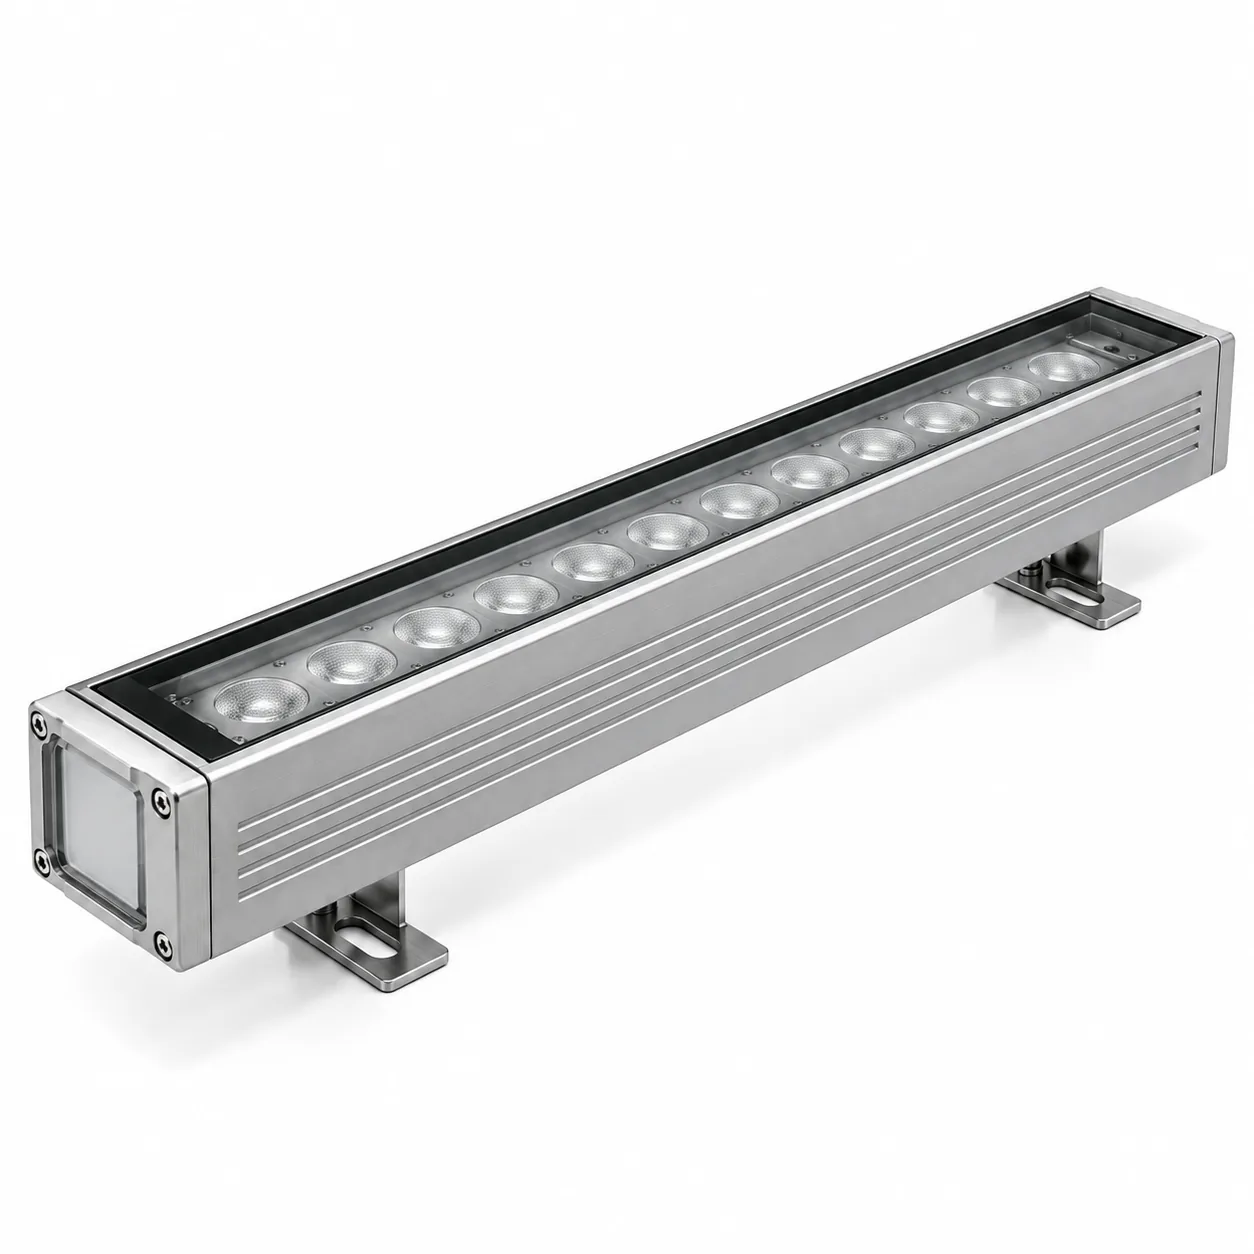
La pièce
Matériau : aluminium 5052 en 2 mm, choisi pour la conductivité thermique, la tenue aux intempéries et la compatibilité anodisation. Un boîtier d'environ 600 × 120 × 60 mm avec une face de montage interne plane pour la carte LED, une surface extérieure anodisée et un cadre de lentille à joint.
L'exigence thermique était la contrainte liante : la face de montage de la carte devait être plane et en contact continu, car un film d'air entre la carte et le boîtier est une barrière thermique qu'aucune surface extérieure ne compense.
Le chemin thermique
Le designer produit refusait les ailettes classiques ; la surface externe est donc venue d'un motif peu profond de nervures embouties formées dans la face. Les nervures embouties ajoutent surface et rigidité à la fois et se lisent comme un élément de design plutôt que comme un dissipateur — c'était l'exigence.
| Étape | Exigence | Comment elle a été tenue |
|---|---|---|
| Carte LED vers boîtier | Contact continu, pas de film d'air | Tolérance de planéité sur la face de montage ; matériau d'interface thermique spécifié par le client |
| À travers la paroi | Chemin court dans un matériau conducteur | La carte se monte sur la face formée principale, pas sur un support |
| Boîtier vers l'air ambiant | Surface plus émissivité | Motif de nervures embouties sur la face externe, ajoutant de la surface sans ailettes hautes |
| Finition extérieure | Émissivité sans corrosion | Anodisé plutôt que peint ; l'anodisation claire conserve l'aspect métal |
Formage, anodisation et masquage
L'anodisation fait croître l'oxyde depuis l'aluminium et déplace la surface d'environ la moitié de l'épaisseur du dépôt par face. Sur un boîtier dont la face de montage porte une exigence de planéité, cela compte ; le masquage de la face de montage la laisse nue et dimensionnellement stable.
Le masquage protège aussi la connexion de terre et la portée du joint, qui exigent toutes deux du métal nu pour fonctionner. Comme pour toute pièce masquée, le plan définit les zones au lieu de le laisser à l'étape de finition.
Contrôle
La planéité de la face de montage a été mesurée au premier article, car c'est la caractéristique dont dépend la performance thermique, et l'épaisseur du dépôt a été contrôlée sur les faces anodisées, motif de nervures compris, où la couverture se perd facilement dans les creux.
Les zones masquées ont été vérifiées comme aluminium nu. Une face de montage anodisée aurait l'air correcte et ajouterait une couche résistante à la chaleur exactement là où la conception a besoin de contact — d'où l'intérêt de ce contrôle explicite.
Ce qui se transpose
- Sur un boîtier qui dissipe, la face de contact interne est la caractéristique critique, pas la surface externe.
- Les nervures embouties ajoutent surface et rigidité d'un coup et peuvent être stylées comme un élément de design.
- L'anodisation déplace les surfaces. Masquez tout ce qui a une fonction dimensionnelle ou électrique.
- Anodisez l'aluminium qui doit rayonner ; un film de peinture sur la même surface réduit son émissivité.