
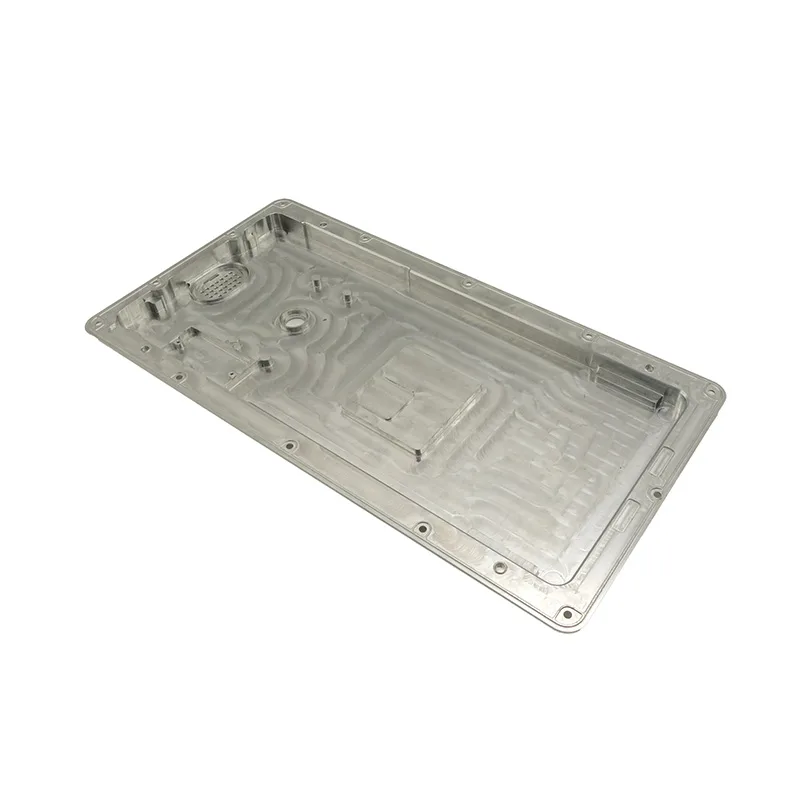
La pièce
Matériau : aluminium 5052 en 1,5 mm pour le corps du châssis, avec face avant et arrière en aluminium. Boîtier de table d'environ 400 × 350 × 150 mm, avec logements internes pour une carte de puissance, une carte de contrôle et un module capteur, et une ouverture d'affichage en façade.
Les exigences qui ont façonné la conception : continuité du blindage CEM à chaque joint, contact thermique entre un composant de puissance et la paroi du châssis, et surfaces externes nettoyables pour un usage de laboratoire.
Continuité du blindage sans matrice
Le blindage CEM dépend d'un chemin conducteur continu à chaque joint. Sur un boîtier outillé, un canal à joint formé ou des doigts souples s'en chargent. En petite série, sans matrice, l'approche pratique : concevoir des plages de contact métal nu dans les panneaux formés et compter sur l'espacement des vis pour les maintenir fermées.
Les brides panneaux-à-panneaux sont donc restées non masquées et non peintes, et l'espacement des vis a été réglé pour que les brides restent en contact entre les vis, pas seulement au droit d'elles. Même principe que la compression de joint : le contact n'existe que là où les pièces sont maintenues ensemble.
Contact thermique et nettoyage
Le support qui porte le composant chaud a été formé en patine plate boulonnée contre la paroi du châssis. La planéité comptait plus que l'épaisseur : une patine voûtée touche en deux points et isole partout ailleurs. La construire en 1,5 mm avec un plat contrôlé était moins cher qu'un matériau plus épais qui laisse quand même un intervalle.
| Exigence | Solution |
|---|---|
| Continuité du blindage CEM | Brides métal nu à chaque joint, espacement des vis maintenu |
| Contact thermique à la paroi | Support du composant formé à plat contre la paroi, planéité contrôlée au premier article |
| Surfaces externes nettoyables | Surfaces formées sans rebords ; anodisé plutôt que peint où une finition était requise |
| Rigidité de l'ouverture d'affichage | Repli formé autour de l'ouverture plutôt qu'une découpe plate |
| Accès pour maintenance | Couvercle supérieur et face arrière amovibles, tous deux avec plages de joint pour le blindage |
Contrôle
Le contrôle a couvert la planéité du pad thermique, la continuité sur le châssis assemblé et les dimensions de l'ouverture d'affichage. La continuité a été mesurée sur l'unité assemblée, pas sur des panneaux isolés : la propriété n'existe qu'une fois les panneaux vissés.
Un rapport dimensionnel de premier article a été émis pour la première unité, avec un contrôle de continuité consigné en pass/fail plutôt qu'en dimension. C'est la forme honnête pour une propriété électrique sur un assemblage mécanique.
Ce qui se transpose
- La continuité CEM est une caractéristique de conception : plages métal nu et espacement des vis pertinent, pas une décision de revêtement prise à la fin.
- Le contact thermique exige de la planéité, pas de l'épaisseur. Un pad plat de 1,5 mm bat un pad voûté de 3 mm.
- Mesurer les propriétés électriques sur l'unité assemblée, car elles n'existent que dans l'assemblage.
- En petite série, la géométrie peut se substituer à l'outillage si la conception est arrangée pour le permettre.