
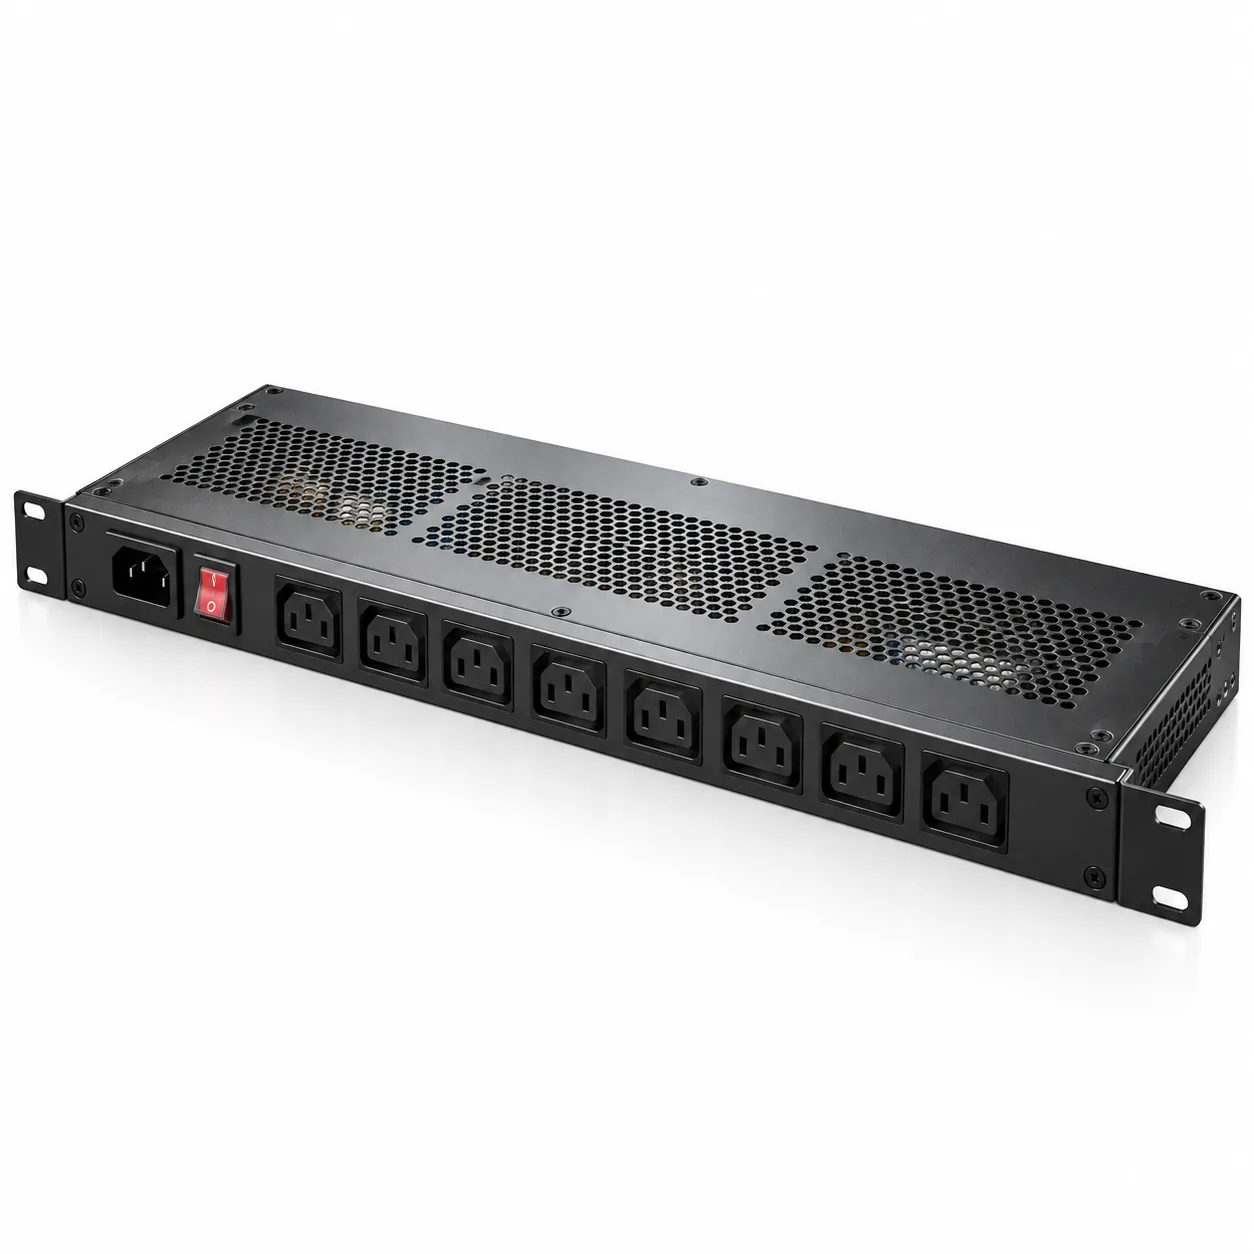
La pièce
| Élément | Détail |
|---|---|
| Application | Unité de distribution d’énergie rack 1U, baie 19 pouces |
| Matériau | Acier laminé à froid (SPCC), 1,2 mm |
| Route | Découpe laser fibre, pliage CNC, soudure par points aux retours de bride |
| Ventilation | Panneau supérieur perforé selon une surface ouverte convenue |
| Finition | Peinture en poudre RAL standard, plot de terre et portées de contact rail masqués |
| Interface | Face avant 19 pouces, entraxe rails EIA-310, entrée câbles arrière |
| Opérations secondaires | Vis PEM pour le support interne, sérigraphie sur la face avant |
Trois cotes fixes et une libre
L’entraxe des rails et la largeur de face avant sont normalisés : ce fut le datum. Le jeu de barres interne était un composant acheté aux dégagements publiés, il a fixé la hauteur intérieure. La surface de ventilation était une exigence thermique, elle a fixé la proportion ouverte du panneau supérieur. La profondeur restait la seule cote réellement libre.
Concevoir dans cet ordre a placé la face avant et les trous de fixation depuis l’interface rack, pas depuis l’angle du bac — c’est ce qui sépare une unité qui coulisse d’une qui exige l’outil à forcer. La chaîne de tolérances est partie de la bride de montage en remontant ; bride et son formage furent les deux fonctions serrées.
Là où la conversation DFM a mené
Le premier plan montrait un panneau supérieur perforé à large surface ouverte, sans raidissement. Un bac 1U amputé d’autant de matière se tord quand on le boulonne dans la baie, et la face avant ne reste plus d’équerre dans l’ouverture — un problème esthétique et fonctionnel à la fois.
Deux changements l’ont réglé sans réduire la surface ouverte. Une nervure formée peu profonde traverse le bac derrière la face avant, et les retours latéraux ont été allongés pour porter la charge du rail jusqu’au fond. Deux opérations de formage dans le même programme ; ni épaisseur ni pièce en plus.
- La nervure a remplacé une hausse proposée de 1,2 à 1,5 mm, qui aurait changé la charge au rail et l’outillage.
- La perforation a été découpée au laser plutôt que poinçonnée, le motif étant encore en discussion quand les premières unités étaient dues.
- Les vis PEM ont été posées avant le soudage par points du panneau supérieur — plus aucun accès presse ensuite.
Contrôle et remise
Les trous de face avant et l’entraxe des rails ont été mesurés sur la première pièce en motif, pas cote par cote, car c’est ainsi qu’ils servent. La planéité du bac a été relevée sur toute sa longueur, unité assemblée — l’état qui compte dans la baie.
Les unités sont parties assemblées, vis du support interne posées et face avant sérigraphiée. La visserie a été serrée et vérifiée avant emballage plutôt que mise en sachet en vrac — une vis qui se desserre en route devient un court-circuit, pas une pièce manquante.