
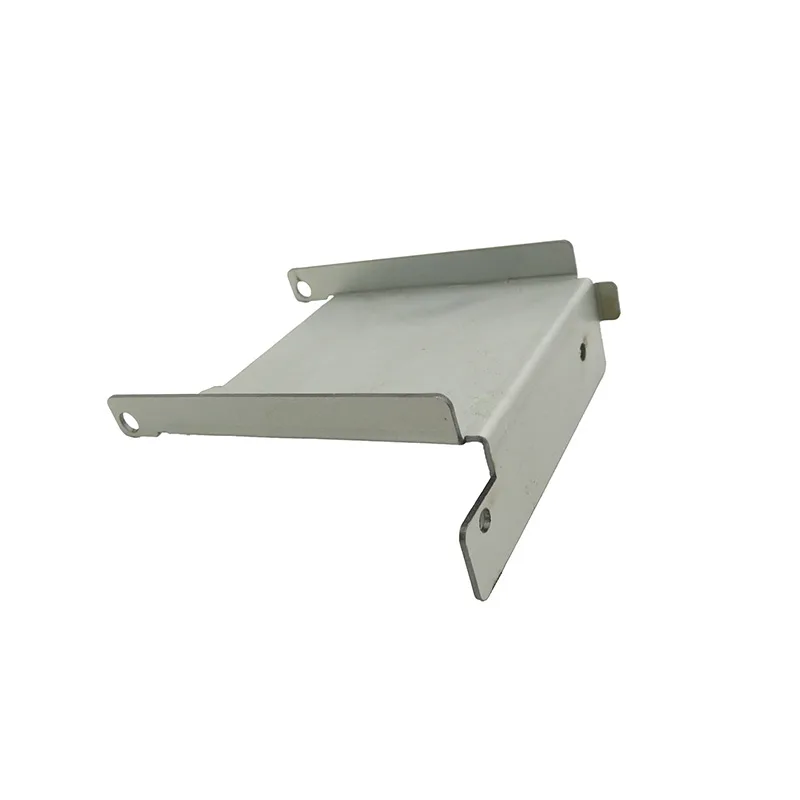
La pièce
Matériau : acier galvanisé SGCC en 2 mm, pour la rigidité d'une forme goussetée et la résistance à la corrosion en atelier. Équerre pliée d'environ 300 × 200 mm par branche, avec gousset, trous de rail linéaire sur une face et trous de fixation au châssis sur l'autre.
L'exigence venait de la procédure de calibration du client : les deux rails devaient être parallèles dans une tolérance qui, dépassée, apparaissait en décalage de couches sur la pièce imprimée. Une exigence de niveau système qui atterrit sur une équerre en tôle.
Pourquoi la position des trous comptait plus que la rigidité
L'équerre est rigide à toute mesure ordinaire — petite pièce goussetée sous charge modeste. Ce qu'elle ne pouvait pas : laisser les trous de montage du rail positionnés avec laxité, car une erreur de position fait pivoter le rail, et un rail pivoté produit un défaut d'impression mesuré en dixièmes de millimètre sur le volume de construction.
Cela inversait les priorités habituelles. Au lieu d'ajouter de la matière pour la rigidité, le travail est allé à la stratégie de référence : trous du rail positionnés depuis un trou percé plutôt que depuis le bord plié, et trous du châssis rattachés à la même référence pour que les deux interfaces se correspondent directement.
Formage et finition
| Décision | Raison |
|---|---|
| Gousset formé plutôt que soudé | Un gousset formé n'apporte ni chaleur ni déformation |
| Trous du rail depuis un trou percé | Supprime la dépendance à l'état du bord plié |
| Trous du châssis depuis la même référence | Tient la relation entre les deux interfaces directement |
| Angle de pliage coté séparément | Une erreur angulaire de 0,5° sur 300 mm est une erreur de position visible au rail |
| Zinc laissé en état de laminage | Aucun dépôt sur les arêtes de trous ni les faces d'appui |
Contrôle
Le premier article a mesuré les positions de trous depuis la référence, l'angle entre les deux faces de montage et la planéité de la face de rail. Position de trous et angle de face déterminent ensemble le parallélisme du rail : contrôler l'un sans l'autre n'aurait pas démontré l'exigence.
Comme la calibration du client rattrape l'erreur résiduelle, le test d'acceptation est en fin de compte la pièce imprimée. Notre position est de tenir la géométrie d'équerre qui rend la calibration possible, non de promettre un résultat d'impression — et énoncer cette limite fait partie de la conversation d'ingénierie.
Ce qui se transpose
- Sur les cadres de machines, la tolérance de position des trous se propage dans la précision de la machine. Traitez-la comme une spécification machine.
- Positionner les caractéristiques appariées depuis un trou percé pour relier les deux interfaces directement.
- Former les goussets au lieu de les souder quand la déformation coûterait cher à corriger.
- Énoncer la frontière entre ce que l'équerre tient et ce que la calibration du client finalise.