
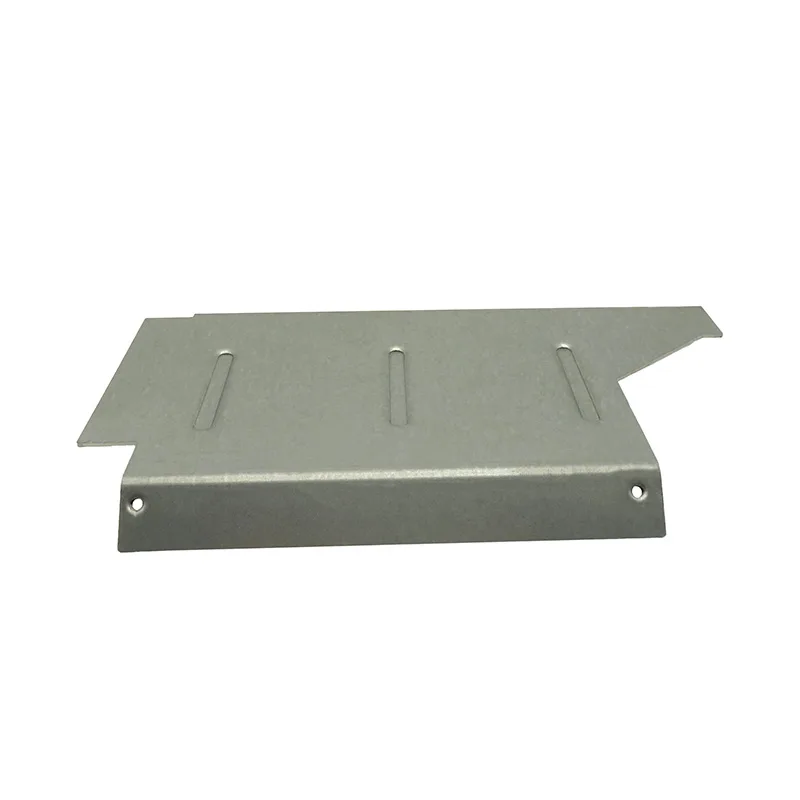
Corte o estampado: una decisión de volumen, no de calidad
Por debajo del umbral de rentabilidad del utillaje, un soporte se corta con láser y se plega. La geometría vive en un programa, así que una revisión cuesta una edición, y la pieza es dimensionalmente idéntica a una estampada. Por encima del umbral, un troquel progresivo hace la misma pieza más rápido y más barato por unidad, y fija la implantación de la banda.
El error en ambos sentidos es caro. Utillar una familia de soportes que nunca alcanza volumen desperdicia el coste del troquel; cortar con láser un millón de soportes idénticos desperdicia tiempo de ciclo durante años. El cálculo es corto y lo hacemos sobre su pieza en lugar de defender un proceso.
Diseñar el camino de carga antes que la forma
Una única escuadra plegada concentra la tensión de flexión en la esquina interior del pliegue. Un refuerzo, una brida más ancha en la fijación o un retorno que ponga las fijaciones a cortante en lugar de a tracción cambian eso. En material fino, a menudo el punto débil es el propio pliegue, no la chapa.
La otra mitad del camino de carga es la fijación. Un soporte atornillado a través de un taladro en chapa fina se aplasta o se deforma si no hay arandela, inserto o espesor suficiente. Donde el soporte es la pieza que se aprieta, necesita espesor local: un doblez de refuerzo o un resalte embutido.
- Ponga las fijaciones a cortante donde la carga es direccional; es mucho más barato que añadir espesor.
- Donde dos taladros deban alinear, acótelos desde el mismo datum en lugar de encadenar cotas.
- Mantenga los bordes de taladro al menos un espesor de chapa de cualquier borde; el apriete necesita material alrededor.
- Las líneas de plegado y los patrones de taladros no deben pelearse: 2,5 × espesor más el radio interior es la distancia mínima taladro-pliegue.
Un soporte no debe ser el ajuste
Los taladros oblongos son una forma legítima de absorber tolerancia: en una dirección, en una unión, donde alguien pueda llegar con una herramienta. Usarlos en todas las uniones en ambos ejes convierte un conjunto en un ejercicio de ajuste manual.
La alternativa más limpia es asignar la tolerancia de forma deliberada: retenga la función de posicionamiento en la pieza más fácil de controlar y deje que el soporte absorba el resto mediante una sola ranura o un taladro de paso, en lugar de una pila de ellos.
Los detalles que deciden el precio
| Característica | Efecto en el coste | Nota |
|---|---|---|
| Número de pliegues | Sube con cada pliegue | Dos pliegues es lo habitual; ocho cambian por completo la clase de la pieza |
| Radios de esquina | Gratis si son generosos | Mínimo media chapa de espesor; menos exige una segunda operación |
| Desbarbado | Bajo si se especifica con criterio | «Desbarbar todos los bordes» en una pieza compleja pasa a ser manual |
| Acabado | Precio por lote | Un lote pequeño de soportes paga un mínimo sea cual sea la cantidad |
| Tolerancias estrechas | Coste de inspección y rechazo | ISO 2768-m cubre la mayoría de soportes; tolere solo lo que posiciona |
| Refuerzos y dobladillos | Estaciones u operaciones extra | Valen la pena donde sustituyen un aumento de espesor |