Tabla de contenidos
Visión general
Toda pieza metálica personalizada comienza con la misma pregunta: ¿qué proceso de fabricación? Para piezas fabricadas a partir de chapa o placa, las dos vías dominantes son la fabricación de chapa metálica (corte láser, punzonado, doblado, soldadura) y el mecanizado CNC (fresado, torneado y fabricación sustractiva multieje). Se superponen en algunas geometrías pero difieren radicalmente en estructura de costos, aprovechamiento de materiales y restricciones de diseño. Elegir el proceso equivocado puede inflar el costo por pieza de 3 a 5 veces o añadir semanas a su cronograma, especialmente al pasar del prototipo a la producción. Esta guía compara ambos procesos en costo, tolerancia, opciones de materiales, tiempo de entrega y complejidad de diseño para que pueda tomar la decisión correcta en la etapa de cotización.
Cómo funciona cada proceso
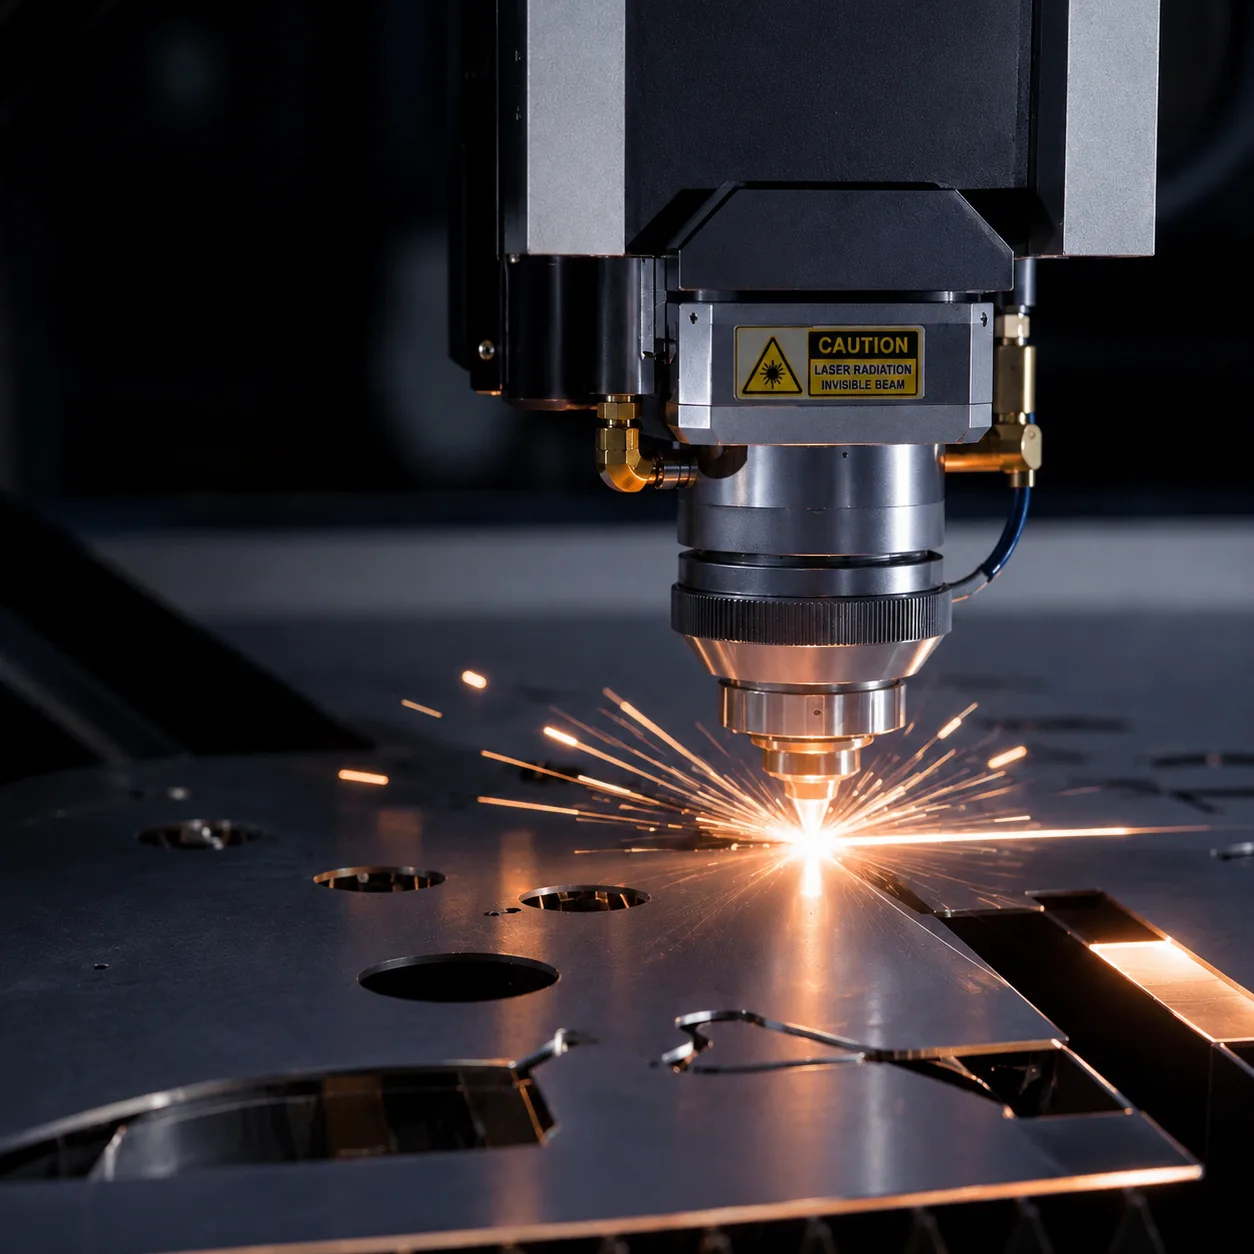
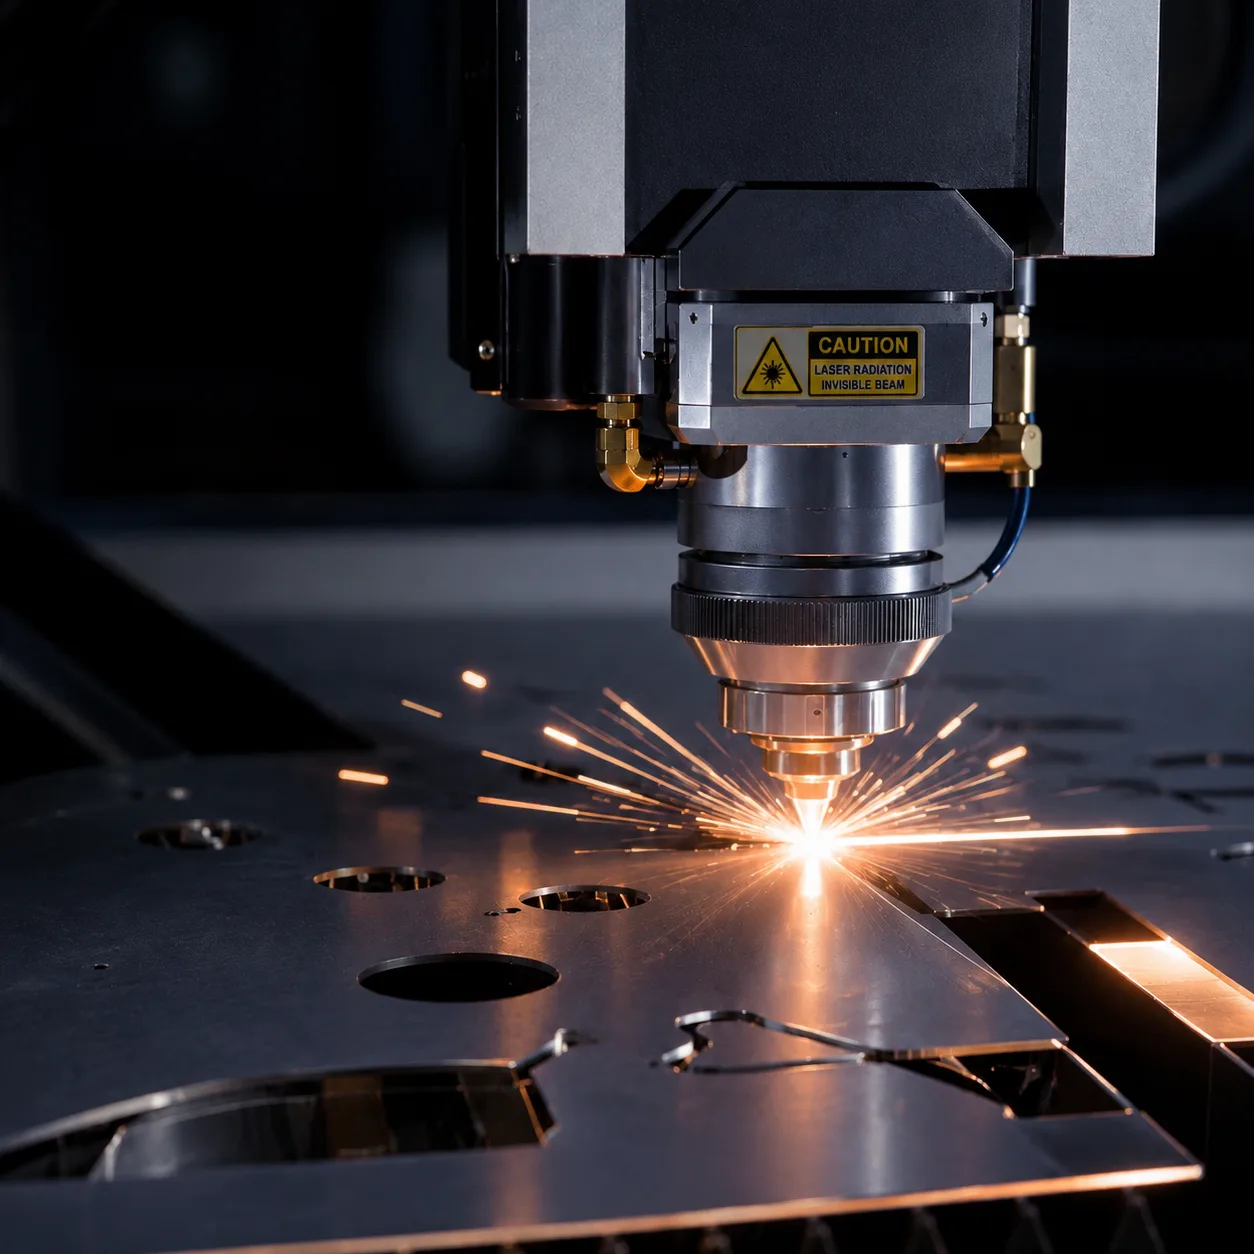
La fabricación de chapa metálica parte de material plano (chapa o placa) y lo transforma en piezas 3D mediante una secuencia de operaciones de corte 2D, conformado y unión. Una láser de fibra o una punzonadora turret corta el perfil plano a partir de una chapa anidada, una prensa plegadora dobla el patrón plano en geometría 3D, y la soldadura o el fijado cierran el ensamblaje final. La característica clave es que el aprovechamiento del material es alto (típicamente 70–85 % con anidación optimizada), y el proceso es inherentemente adecuado para estructuras huecas y ligeras: carcasas, soportes, paneles y chasis.
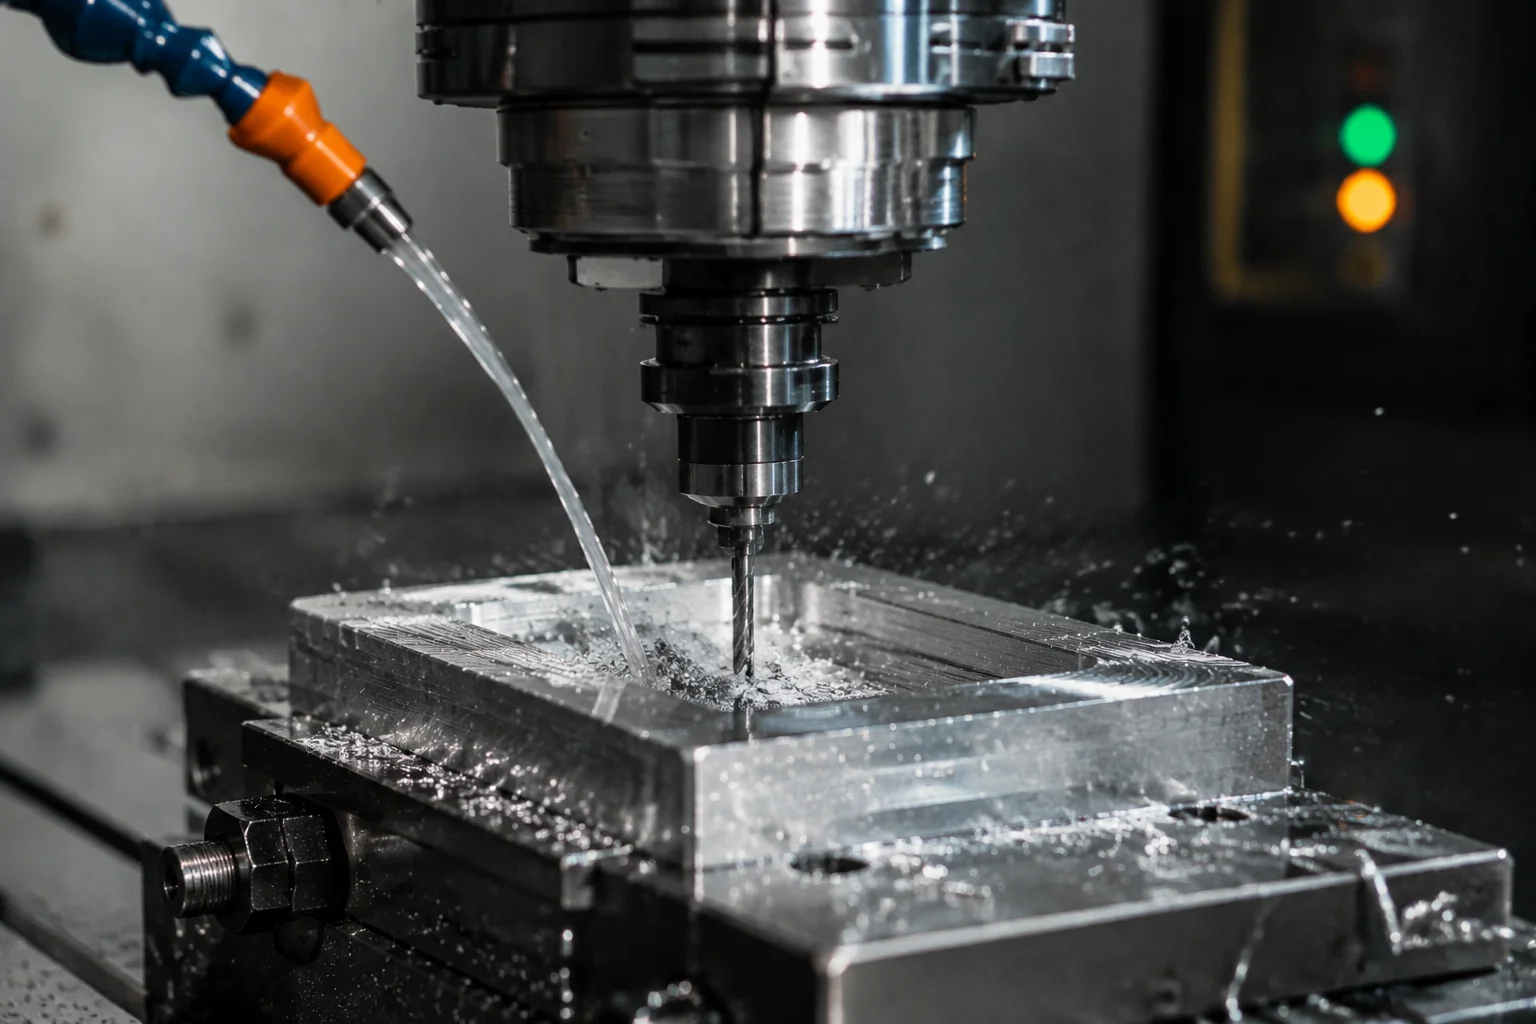
El mecanizado CNC parte de material macizo (barra, bloque o lingote) y elimina material mediante herramientas de corte rotatorias para crear la geometría final. Una fresadora de 3 ejes maneja piezas prismáticas; un torno maneja piezas cilíndricas; las máquinas de 5 ejes manejan formas orgánicas complejas. El aprovechamiento del material suele ser del 10–40 % para piezas complejas — el resto se convierte en viruta. El mecanizado destaca en tolerancias ajustadas, superficies 3D complejas y piezas que requieren características imposibles de conformar a partir de chapa: cavidades profundas, contrapendientes y roscas internas.
Comparación de costos por volumen
Las estructuras de costos de estos dos procesos divergen drásticamente con el volumen. La fabricación de chapa metálica tiene un costo de configuración bajo (sin herramental para piezas cortadas por láser, herramental modesto para punzones) pero un costo por pieza moderado. El mecanizado CNC tiene costo de herramental cero pero un costo por pieza alto debido al tiempo de máquina, el desgaste de herramientas y el desperdicio de material. El punto de equilibrio depende de la complejidad de la pieza: las piezas planas y dobladas simples favorecen la chapa metálica a casi cualquier volumen; las piezas prismáticas complejas pueden favorecer el mecanizado incluso a bajo volumen.
| Cantidad | Chapa metálica (soporte típico) | Mecanizado CNC (soporte típico) | Notas |
|---|---|---|---|
| 1 pieza | $30–$80 | $50–$150 | La chapa metálica gana en geometrías simples; el mecanizado es competitivo en piezas complejas |
| 100 piezas | $8–$20 cada una | $35–$80 cada una | Chapa metálica 3–5× más barata; no requiere amortización de herramental |
| 1.000 piezas | $4–$12 cada una | $25–$60 cada una | La brecha de chapa metálica se amplía; considere herramental de punzón para ahorrar más |
| 10.000 piezas | $2–$8 cada una | $20–$50 cada una | La chapa metálica domina; el estampado con troquel progresivo puede reducir aún más el costo |
Factor de costo: aprovechamiento del material
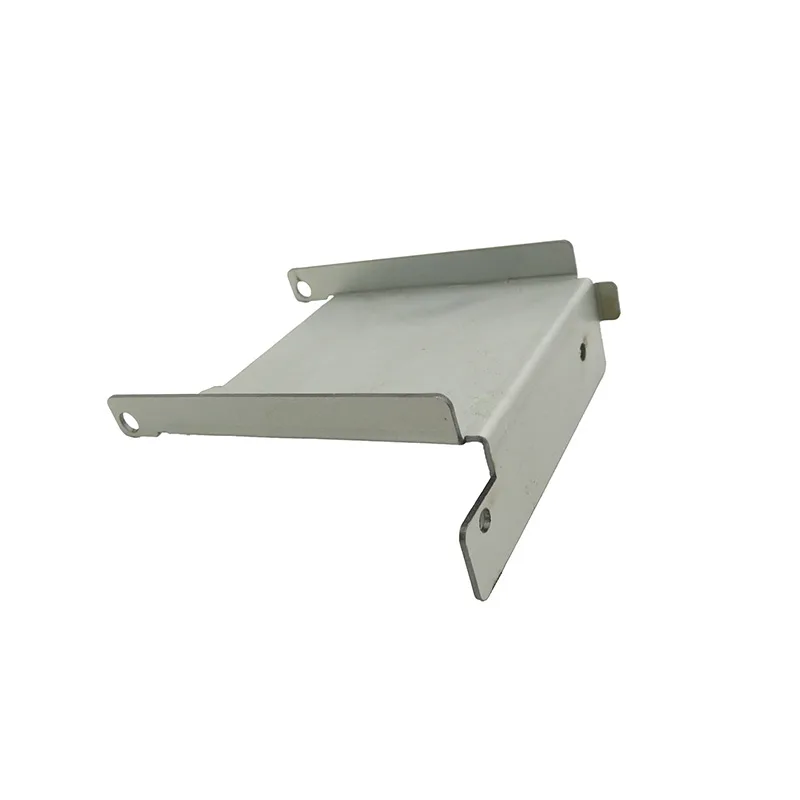
Las cifras de costo anteriores representan un soporte típico pequeño (50×80×20 mm, 1,5 mm CRS, 2 doblados) entre proveedores occidentales y asiáticos mixtos. Para precios de fábrica fuente en China específicamente, los costos de soportes de chapa metálica pueden ser un 30–50 % más bajos que estos rangos — consulte nuestra guía de cotización para desgloses detallados. Las piezas de chapa metálica suelen lograr un 70–85 % de aprovechamiento del material con anidación optimizada. El mecanizado CNC a menudo desperdicia del 60 al 90 % del bloque inicial como viruta.
Comparación de tolerancia y precisión
El mecanizado CNC mantiene tolerancias significativamente más ajustadas que cualquier proceso de chapa metálica. Una fresadora CNC bien mantenida mantiene rutinariamente ±0,025 mm en dimensiones críticas; el corte láser de chapa metálica logra ±0,1 mm en condiciones estándar, y el doblado añade ±0,25–0,5 mm según el material, el espesor y la longitud de la pestaña. Sin embargo, la mayoría de las aplicaciones de chapa metálica — carcasas, soportes, paneles — no requieren tolerancias de nivel de mecanizado. Especificar tolerancias en exceso es uno de los errores de costo más comunes que cometen los ingenieros.
| Parámetro | Fabricación de chapa metálica | Mecanizado CNC |
|---|---|---|
| Tolerancia dimensional (corte) | ±0,1 mm (láser), ±0,05 mm (precisión) | ±0,025 mm (estándar), ±0,01 mm (precisión) |
| Precisión del ángulo de doblado | ±0,5° (estándar), ±0,25° (precisión) | N/A — no se requiere doblado |
| Rugosidad superficial (tras corte) | Ra 3,2–6,3 µm (borde láser) | Ra 0,8–1,6 µm (fresado), Ra 0,4–0,8 µm (acabado) |
| Precisión posicional | ±0,1 mm | ±0,025 mm |
| Planeza (por 300 mm) | ±0,2–0,5 mm | ±0,025–0,05 mm |
| Tamaño mínimo de característica | 0,5 mm (kerf láser) | 0,3 mm (diámetro de fresa) |
Comparación de opciones de materiales
Ambos procesos funcionan con una amplia gama de metales, pero cada uno tiene ventajas y limitaciones relacionadas con el material. La fabricación de chapa metálica está limitada por la chapa o placa disponible en calibres estándar, mientras que el mecanizado CNC puede partir de cualquier geometría de material macizo. Los procesos de chapa metálica también tienen dificultades con materiales muy duros (acero para herramientas, titanio) que exceden los límites de tonelaje de la prensa plegadora, mientras que el mecanizado CNC maneja estos materiales con el herramental y los parámetros adecuados.
| Material | Idoneidad para chapa metálica | Idoneidad para mecanizado CNC | Notas |
|---|---|---|---|
| Acero CR (SPCC, A36) | Excelente — bajo costo, muy conformable | Excelente — fácil de mecanizar | Predeterminado para ambos procesos cuando no hay riesgo de corrosión |
| Acero inoxidable 304 | Buena — requiere mayor tonelaje de doblado | Regular — se endurece por deformación, requiere configuración rígida | Chapa metálica preferida para carcasas; mecanizado para accesorios de precisión |
| AL 5052-H32 | Excelente — muy conformable, resistente a la corrosión | Excelente — fácil de mecanizar | Chapa metálica preferida para carcasas ligeras; mecanizado para soportes complejos |
| AL 6061-T6 | Regular — conformabilidad limitada (radio mínimo 2T–4T) | Excelente — el aluminio mecanizado predeterminado | Mecanizado preferido para piezas estructurales; chapa metálica para perfiles planos/simples |
| Cobre C110 | Buena — requiere láser de alta potencia (4+ kW) | Regular — pegajoso, requiere herramientas afiladas | Chapa metálica para barras colectoras; mecanizado para conectores de precisión |
| Titanio (grado 2/5) | Malo — tonelaje muy alto, retroceso elástico | Regular — requiere configuración rígida, bajo SFM | Casi siempre mecanizado; chapa metálica solo para soportes aeroespaciales simples |
Comparación de tiempos de entrega
El tiempo de entrega depende en gran medida de la complejidad, el volumen y de si interviene herramental. Para prototipos (1–10 piezas), la fabricación de chapa metálica suele entregar más rápido porque no hay configuración de herramental: se carga un archivo DXF, corre el láser, dobla la prensa y se envía la pieza. El mecanizado CNC es similarmente rápido para prototipos pero el tiempo de máquina por pieza es mayor. A volúmenes de producción, la chapa metálica mantiene una ventaja en tiempo de entrega para piezas simples; el mecanizado CNC puede competir en piezas complejas donde una sola configuración de máquina reemplaza múltiples operaciones de chapa metálica.
| Escenario | Tiempo de entrega de chapa metálica | Tiempo de entrega de mecanizado CNC |
|---|---|---|
| Prototipo (1–5 piezas) | 3–7 días hábiles | 5–10 días hábiles |
| Lote pequeño (10–100 piezas) | 5–10 días hábiles | 7–15 días hábiles |
| Producción (1.000+ piezas) | 10–20 días hábiles | 15–30 días hábiles |
| Con herramental personalizado (estampado) | 15–30 días (fabricación de troquel) | N/A — no se requiere herramental |
Ventaja de tiempo de entrega: sin herramental
Para piezas de chapa metálica prototipo y de bajo volumen, no se requiere inversión en herramental — el programa láser se genera directamente a partir de su archivo CAD. Esto elimina el tiempo de entrega de herramental de 2 a 6 semanas que puede añadir semanas a las piezas estampadas que requieren fabricación de troqueles. Suba un archivo STEP o DXF y reciba las primeras piezas en 3 a 7 días hábiles.
Limitaciones de complejidad de diseño
Cada proceso tiene restricciones geométricas inherentes que los ingenieros deben comprender durante la fase de diseño, no después de cotizar. Las piezas de chapa metálica deben ser desplegables: comienzan como material plano y se doblan en formas 3D. Esto limita la geometría a piezas que se pueden desplegar en un patrón plano sin interferencia. El mecanizado CNC prácticamente no tiene restricciones geométricas: cualquier forma que una herramienta de corte pueda alcanzar es mecanizable.
- Limitación de chapa metálica: las piezas deben desplegarse en un patrón plano — sin contrapendientes, sin canales cerrados (sin soldadura)
- Limitación de chapa metálica: el radio mínimo de doblado es 0,5T–4T según el material y la dirección del grano
- Limitación de chapa metálica: los agujeros cerca de los dobleces se deforman — mantenga una separación de 3T del borde del agujero a la línea de doblado
- Limitación de mecanizado CNC: las cavidades profundas (profundidad > 4× diámetro) requieren herramental largo y costoso y avances lentos
- Limitación de mecanizado CNC: las paredes finas (< 0,8 mm en aluminio, < 1,0 mm en acero) vibran y se deflectan durante el corte
- Limitación de mecanizado CNC: las esquinas internas siempre tienen un radio que coincide con la fresa — las esquinas internas agudas requieren EDM
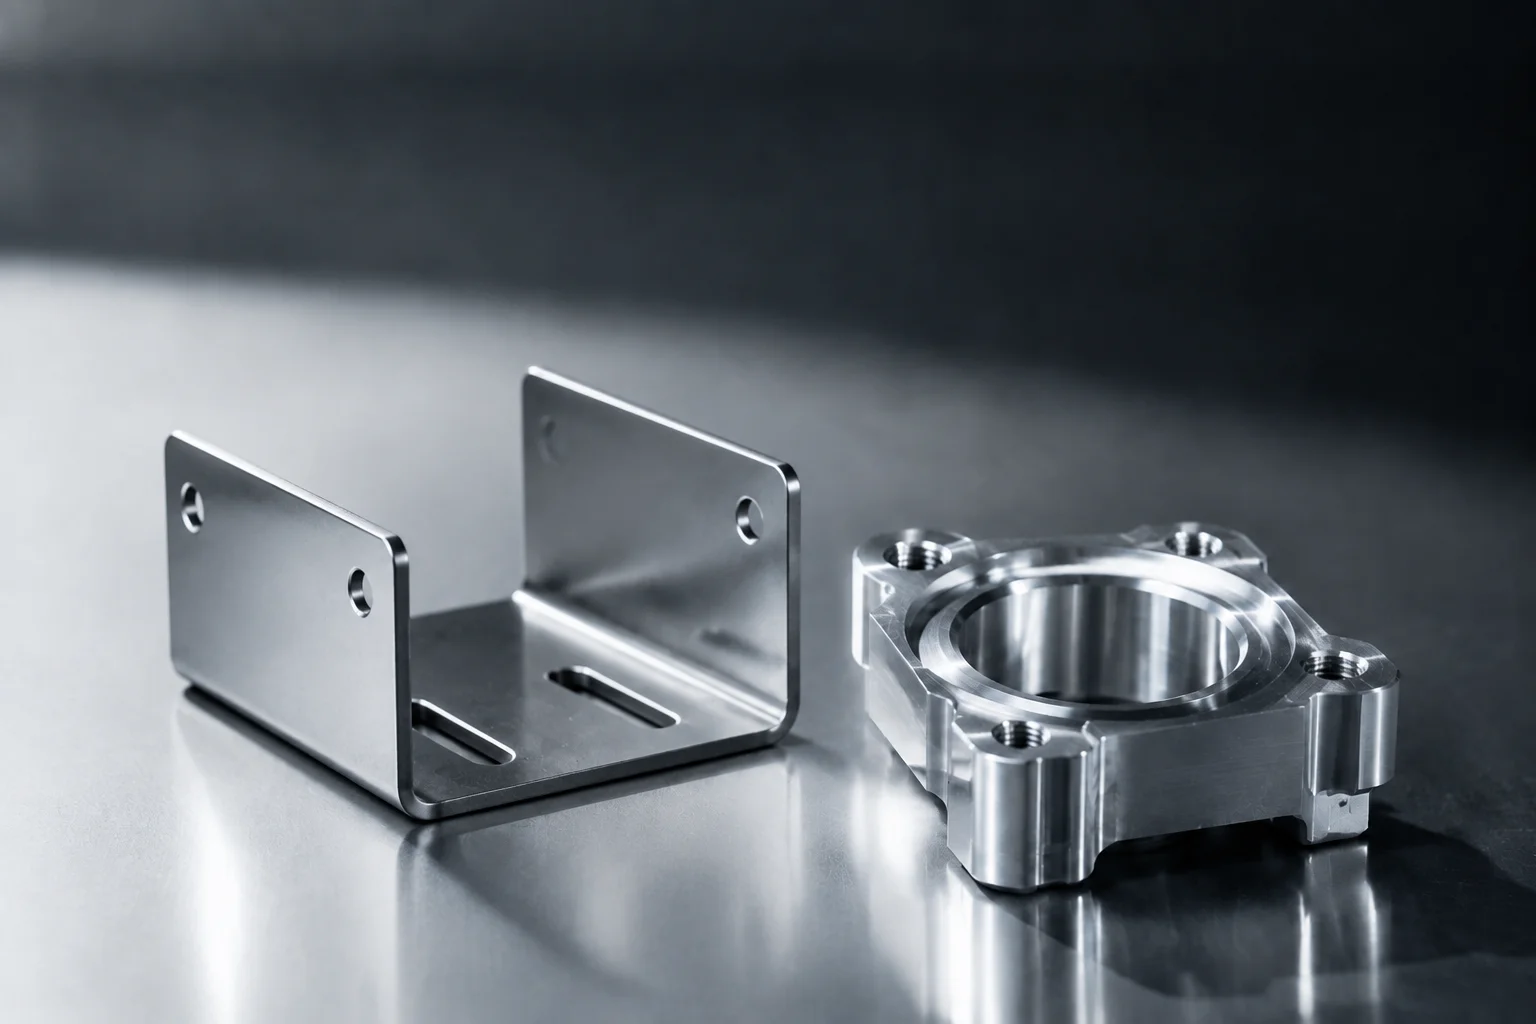
- Enfoque híbrido: muchos ensamblajes combinan carcasas de chapa metálica con placas de montaje mecanizadas CNC o insertos de precisión
Cuándo elegir cada proceso
El marco de decisión a continuación destila nuestra experiencia en miles de proyectos en una guía práctica. Comience con la geometría y el volumen de la pieza, luego evalúe los requisitos funcionales. En muchos ensamblajes del mundo real, la solución óptima combina ambos procesos: chapa metálica para la carcasa o el bastidor estructural, mecanizado CNC para interfaces de precisión o características de alta tolerancia.
| Factor de decisión | Elegir chapa metálica | Elegir mecanizado CNC |
|---|---|---|
| Geometría de la pieza | Hueca, de pared delgada, desplegable a plano | Maciza, prismática, superficies 3D complejas |
| Volumen de producción | 10–100.000+ piezas | 1–500 piezas (sensible al costo a volumen) |
| Requisito de tolerancia | ±0,1 mm o más suelta | ±0,05 mm o más ajustada |
| Espesor de pared | 0,5–6,0 mm | 1,0 mm+ (mínimo práctico) |
| Acabado superficial | Tras corte + recubrimiento en polvo (Ra 6,3 µm) | Acabado fresado (Ra 0,8 µm) o mejor |
| Optimización de peso | Alta — estructuras huecas, material mínimo | Moderada — material macizo con cavidades |
| Prioridad de costo | Costo por pieza a volumen | Sin herramental a bajo volumen |
Enfoque híbrido: lo mejor de ambos mundos
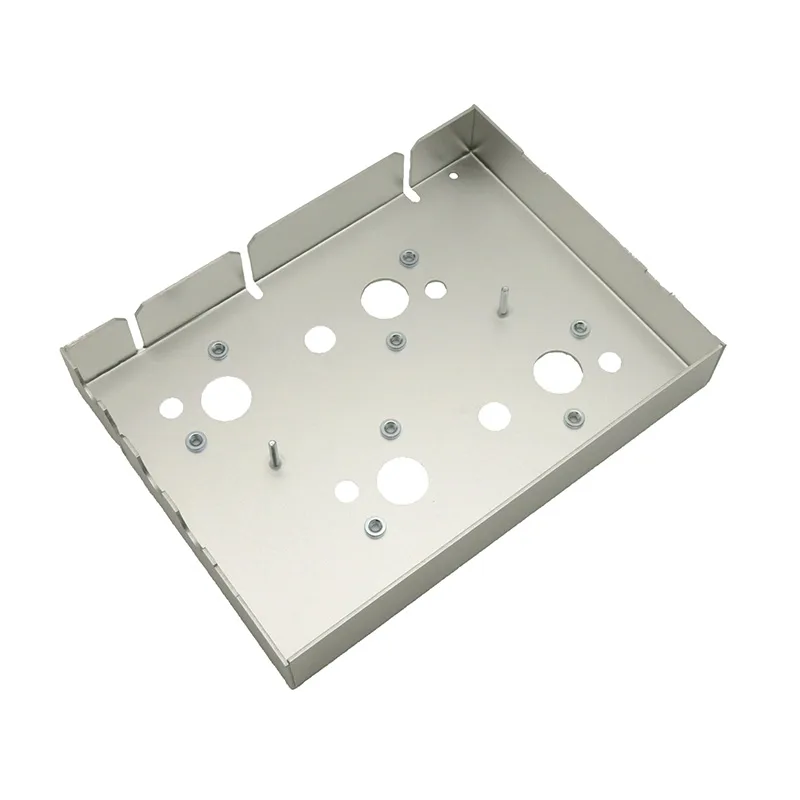
Muchos de nuestros clientes usan chapa metálica para la carcasa, los soportes y los paneles, y luego añaden insertos mecanizados CNC para superficies de montaje de precisión. Un ejemplo común: una carcasa electrónica de chapa metálica con una placa disipadora de aluminio mecanizada CNC. El costo de la carcasa baja un 60–70 % frente a una versión totalmente mecanizada, mientras la interfaz térmica crítica mantiene una planeza de ±0,05 mm.
Ejemplos reales
Considere un chasis de servidor montado en rack. Fabricado totalmente por mecanizado CNC, una sola unidad costaría $300–$500 y requeriría más de 8 horas de tiempo de máquina. El mismo chasis fabricado en chapa metálica — patrón plano cortado por láser, doblado en prensa plegadora, soldado por puntos en las juntas — cuesta $25–$60 a volumen y se envía en 5–10 días. Los requisitos funcionales (alojar tarjetas de circuito, proporcionar blindaje EMI, montarse en un rack de 19") se cumplen plenamente con chapa metálica a una fracción del costo.
See also Doblado en Prensa CNC, Corte Láser de Fibra, Corte láser vs punzonado CNC: cuándo usar cada uno.
See also Servicios, Solicitar cotización.
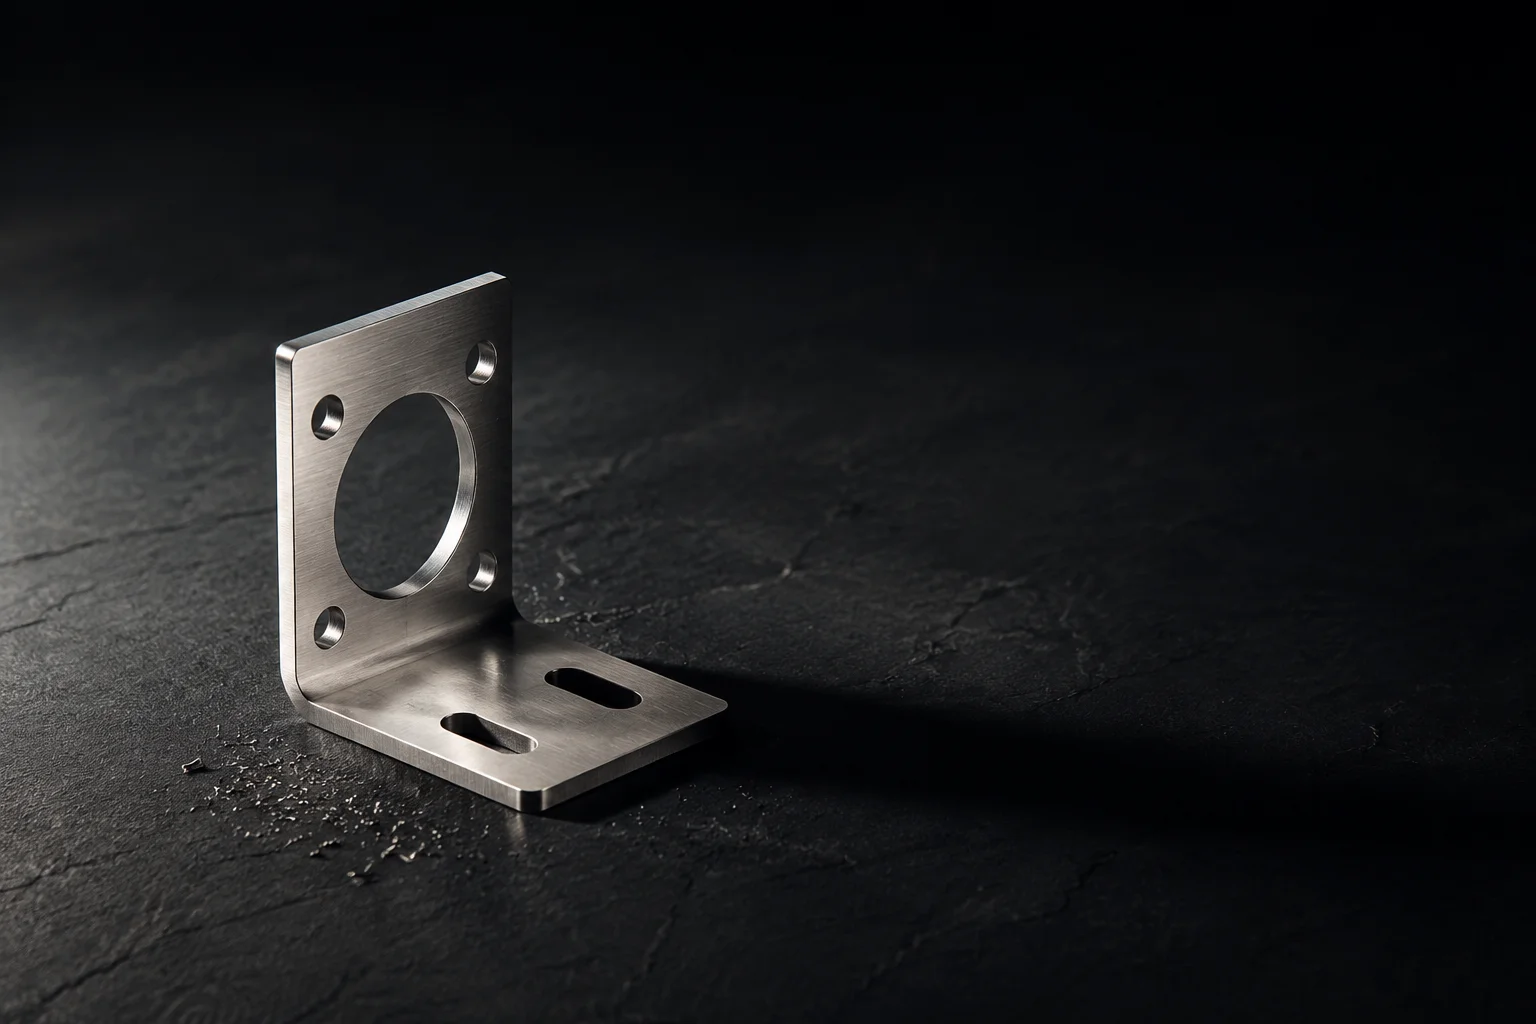
Ahora considere un soporte de montaje de precisión para un dispositivo médico que debe mantener ±0,025 mm en cuatro agujeros de pasador de chaveta. La chapa metálica no puede lograr esta tolerancia — los agujeros requerirían escariado o mandrinado de plantilla tras el doblado, añadiendo costo y pasos de proceso. Un soporte de aluminio mecanizado CNC en 6061-T6 mantiene estas tolerancias rutinariamente, y a un volumen de 50–200 piezas, el costo por pieza ($15–$40) está justificado por el requisito funcional. La lección: que los requisitos funcionales — no el hábito — dirijan la selección del proceso.
Preguntas frecuentes
Coescrito por
Ingeniero de Procesos Senior
Tom lleva más de una década en el taller convirtiendo planos en piezas que funcionan a la primera. Dirige las revisiones DFM en WERIX Metal, define la estrategia de plegado y utillaje de cada proyecto nuevo y escribe las guías que los ingenieros consultan de verdad cuando dimensionan una pieza de madrugada.
Ver perfil
Ingeniera de Diseño Industrial y de Producto
Julia lleva un producto del primer boceto a un diseño de chapa metálica que realmente se puede fabricar. Trabaja entre el concepto del cliente y nuestras plegadoras: modela carcasas y soportes en CAD, hace las primeras pasadas de DFM y elige el material y el acabado que seguirán viéndose bien dentro de dos años.
Ver perfilPiezas que fabricamos para este tema
¿Listo para comenzar su proyecto?
Obtenga retroalimentación DFM y un presupuesto en 24 horas. Sin cantidad mínima de pedido.