
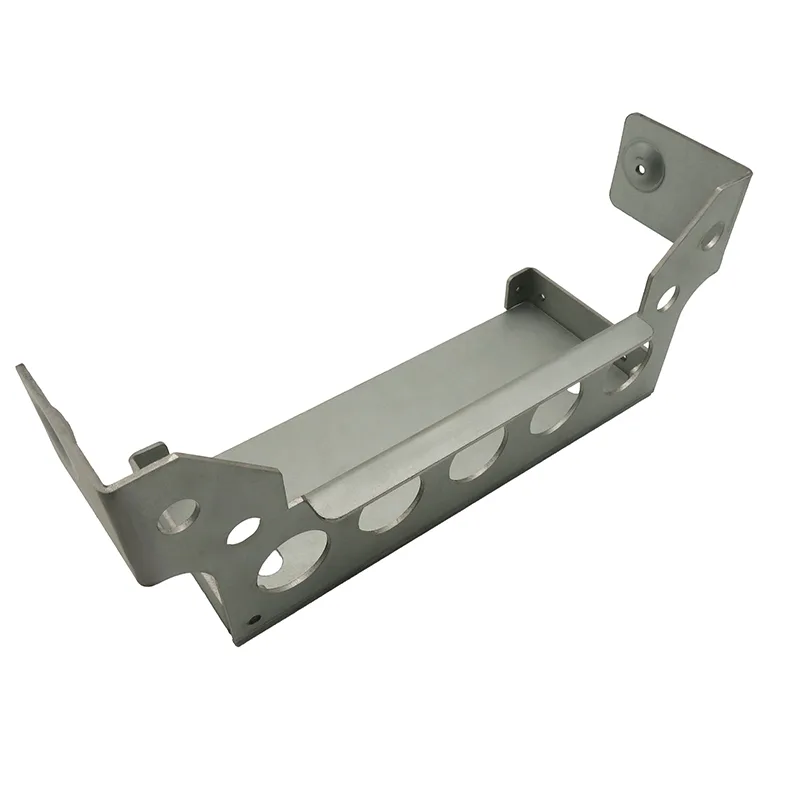
La pieza
| Elemento | Detalle |
|---|---|
| Aplicación | Soporte de fijación estructural dentro de un subconjunto de vehículo |
| Material | Banda de acero de baja aleación y alta resistencia, 2,0 mm |
| Ruta de prototipo | Corte por láser de fibra, plegado CNC, rebabado a mano |
| Ruta de producción | Troquel progresivo, 6 estaciones, prensa de 160 t |
| Estaciones del troquel | Corte, punzonado, conformado, repaso, recorte, separación |
| Operaciones secundarias | Rebabado en tambor, luego zincado-níquel |
| Tolerancia | ±0,15 mm en los dos taladros de localización; tolerancia general en el resto |
Por qué cambió el proceso
La ruta de prototipo funcionaba y las piezas eran correctas — ese nunca fue el problema. El problema es que cada soporte cargaba un programa completo, una preparación y un rebabado manual, y en volumen de producción esos costes fijos dominaban el precio. En una pieza con dos conformados y cinco taladros punzonados, el troquel se amortiza porque cada golpe entrega una pieza acabada sin manipulación entre operaciones.
El cálculo que decidió fue directo: coste del troquel dividido por el ahorro por pieza frente a la ruta láser. En esta pieza el ahorro unitario fue tan grande que el retorno quedó con holgura dentro de la vida del programa.
La banda: decisiones que no se pueden revisar
La banda se aprobó antes de cortar ningún acero de troquel, porque después nada se puede cambiar. Tres decisiones quedaron fijadas en ese punto.
- Anchura de banda y paso de avance: juntas fijan cuánta banda consume cada pieza, sea cual sea su área.
- Estrategia de puente: cómo la pieza sigue unida a la banda hasta la estación de separación, y de dónde sale el material de cada conformado.
- Posición y tamaño del taladro piloto, para que la banda quede localizada desde la primera estación y el error no se acumule a lo largo de la progresión.
- Alivios de plegado y radios de recorte, porque ambos gobiernan el desgaste del troquel a lo largo de su vida.
- La dirección de la rebaba, fijada por la holgura punzón-matriz y por tanto por la cara contra la que se cizalla la pieza.
- En un material de alta resistencia las estaciones de conformado trabajan más que en acero dulce; la banda tuvo que llevar la pieza por más estaciones antes de la separación y la tonelada por estación fue mayor. Es una decisión de banda: equivocarse habría significado rehacer el troquel, no ajustarlo.
Probar el troquel
La primera pieza se sacó en el troquel de producción, no en un utillaje blando, y se midió contra cada característica acotada del plano. Dos de las cinco posiciones de taladro y un ángulo conformado necesitaron ajuste en la prueba; el resto sujetó con holgura — para eso está el informe.
Los taladros de localización se midieron como patrón, porque así se usa la pieza. Dureza y espesor del depósito se registraron en la muestra galvanizada. La banda, los ajustes de prueba y las dimensiones finales entraron en el expediente del troquel, que viaja con él.
Lo que haríamos distinto
Prototipar en la ruta láser pero según el despiece del troquel. Las piezas de prototipo salieron de un despiece calculado para plegar, que se parece al que produce la banda pero no es idéntico. Partir de uno mismo habría ahorrado un pequeño ajuste dimensional en la primera pieza.