
Coste del plegado CNC: manda el número de pliegues
El plegado es donde una chapa plana se convierte en una pieza, y también donde un diseño que parecía eficiente en CAD se vuelve caro en el taller. La razón es simple: el coste escala con el número de operaciones de conformado, y cada pliegue es una.
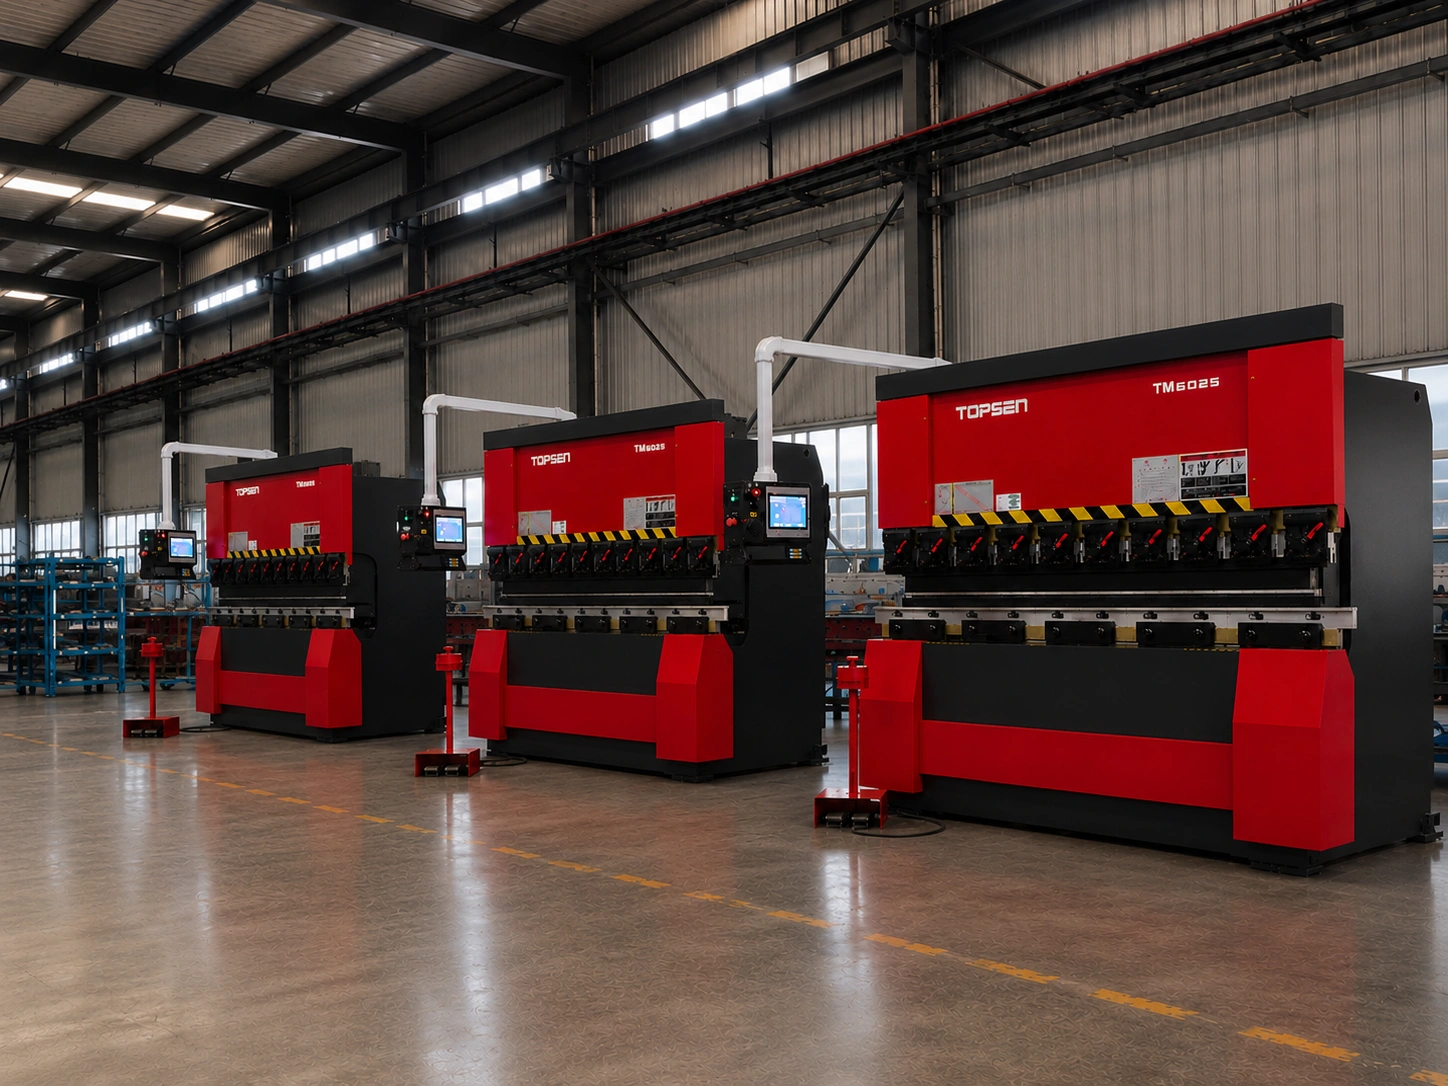
El coste del plegado CNC lo fija sobre todo el número de pliegues y la manipulación que los rodea. Cada pliegue exige una preparación de utillaje, una posición del tope trasero, una carrera y un movimiento de manipulación; en una pieza con muchos pliegues mandan el tiempo de plegadora y los cambios de utillaje, no el material.
El coste escala con los pliegues, no con el tamaño de la pieza
Un panel grande y plano con dos pliegues es una pieza barata. Un soporte pequeño con ocho pliegues es una pieza cara, aunque pese menos. El tiempo de plegadora se consume en la secuencia de operaciones — colocar la chapa contra el tope trasero, dar la carrera, manipular, girar, repetir — y cada pliegue se suma a esa secuencia.
Sobre el tiempo por pliegue se añade la preparación: elección del utillaje, montaje, carga del programa y verificación de la primera pieza. La preparación es un coste fijo por configuración de utillaje, así que una pieza que necesita tres juegos punzón/matriz distintos paga tres preparaciones.
Qué mantiene el proceso
Nuestras plegadoras CNC mantienen el ángulo de plegado en torno a ±0.5° en producción habitual, y las máquinas más recientes están puestas en marcha con una repetibilidad de ±0.1°. El acero dulce se pliega hasta unos 5 mm, el acero inoxidable hasta aproximadamente 3 mm y el aluminio hasta unos 5 mm, según el radio interior y la longitud de pestaña que el utillaje pueda sostener.
El límite práctico rara vez es la máquina. Es si la pestaña es lo bastante larga para apoyarse en la matriz, si la pieza puede posicionarse sin que la pestaña anterior choque con el utillaje, y si el juego de utillaje cubre la longitud de plegado necesaria.
| Elemento | Qué lo mueve | Palanca de diseño |
|---|---|---|
| Pliegues por pieza | Número de elementos | Sustituir una pestaña plegada por un rigidizador soldado o remachado donde la resistencia lo permita |
| Longitud de plegado | El pliegue más largo de la pieza | Dividir los pliegues muy largos cuando el utillaje no puede cubrirlos de una sola pasada |
| Cambios de utillaje | Distintos radios, ángulos o longitudes de pestaña en una misma pieza | Estandarizar un único radio interior por pieza |
| Manipulación | Tamaño y peso de la pieza, secuencia de plegado | Ordenar los pliegues para poder sujetar la pieza sin colisiones |
| Preparación | Número de configuraciones de utillaje distintas | Agrupar piezas similares; mantener las longitudes de pestaña fuera de la lista de las «incómodas» |
| Tolerancia | Las cotas de ángulo y de posición de elementos | ISO 2768-m salvo que un elemento sea funcional |
Qué consume realmente el tiempo de plegadora
Las reglas de pestaña que deciden el precio
La causa más importante de una pieza plegada inesperadamente cara es una pestaña demasiado corta para el utillaje. Toda matriz en V necesita una longitud mínima de pestaña para sostener la pieza durante la carrera — normalmente varias veces el espesor del material y proporcional a la abertura de la matriz. Una pestaña más corta no se puede conformar con ese utillaje, así que o cambia el utillaje (coste de preparación), o la pestaña se conforma en otra dirección, o la pieza se rediseña.
Los taladros cerca de un pliegue se comportan igual. Un taladro demasiado cerca del exterior de un pliegue se cierra y se deforma a medida que el material se estira, salvo que se añada un alivio — y un alivio es otro contorno, otra operación, otro coste.
- Mantener las pestañas lo bastante largas para el utillaje; las pestañas cortas son el coste oculto clásico.
- Usar un único radio interior en toda la pieza en lugar de un radio distinto en cada pliegue.
- Situar los taladros al menos a 2.5 × espesor más el radio interior de la línea de plegado, o añadir una ranura de alivio.
- Evitar secuencias de plegado que hagan imposible sujetar la pieza — modelar la secuencia, no solo el resultado.
- Elegir un radio de plegado igual o superior al mínimo para el material y el temple; los plegados por debajo del radio mínimo agrietan.
Dónde conviene el plegado y dónde no
Por encima del umbral de equilibrio del utillaje, el estampado suele superar al plegado para grandes volúmenes de una pieza que no cambia. Por debajo, el plegado es casi siempre más barato porque no hay molde que amortizar. Para todo lo que queda en medio — de decenas a unos miles de piezas, o cualquier pieza que aún cambia — el plegado es la vía flexible, y el esfuerzo de diseño dedicado a eliminar pliegues se recupera en cualquier cantidad.
Preguntas frecuentes
¿El plegado se cobra por pliegue?
En la práctica, sí. La cotización se construye a partir del tiempo de máquina, y el tiempo de máquina sigue al número de operaciones de conformado, a su longitud y a la manipulación entre ellas. Hablar de una tarifa por pliegue es una forma razonable de estimar, pero en piezas incómodas mandan los cambios de utillaje y la manipulación.
¿Cuál es la longitud mínima de pestaña?
Depende de la abertura de la matriz en V, que a su vez depende del espesor del material. Una regla práctica es varias veces el espesor, y la respuesta segura para una pieza concreta es una revisión DFM y no una tabla — lo decide el utillaje que realmente se use.
¿Se puede plegar una pieza con un radio distinto en cada pliegue?
Técnicamente sí, comercialmente es caro. Cada radio distinto puede exigir un juego de utillaje distinto y, por tanto, una preparación aparte. Estandarizar un único radio por pieza elimina a menudo una preparación sin cambiar la función.
¿A qué distancia mínima puede estar un taladro de un pliegue?
Mantenerlo al menos a 2.5 × espesor más el radio interior respecto a la línea de plegado, en el exterior del pliegue. Más cerca, el taladro se deforma porque el material a su alrededor se está estirando. Cuando la posición la fija la función, añadir un alivio.
¿Una tolerancia de ángulo de plegado más estrecha cuesta más?
Cuesta más verificarla y genera más rechazo si el proceso no puede mantenerla. Las plegadoras CNC modernas repiten a ±0.1°, así que una cota de ±0.5° es cómoda. Pedir más estrecho de lo que el proceso puede repetir no compra precisión, compra inspección.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.