
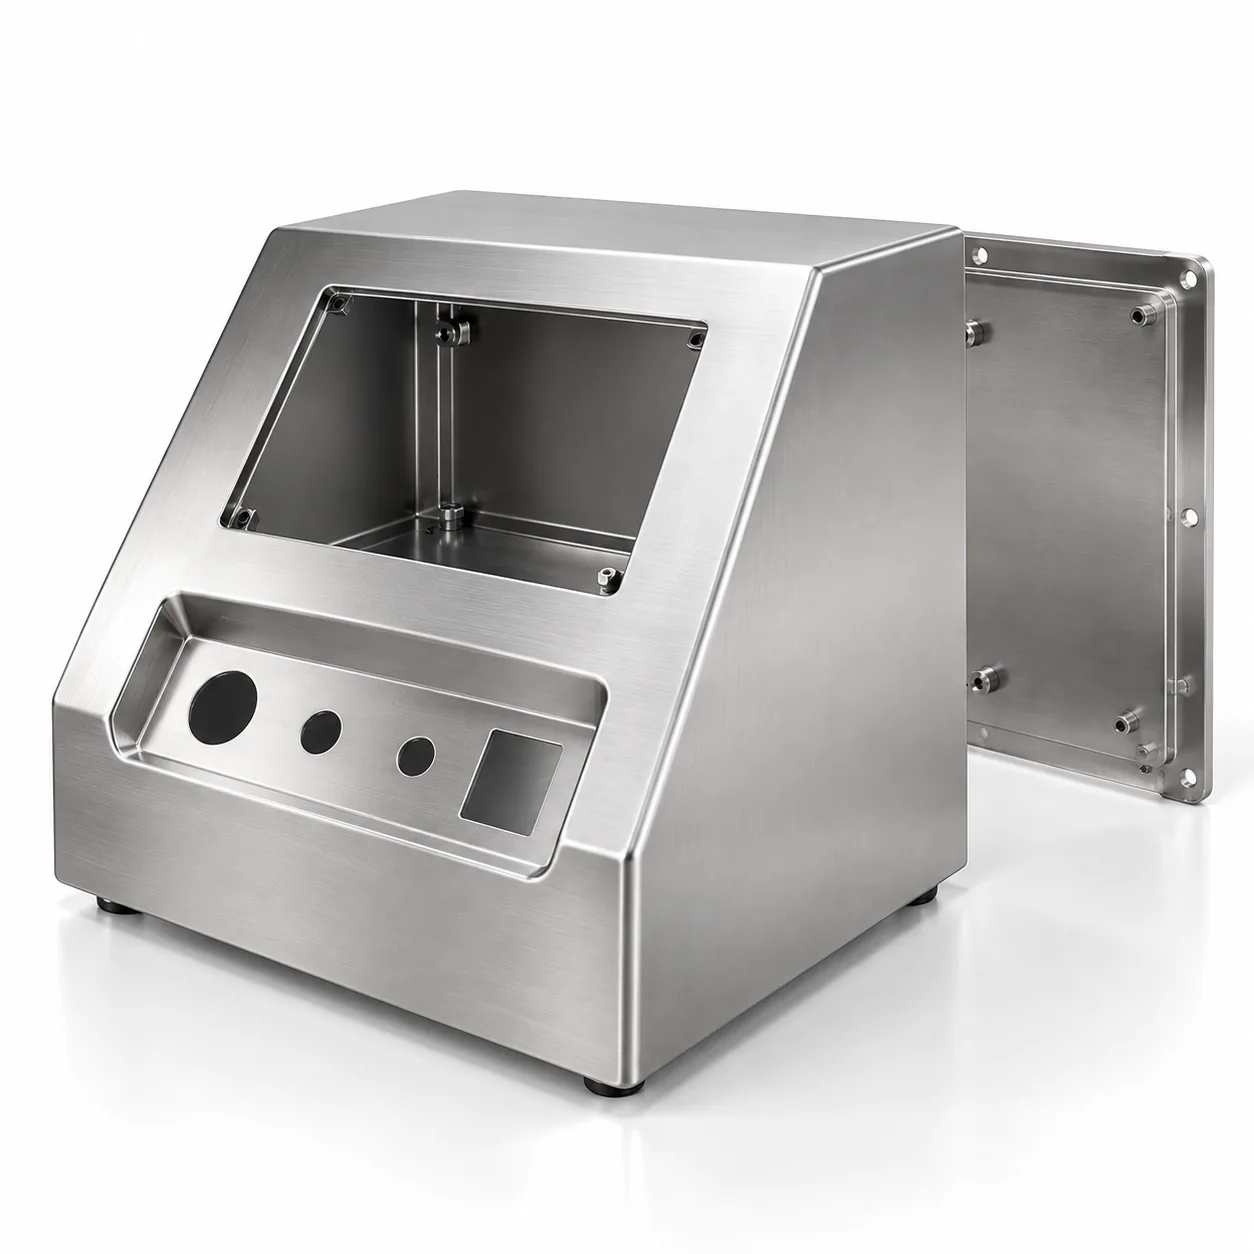
La pieza y la especificación que hay detrás
Material: acero inoxidable 304 en 1,2 mm para el cuerpo y 2,0 mm para la base. Una carcasa de cinco caras con panel trasero extraíble, una cara frontal inclinada con la ventana de la pantalla y una zona de mando embutida. Aproximadamente 350 × 300 × 180 mm.
El cliente especificó superficies limpiables, ninguna repisa horizontal donde el líquido pudiera acumularse y ningún intersticio ciego que una bayeta no pudiera alcanzar. Tolerancias estándar aplicables; el acabado superficial y la geometría de las uniones eran la verdadera especificación.
La limpiabilidad es una propiedad de diseño, no de acabado
El instinto en una pieza higiénica es especificar un acabado superficial más fino. El problema mayor es la geometría: una esquina interior a 90° entre dos paneles es un intersticio, y por mucho pulido que reciba no se convierte en una superficie que una bayeta pueda limpiar. Redondear las esquinas interiores con radio y mantener el fondo sin brida de retorno hizo más por la limpiabilidad que la especificación de acabado.
El mismo razonamiento se aplica a los elementos de fijación. Cada cabeza de tornillo vista y cada arandela es un intersticio. Donde el diseño lo permitía, las fijaciones del panel se embutían en un alojamiento mecanizado para que la superficie exterior permaneciera continua.
Soldadura, remate y pasivado
Rematar una soldadura elimina la capa pasiva junto con el metal. Una pieza soldada, rematada y enviada sin pasivado mostrará óxido en la zona rematada — y lo hará meses después, en las instalaciones del cliente, y no en la inspección. El pasivado no es un paso estético; es lo que hace aceptable el remate.
| Paso | Propósito |
|---|---|
| Soldadura TIG con purga de argón por el reverso | Evita la oxidación de la cara interior de la soldadura, que de otro modo sería imposible de limpiar |
| Rematar las soldaduras externas a ras | Elimina el intersticio entre el pie del cordón y la chapa que atraparía residuos |
| Fundir las zonas rematadas con la superficie base | Evita un escalón en el que la bayeta se enganche |
| Pasivado tras el remate | Restaura la capa de óxido de cromo que el rectificado y el remate eliminaron |
| Aclarado con agua desionizada y secado | Elimina residuos que de otro modo aparecerían como manchas tras el pasivado |
La documentación que el programa realmente necesitaba
La decisión de aceptación dependía tanto del papeleo como de las piezas. Suministramos un informe dimensional de primera pieza contra el plano con globos, certificados de colada vinculados al número de colada de la bobina utilizada y un registro del lote de pasivado.
Ser explícitos sobre el alcance importaba aquí. ISO 9001 es la única certificación de sistema de gestión que poseemos — no poseemos ISO 13485 ni un sistema de gestión de la calidad de dispositivos médicos, y lo dijimos desde la fase de consulta. Cuando un programa necesita que el QMS del fabricante aparezca en una presentación regulatoria, ese requisito corresponde a un proveedor que posee el certificado. Lo que aportamos es un proceso documentado y la evidencia objetiva que genera, que es lo que este cliente necesitaba.
Lo que se traslada
- Especifique la limpiabilidad como geometría: radios en lugar de esquinas interiores, sin repisas horizontales, sin intersticios ciegos.
- Purgue por el reverso las soldaduras de acero inoxidable. Una cara interior oxidada no se puede limpiar y no se verá hasta que importe.
- Nunca omita el pasivado tras el remate; el óxido aparece tarde, en el peor momento posible.
- Pregunte pronto si el programa necesita un QMS certificado, porque es una cuestión de cualificación de proveedor, no de entrega.