
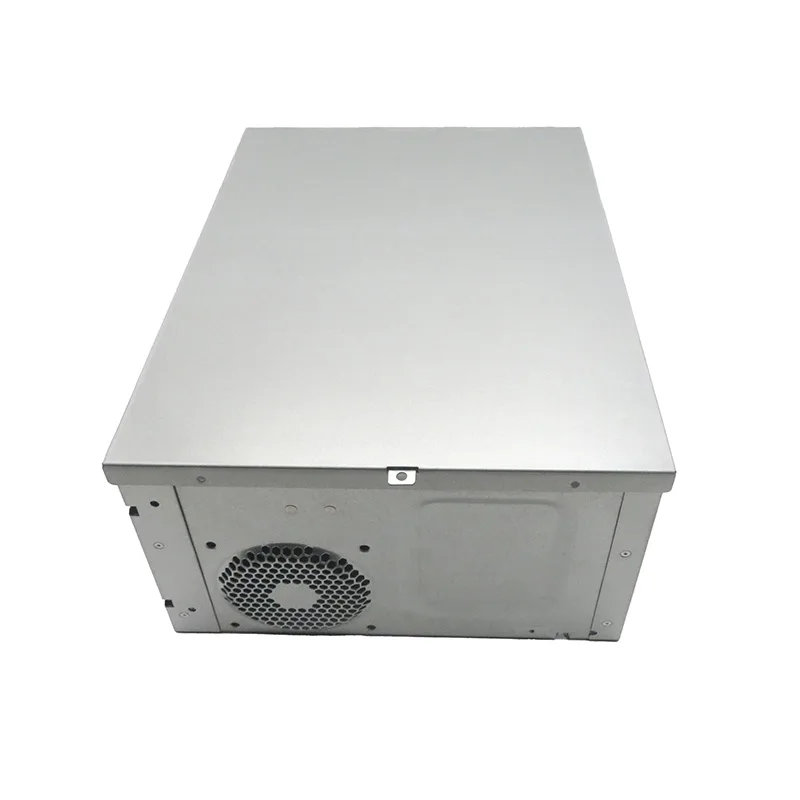
El conjunto
Un chasis rectangular de aproximadamente 600 × 400 × 150 mm en acero SPCC de 1,5 mm: un fondo, dos paredes laterales, dos placas extremas y un separador interno. Unido por soldadura TIG en las esquinas exteriores con las caras visibles retocadas. En paquete plano al cliente o ensamblado por nosotros.
El requisito funcional era que los pies de montaje quedaran en un mismo plano y que las dos paredes laterales fueran paralelas dentro de 0,5 mm en toda la longitud, porque el módulo deslizante que se monta dentro está fabricado con una anchura fija.
Dónde se perdió la tolerancia
Individualmente, cada pieza estaba dentro de la tolerancia del plano. Amarradas a mano y con punteado, el conjunto salió con paredes paralelas en los extremos y apretadas en el medio, y un fondo combado entre los pies. El error era pequeño — menos de un milímetro — y fruto exclusivamente de la contracción de la soldadura actuando sobre un panel sin soporte.
Dos efectos más lo agravaron. El punteado en una sola pasada con remate posterior de la soldadura significaba que el conjunto ya se había movido antes de que la soldadura final lo fijara. Y como las paredes laterales se amarraban al fondo y no entre sí, el error de planitud del fondo se transfería a la separación de las paredes.
Las correcciones, en el orden en que se aplicaron
| Cambio | Razón |
|---|---|
| Añadidos dos taladros de referencia troquelados en el fondo en la fase láser | Da al utillaje una referencia inequívoca en lugar de depender de los bordes |
| Construido un utillaje que posiciona sobre esas referencias y amarra las paredes entre sí | Evita que el error de planitud del fondo se transfiera a la separación de las paredes |
| Secuencia cambiada para completar la soldadura en una sola aportación de calor, alternando lados | Reduce el aporte térmico total y equilibra la contracción en la pieza |
| Añadido un puntal temporal sobre la parte superior abierta, retirado tras el enfriamiento | Sostiene la cota crítica mientras el material está más caliente y más débil |
| Retocado trasladado a después del enfriamiento completo del conjunto | Rectar una soldadura caliente libera tensiones y vuelve a deformar lo que estaba recto |
Inspección
El plan de inspección verifica primero las referencias, luego las características medidas a partir de ellas, y después el conjunto en su totalidad. El paralelismo de las paredes se mide en tres posiciones a lo largo de la longitud y no en una, porque una sola medición habría aprobado el conjunto apretado que dio origen a este trabajo.
Un informe dimensional de primera pieza se emite contra el plano de conjunto numerado con globos para la primera unidad y tras cualquier cambio en la secuencia o el utillaje. Ese es el punto en el que un problema de utillaje todavía es barato de corregir.
Lo que se traslada
- En los conjuntos soldados, diseñe las referencias en las piezas desde la fase de corte; una referencia inventada en el ensamblaje es una referencia que se mueve.
- La secuencia es una especificación. Dos talleres pueden soldar las mismas piezas según el mismo plano y producir conjuntos diferentes.
- Controlar la deformación es mejor que corregirla — un utillaje cuesta menos que retocar y realinear cada unidad.
- Nombre la cota crítica de ensamblaje en el plano. Una cota que no se nombra, nadie la mantiene.