
Plan de inspección en chapa metálica
Los problemas de calidad en piezas de chapa rara vez son un misterio. Son una deriva dimensional, un enmascarado que falta, un defecto de acabado o un número de pieza mezclado, y cada uno lo coge una comprobación distinta en un momento distinto. Lo que busca un plan de inspección es emparejar la comprobación con el fallo.
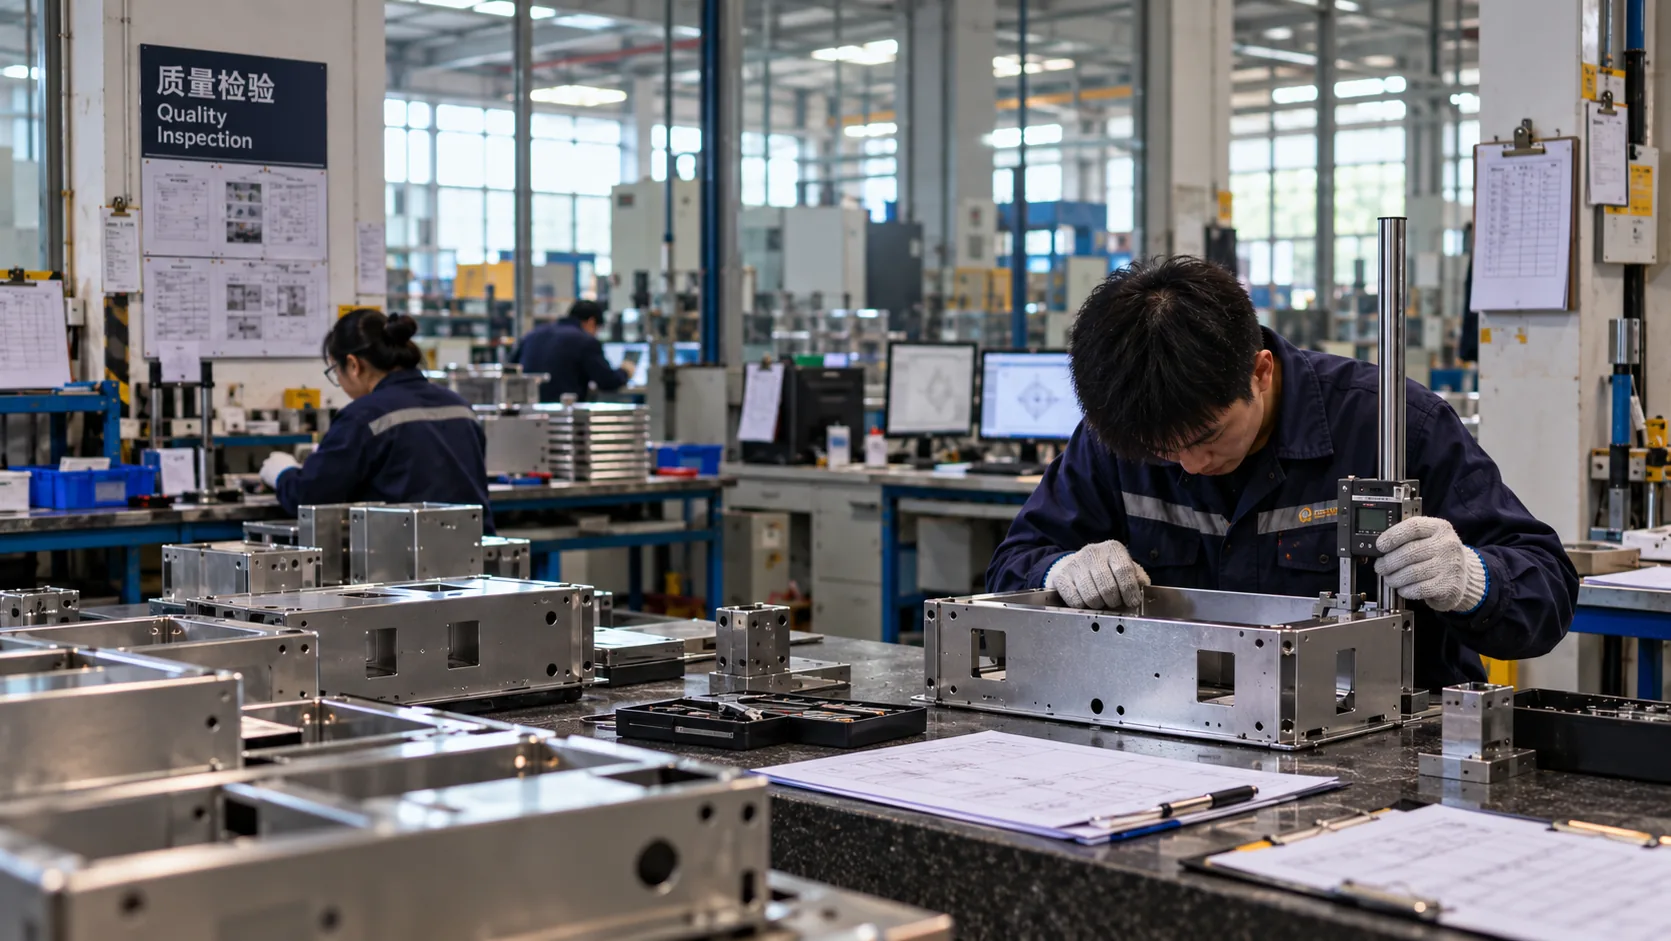
Un plan de inspección dice qué se comprueba, en qué etapa, con qué frecuencia y con qué método. La primera pieza en un utillaje o programa nuevos, los controles en proceso durante la serie y un control final antes del embalaje: cada uno responde a una pregunta distinta. Especificar el plan desde el principio lo mete en el precio.
7 filas de datos de referencia abajo: el resumen de arriba es la respuesta corta y las tablas son lo que se cita.
Tres etapas, tres preguntas
Una primera pieza responde a si el proceso puede fabricar la pieza, sin más. Es una comprobación dimensional completa contra cada cota globo del plano, se hace sobre la primera pieza de un utillaje nuevo, un programa nuevo o una revisión de ingeniería, y se aprueba antes de la serie.
Los controles en proceso responden a si el proceso sigue fabricando bien la pieza. Son rápidos, apuntan a las características que derivan y usan calibres en lugar de una CMM, porque lo que importa es la frecuencia, no la resolución. Un control final responde a si la pieza que hay en la caja es la pieza del plano: dimensional donde importa, más acabado, herrajes y marcado.
| Modo de fallo | Dónde se coge | Método |
|---|---|---|
| Error dimensional en un programa nuevo | Primera pieza | Informe dimensional completo contra el plano acotado |
| Deriva durante una serie de producción | En proceso | Calibres y dispositivos de comprobación a intervalos definidos |
| Deriva del ángulo de plegado | En proceso | Transportador o calibre de ángulos; revisión de la compensación de la plegadora |
| Error de patrón de taladros en un panel grande | Primera pieza | CMM donde importe la posición verdadera; si no, un dispositivo de comprobación |
| Defecto de acabado o enmascarado que falta | Final | Visual bajo la iluminación acordada, más espesor de recubrimiento donde se especifique |
| Herraje mal asentado o fijación equivocada | Final | Comprobación funcional de cada inserto; verificación del número de pieza |
| Números de pieza mezclados en una caja | Final / embalaje | Verificación de la etiqueta contra la lista de embalaje |
Emparejar la comprobación con el modo de fallo
Dónde merece la pena una CMM y dónde no
Una máquina de medición por coordenadas es lenta y se cobra en consecuencia. Merece su sitio donde el requisito es relacional —la posición verdadera de un patrón de taladros a lo largo de un panel largo, la perpendicularidad de una pestaña, la planitud de una puerta—, porque son afirmaciones sobre cómo se sitúan unas características respecto a otras, y las herramientas manuales las responden mal.
Para la producción rutinaria, la respuesta más rápida suele ser un calibre o un dispositivo de comprobación: un go/no-go que un operario puede pasar en segundos junto a la máquina. Cuando un plano pide informe por CMM, es un requisito del proyecto y va en el precio; cuando se ofrece por defecto en todo, está pagando una medición que no va a leer.
Qué documentación pedir
- Informe dimensional de primera pieza, en un utillaje o programa nuevos, referenciado al plano acotado.
- Certificado de material, cuando el grado se verifica en lugar de darse por supuesto.
- Registro de recubrimiento o galvanizado, incluido el espesor cuando aplique una especificación o un requisito del cliente.
- Cualquier concesión o desviación acordada durante el proyecto, por escrito, con las piezas a las que aplica.
- En piezas estampadas, la primera pieza tirada con el molde de producción, no con un utillaje blando ni un prototipo.
Preguntas frecuentes
¿Inspeccionan todas las piezas?
No, y ningún proveedor competente lo hace en una serie de producción: una inspección del 100% de cada cota es lenta y encuentra lo que un control en proceso habría cogido antes. El plan es primera pieza más controles en proceso más control final, y cuando una característica necesita de verdad que se verifique en todas las piezas, eso se especifica y se cobra.
¿Qué es una inspección de primera pieza?
Una comprobación dimensional y documental completa de la primera pieza fabricada con un utillaje, programa o revisión nuevos, medida contra cada característica acotada del plano y aprobada antes de continuar la producción. Su valor real es saber qué características se mantienen con holgura y cuáles hay que ajustar.
¿Puedo obtener un informe por CMM de mis piezas?
Sí, cuando se especifica. Merece la pena concretar qué características quiere que se evalúen, porque el tiempo de CMM lo marcan el número de características y la puesta a punto, no el tamaño de la pieza. Nombrar las tres o cuatro características que importan suele costar una fracción de medirlo todo.
¿Cómo tratan una pieza que no pasa la inspección?
Se pone en cuarentena y se informa con los valores medidos, y la disposición se acuerda con usted antes de enviar nada. Preferimos presentar una concesión con números reales que enviar una pieza y dejar que la encuentre usted. Cuando el fallo es sistémico, cambia el proceso; cuando es aislado, se sustituye la pieza.
¿Qué inspección debería hacer al recibir?
Una comprobación breve de entrada contra la lista de embalaje, una visual del acabado y una dimensional de la característica que preferiría no descubrir tarde. Si nos dice qué cubre su control de entrada en la fase de cotización, podemos asegurarnos de que las características en las que se apoya sean las que controlamos con más estrechez.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.