
Coste del corte láser: manda el tiempo de máquina
El corte láser de fibra parece un servicio simple — envías un DXF, recibes una pieza cortada —, pero el precio depende de cuánto tiempo pasa la máquina sobre tu anidado. Cuando se sabe qué consume ese tiempo, la mayoría de las palancas son decisiones de diseño que sí controlas.
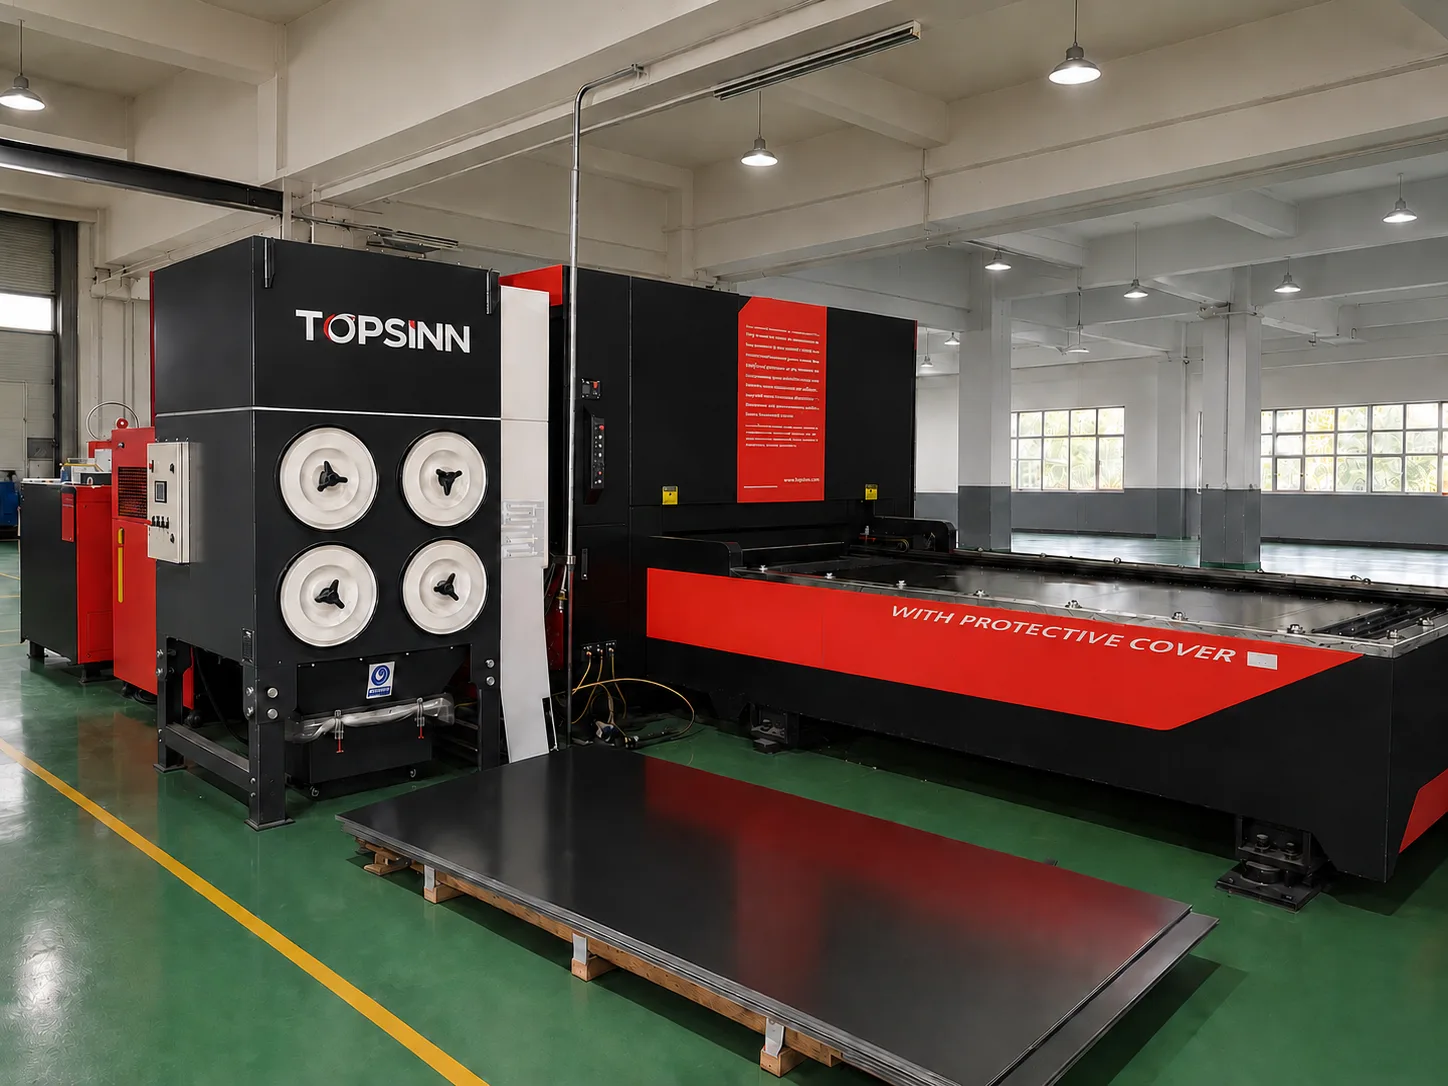
El coste del corte láser lo manda el tiempo de corte, no el área de la pieza. El tiempo sale de la longitud total de corte, el material y el espesor, el número de perforaciones y el aprovechamiento del anidado, más una parte fija de programación y preparación. El material grueso y las piezas con muchos taladros son lo que más lo sube.
El coste es tiempo de máquina, y el tiempo es longitud de corte
Un láser se cobra por la hora que ocupa, y esas horas las consume el perímetro de contorno, no los metros cuadrados de pieza. Un panel de 500 × 500 mm con un contorno sencillo y un panel de 500 × 500 mm perforado con 300 taladros ocupan lo mismo y cuestan cosas muy distintas.
Se derivan dos consecuencias. La primera: añadir elementos cuesta dinero aunque no quiten material — cada taladro es un contorno que recorrer y una perforación que ejecutar. La segunda: el material se cobra aparte del corte, y por eso una cotización detalla ambos.
Los factores de coste, en el orden en que importan
| Factor | Efecto | Palanca |
|---|---|---|
| Longitud total de corte | Dominante — más o menos proporcional al tiempo de corte | Quitar contornos innecesarios; simplificar perfiles decorativos |
| Material y espesor | El material grueso corta más despacio y necesita más gas de asistencia | Usar el espesor más fino que cumpla la función, no el más fino disponible |
| Número de perforaciones | Cada perforación cuesta tiempo y consume vida de boquilla | Consolidar taladros pequeños; ranuras en lugar de series de taladros donde el diseño lo permita |
| Aprovechamiento del anidado | Coste de chapa repartido entre todo el anidado | Diseñar piezas que encajen juntas; pedir juntas las piezas del mismo espesor |
| Preparación y programación | Parte fija, amortizada sobre la cantidad | Agrupar el trabajo; evitar muchos pedidos diminutos de la misma pieza |
| Tolerancias | Más estrechas que la capacidad del proceso significan rechazo, no solo inspección | Mantenerse en la ventana del proceso; especificar más estrecho solo donde sea funcional |
Factores de coste del corte láser
Qué mantiene el proceso láser y por qué importa al precio
Nuestro corte láser de fibra mantiene ±0.1 mm en los perfiles cortados dentro de la ventana normal de material y corta acero dulce y aluminio hasta unos 5 mm, con el inoxidable normalmente más fino. Dentro de esa ventana el proceso es repetible y el precio, predecible.
El precio da un salto cuando el plano pide algo que el proceso no puede entregar tal cual se corta. Una esquina interior viva, un taladro más estrecho que el ancho de corte o una ranura sin sitio para perforar obligan a una segunda operación — normalmente taladrado o fresado —, y ahí es donde una pieza cortada por láser se vuelve cara sin que nadie lo note.
Decisiones de diseño que bajan el precio
- Dar a cada esquina interior un radio de al menos la mitad del espesor del material; una herramienta redonda no puede cortar una esquina cuadrada.
- Mantener los diámetros de taladro iguales o mayores que el espesor del material — los taladros más pequeños es mejor punzonarlos o taladrarlos.
- Sustituir una serie larga de taladros pequeños por una ranura y un inserto de malla donde la función lo permita.
- Estandarizar los espesores en todo el proyecto para que las piezas compartan anidado y preparación.
- Acotar el contorno una vez y dejar que el láser lo mantenga; repetir cotas estrechas en muchos contornos solo añade tiempo de inspección.
¿Láser, punzonado o estampado?
El láser gana en contornos complejos, piezas únicas y todo lo que cambia entre revisiones. El punzonado con torreta gana donde el mismo patrón se repite miles de veces. El estampado gana cuando el molde ya se puede amortizar. La pregunta correcta nunca es «cuál es mejor», sino «a qué volumen el proceso siguiente sale más barato» — y ese umbral de equilibrio es un cálculo que hacemos con gusto sobre su pieza.
Preguntas frecuentes
¿El corte láser se cobra por área o por longitud?
En la práctica, por longitud: la máquina se cobra por tiempo, y el tiempo lo consumen la longitud de contorno y las perforaciones. El área solo importa por el material consumido, que se cobra aparte del corte.
¿Cortar una chapa más gruesa cuesta proporcionalmente más?
No — cuesta más que proporcionalmente. La velocidad de corte baja con el espesor mientras suben la potencia, el consumo de gas de asistencia y el tiempo de perforación, así que duplicar el espesor sube el coste de corte bastante más del doble.
¿Se puede cortar una esquina interior viva?
Tal cual, no. El ancho de corte de un láser es de unos 0.1–0.5 mm y el haz es redondo, así que toda esquina interior lleva un radio de al menos la mitad del ancho de corte. Diseñar un radio algo mayor no cuesta nada; forzar una esquina viva añade una operación secundaria.
¿Por qué mi pieza es más barata en un lote mayor?
Porque la programación, la preparación y la manipulación de material son costes fijos. Repartirlos entre más piezas baja el precio unitario, y el anidado a menudo se puede aprovechar mejor en una tirada mayor.
¿El acabado cambia el precio del corte?
Directamente, no — el corte es el corte. Pero una pieza destinada a pintura en polvo o a recubrimiento suele desbarbarse y manipularse de otra forma, y eso aparece como una línea de acabado aparte en la cotización, no como un cargo de corte.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.