
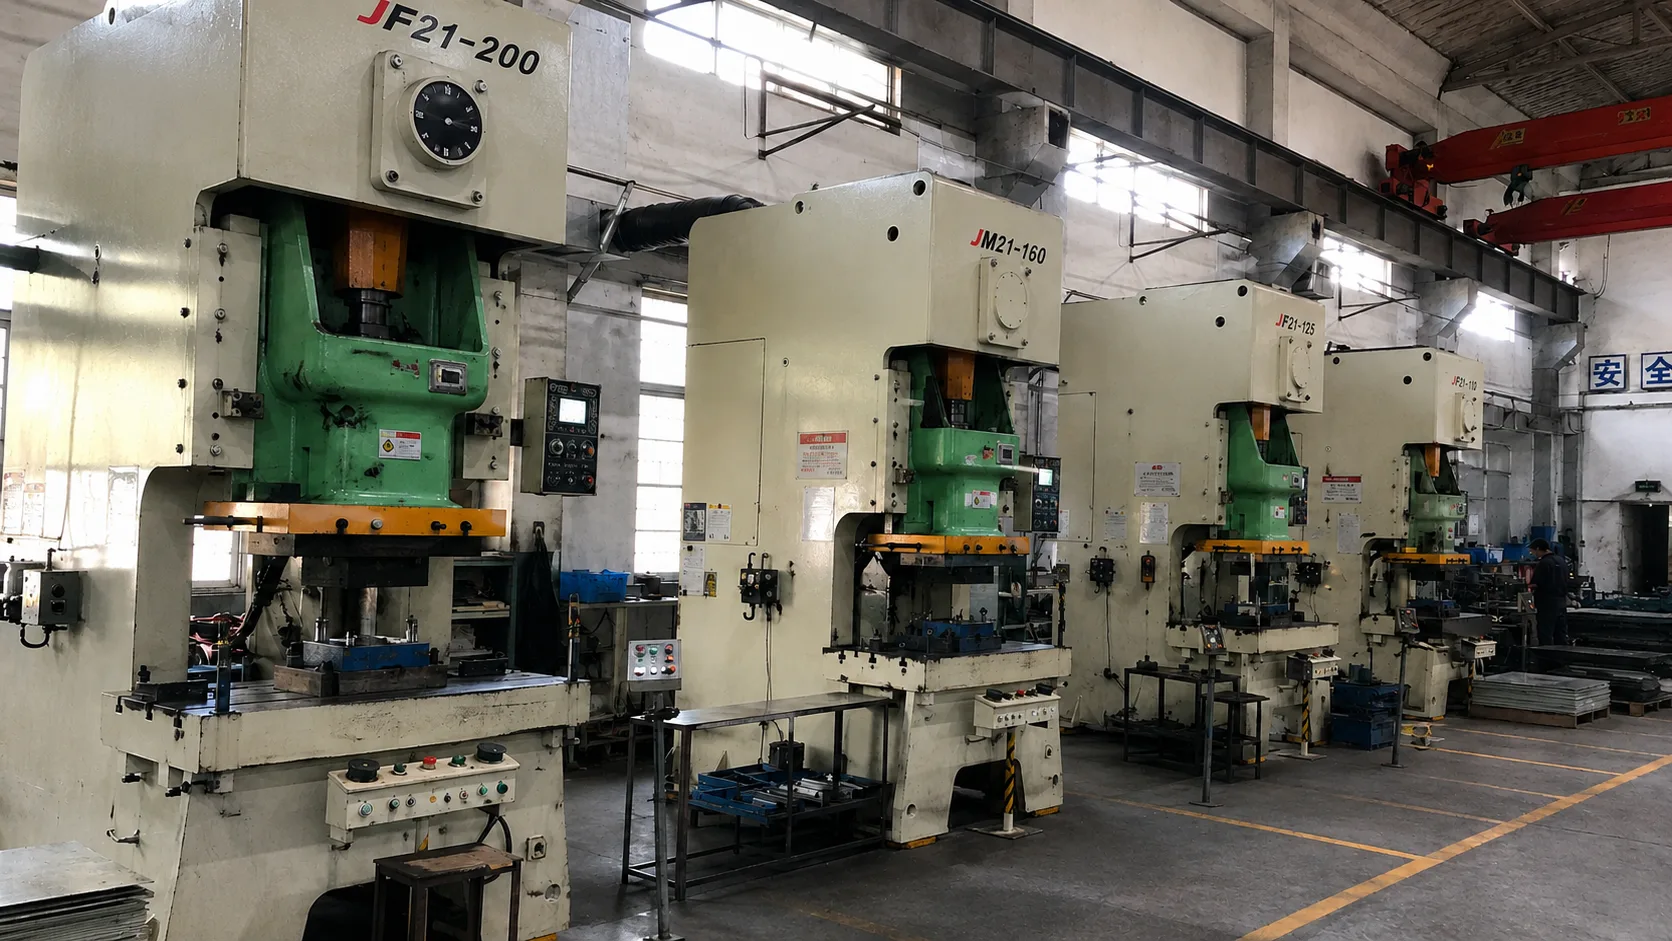
Cuándo tiene sentido estampar en China
- El volumen anual supera el punto de equilibrio frente al corte láser y el plegado para esa pieza concreta.
- El diseño está congelado, o las revisiones se limitan a características que se pueden añadir en estaciones posteriores.
- La pieza es pequeña o mediana y apta para alimentación de bobina, o lo bastante grande para justificar un troquel de transferencia.
- El programa durará varios años, de modo que el coste del troquel se amortiza a lo largo de una vida larga.
- Necesita utillaje, no solo piezas: un taller de troqueles propio puede mantener y modificar el troquel a lo largo de su vida.
Utillaje: acuerdo antes de cortar el acero
El coste del utillaje es único y significativo, así que merece un acuerdo por escrito que cubra cinco cosas: qué se construye, qué va a producir, de quién es, cómo se almacena y qué mantenimiento recibe. Plantear estas preguntas antes de encargar el troquel es rutina. Plantearlas después se convierte en una negociación.
Una cotización debe detallar el diseño, los materiales del troquel, la fabricación, la prueba y la primera pieza. Cuando un proveedor no separa el utillaje del precio por pieza, no se puede evaluar la operación ni el troquel.
| Pregunta | Por qué importa |
|---|---|
| Propiedad | Determina qué ocurre si la relación termina o el proveedor cambia de manos |
| Almacenamiento y ubicación | Un troquel en la otra punta del mundo no es un activo que se pueda usar |
| Intervalo y alcance del mantenimiento | Un troquel tiene una vida de producción entre servicios |
| Derechos de modificación | Quién puede cambiar el troquel y quién paga una revisión pedida por el cliente |
| Piezas intercambiables y estaciones de reserva | Decide cuánto tiempo puede permanecer en servicio un troquel |
| Condiciones de traspaso | Coste y condiciones de trasladar el troquel a otro sitio |
El desarrollo de la banda es la decisión irreversible
El desarrollo de la banda fija la secuencia de estaciones, el paso de progresión, la anchura del material, los puentes que sujetan la pieza y la disposición de los pilotos. Una vez cortado el troquel, nada de eso se puede cambiar de forma económica, porque va integrado en los bloques del troquel, la alimentación y la prensa.
Eso convierte la aprobación del desarrollo de la banda en el punto de control de ingeniería más valioso de un programa de estampado. Aprobarlo significa confirmar el aprovechamiento del material, que cada característica se conforme en la secuencia correcta, que la pieza siga sujeta cuando debe estarlo y que el retal pueda evacuarse. Merece una revisión deliberada y no un simple trámite.
Verificar el proceso: FAI sobre el troquel
La primera pieza se ejecuta sobre el troquel de producción, no sobre un utillaje blando ni un prototipo, y se mide contra cada característica acotada del plano. El informe indica qué características se mantienen con holgura y cuáles quedan cerca del límite, de modo que el proceso se puede ajustar antes del volumen, no después.
Un paquete típico que emitimos contiene el informe dimensional contra el plano con globos, el certificado del material, el registro de acabado superficial o recubrimiento cuando corresponde, y cualquier desviación planteada como concesión y acordada con el cliente. Para programas regulados el formato lo especifica el cliente; la disciplina es la misma.
Costes de explotación una vez el troquel está en servicio
El coste por pieza lo marcan el aprovechamiento del material, el tiempo de ciclo de la prensa, las operaciones secundarias y la inspección. El aprovechamiento del material queda fijado por la banda, así que se decide en la fase de desarrollo. El tiempo de ciclo lo fijan la prensa y el número de estaciones. Las variables que aún se controlan son la programación de cantidades, el agrupamiento por lotes de las operaciones secundarias y el plan de inspección.
El mantenimiento del troquel es un coste de explotación fácil de pasar por alto. Incorporar un intervalo de mantenimiento al modelo comercial, en lugar de tratar el servicio del troquel como un imprevisto, mantiene predecible un programa de producción a lo largo de los años.