
Diseño de estampación para chapa metálica
Todo lo que define una estampación se decide antes de que arranque la prensa. Por eso el diseño de piezas estampadas es una disciplina distinta del diseño de chapa en general: el desarrollo de la tira es el diseño, y el plano es la descripción de lo que sale por el final de ese desarrollo.
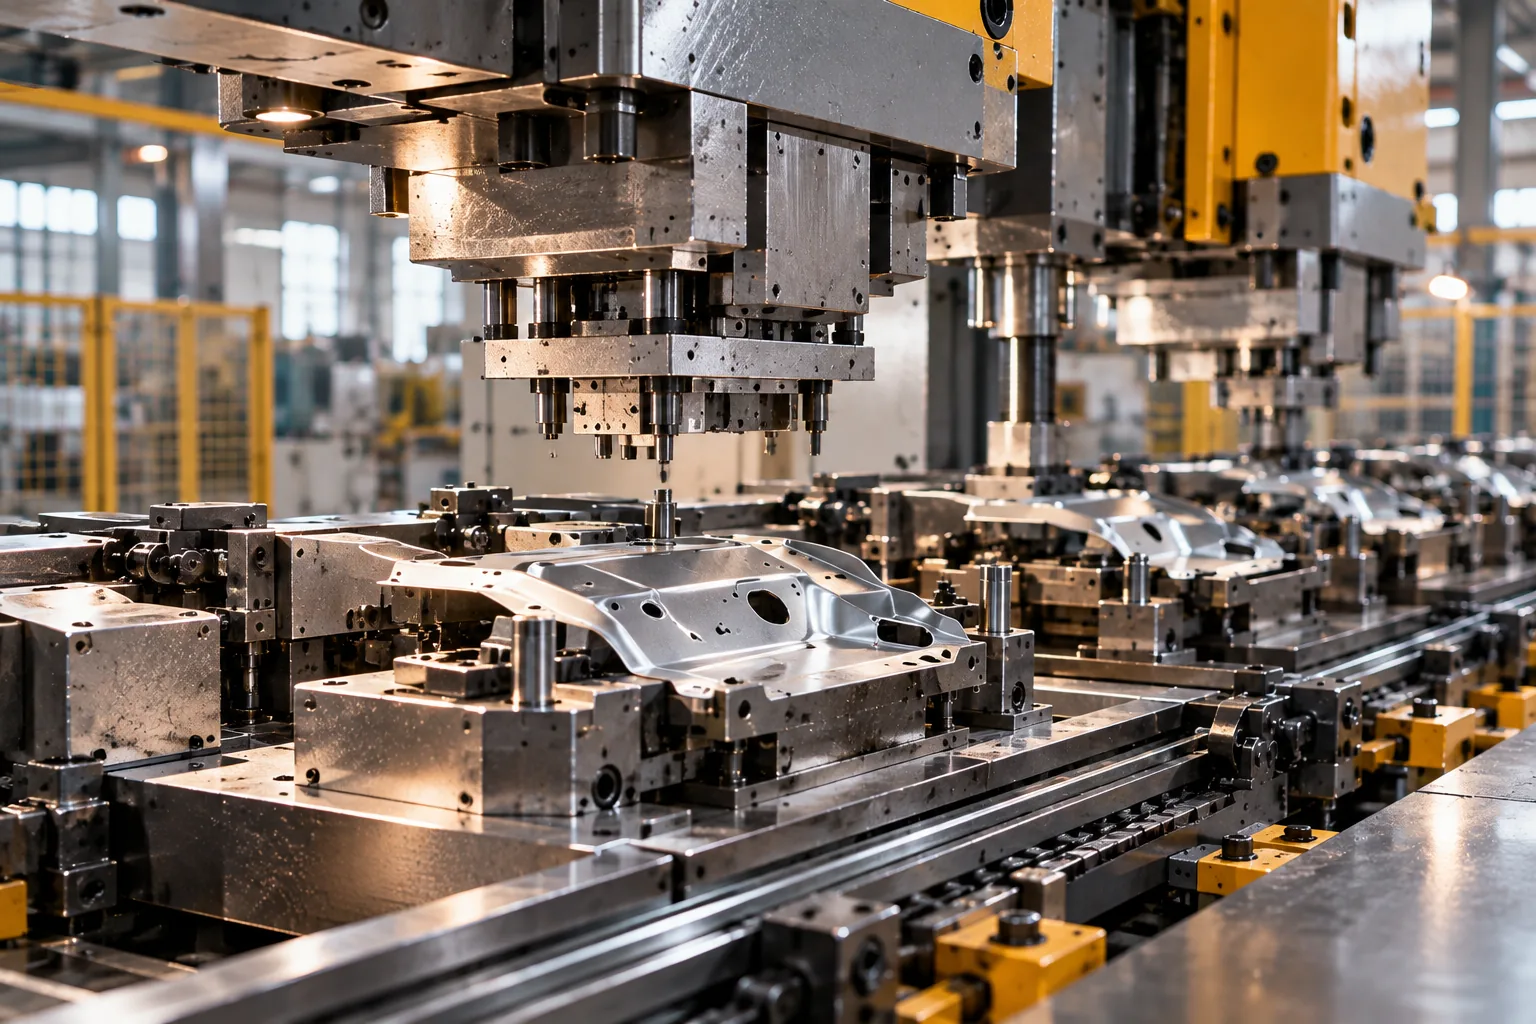
El diseño de una pieza estampada es el diseño de la tira. El ancho de banda y el paso de avance, la estrategia de puentes y pilotos, el tamaño de taladro mínimo y el alivio de plegado se fijan al cortar el troquel, así que tienen que estar bien en el plano. Un detalle añadido después cuesta una modificación del troquel.
La tira es el diseño
Un troquel progresivo consume bobina a un ancho fijo y un paso fijo. La pieza tiene que ser transportada por las estaciones sobre puentes de material, localizada por taladros piloto que entran antes de las estaciones de conformado, y liberada solo en la última estación de recorte. Cada una de esas cosas es una decisión de geometría que también tiene un coste de material.
El ancho de banda y el paso juntos fijan cuánto material consume cada pieza, independientemente del área de la pieza. Un desarrollo que desperdicia 20 mm a lo ancho de la tira los desperdicia en cada golpe durante toda la vida del troquel, así que la revisión del desarrollo de tira es el punto de control de ingeniería más valioso de un programa de estampación.
Reglas que se derivan de eso
| Característica | Regla | Por qué |
|---|---|---|
| Taladro punzonado mínimo | En general al menos ~0.8 × espesor, y no por debajo del límite del utillaje | Los punzones pequeños se rompen o se doblan sin un montaje guiado |
| Distancia de taladro a borde | Al menos 1 × espesor, más cerca de un plegado | Menos, y el punzón desgarra o el borde se deforma |
| Alivio de plegado | Muesca o ranura al final de una línea de plegado | Sin él el material se desgarra al ser arrastrado hacia el plegado |
| Radio de esquina en el recorte | No menos que el espesor del material | Las esquinas vivas desgastan el troquel y acortan su vida |
| Sentido de la rebaba | Decidirlo e indicarlo | La rebaba queda en el lado de la matriz; afecta al ajuste y a la seguridad |
| Detalles conformados cerca del borde de recorte | Mantenerlos lejos de la estación de recorte | Recortar después de conformar altera la forma |
| Detalles que pueden esperar | Pasarlos a una estación posterior | Sale más barato añadirlos a una estación que rehacer una anterior |
Reglas de diseño para piezas estampadas
Dónde una pieza estampada aún necesita operaciones secundarias
No todo pertenece al troquel. Roscado, avellanado, embutido de insertos y cualquier cosa que requiera un tercer eje son normalmente operaciones secundarias, porque integrarlas en un troquel cuesta mucho más que hacerlas después para el volumen en cuestión. Decidir qué detalles van en el troquel y cuáles vienen después es un ejercicio de coste, no de pureza.
El desbarbado en barril y el desbarbado a mano son los otros pasos posteriores habituales. Un borde estampado es un borde cortado, y su estado depende del juego punzón-matriz: demasiado juego da un borde irregular con una rebaba gruesa, y demasiado poco acelera el desgaste. Donde el borde es funcional —un ajuste deslizante, una cara de sellado, una rosca—, el estado del borde pertenece al plano.
Qué enviar con una pieza estampada para presupuestar
- El plano de la pieza, más el volumen anual y la vida prevista del programa — ambos definen la decisión del utillaje.
- Si el lado de la rebaba importa, y hacia dónde debe mirar en el conjunto.
- El estado del borde donde sea funcional, en lugar de una nota genérica de desbarbado.
- Cualquier detalle que deba conformarse en el troquel y no como operación secundaria.
- El requisito de inspección: una primera pieza es lo normal, un informe dimensional continuo se presupuesta aparte.
Preguntas frecuentes
¿Cuál es el taladro mínimo que pueden punzonar?
Depende del material y del espesor, y el límite práctico suele estar en torno a 0.8 veces el espesor antes de que el punzón se vuelva frágil. Por debajo, es mejor taladrar el agujero o cambiar el diseño —poner un punzón frágil en un troquel de gran volumen es un problema de mantenimiento que se sigue pagando.
¿Necesito alivio de plegado en una pieza estampada?
En cualquier plegado que llegue al borde del material, sí. Sin una muesca o una ranura el material se desgarra al ser arrastrado hacia el plegado. El alivio es barato de incluir en el despiece y caro de añadir a un troquel después.
¿Cuándo pasa una pieza de corte láser a estampación?
En el volumen en que el ahorro por pieza amortiza el utillaje. Eso es un cálculo, no una regla general —una pieza con muchos taladros y detalles conformados ahorra mucho más por unidad que una placa plana lisa, así que se amortiza antes. Envíe el plano y un volumen anual y lo calculamos.
¿Pueden añadir un detalle a un troquel una vez construido?
A menudo sí —una estación extra, un conformado ajustado, un recorte revisado. Lo que en general no es económico es un cambio que mueve el desarrollo de tira, porque eso va integrado en los bloques del troquel y en la alimentación. Por eso el desarrollo recibe una aprobación formal antes de cortar el troquel.
¿Cómo se controla el estado del borde en una pieza estampada?
Mediante el juego punzón-matriz, que se fija al fabricar el troquel y se mantiene durante su vida. Donde el borde es funcional —una cara de sellado, una rosca, un ajuste deslizante—, especifique el borde acabado en lugar de suponer que un borde cortado servirá.
Envíe el plano y reciba una respuesta real
Un ingeniero revisa la fabricabilidad de su modelo y devuelve una cotización desglosada, con las observaciones de DFM que cambiarían el precio.