Tabla de contenidos
Resumen
El corte láser y el punzonado CNC turret son los dos procesos fundamentales en la fabricación de metales láminados. Ambos crean perfiles internos y externos eliminando material, pero difieren fundamentalmente en su mecanismo, estructura de costos y rango de aplicación ideal. Seleccionar el proceso equivocado puede duplicar el costo por pieza o añadir semanas al tiempo de entrega, lo que convierte esta decisión en una de las más tempranas y trascendentales en cualquier proyecto de láminas metálicas.
Cómo funciona el corte láser
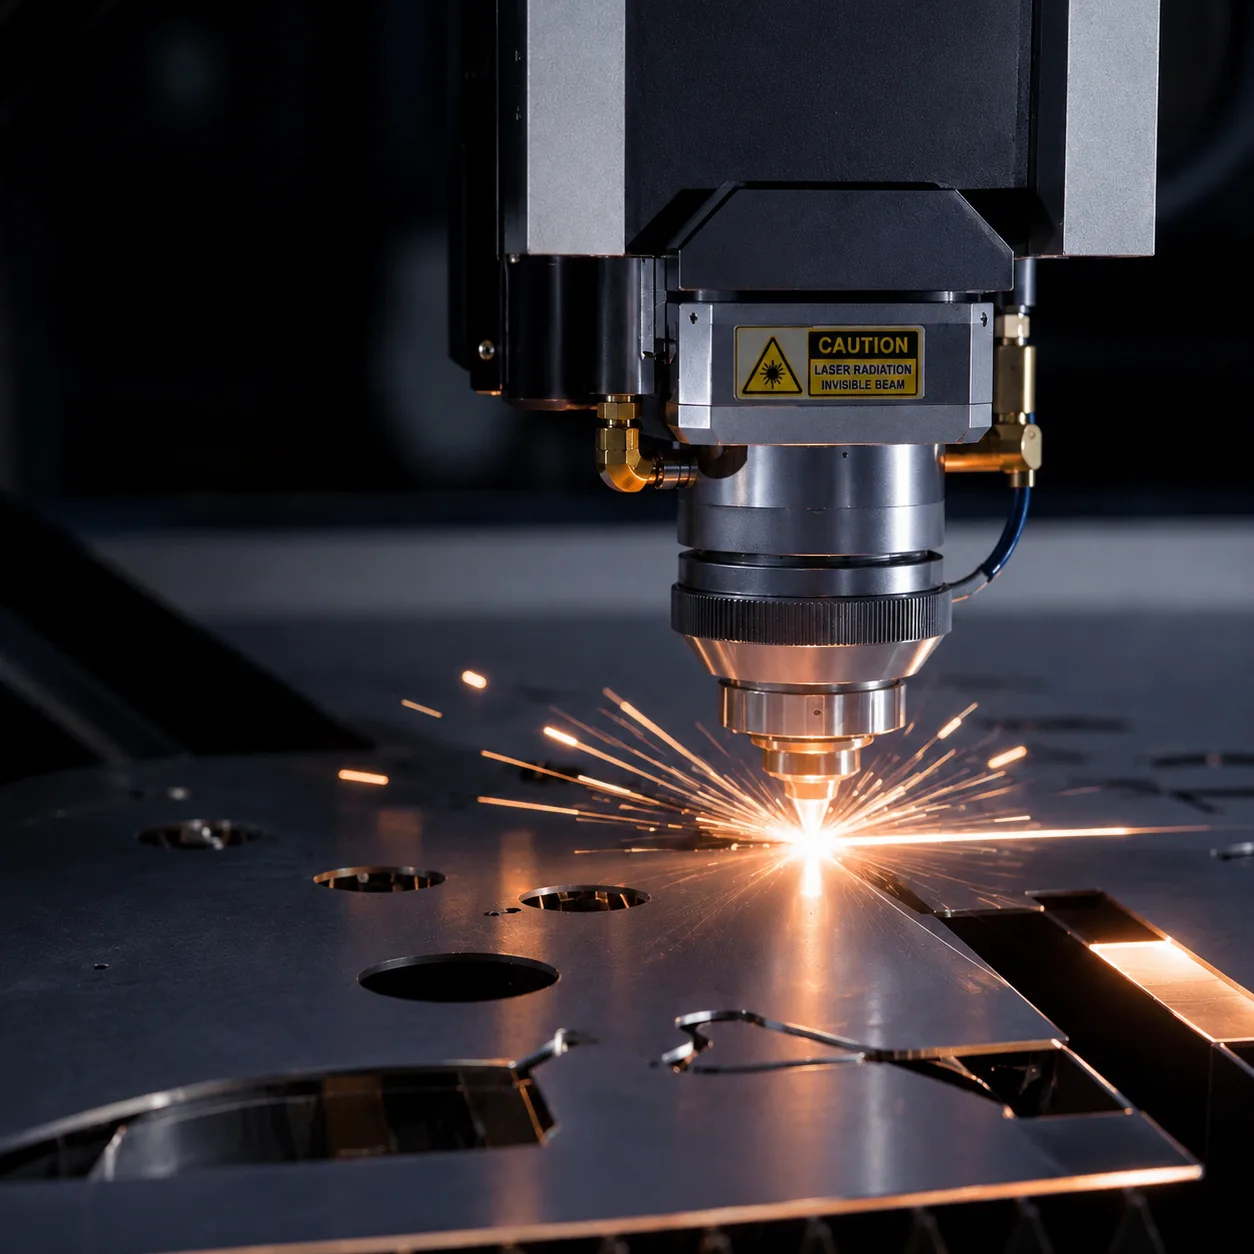
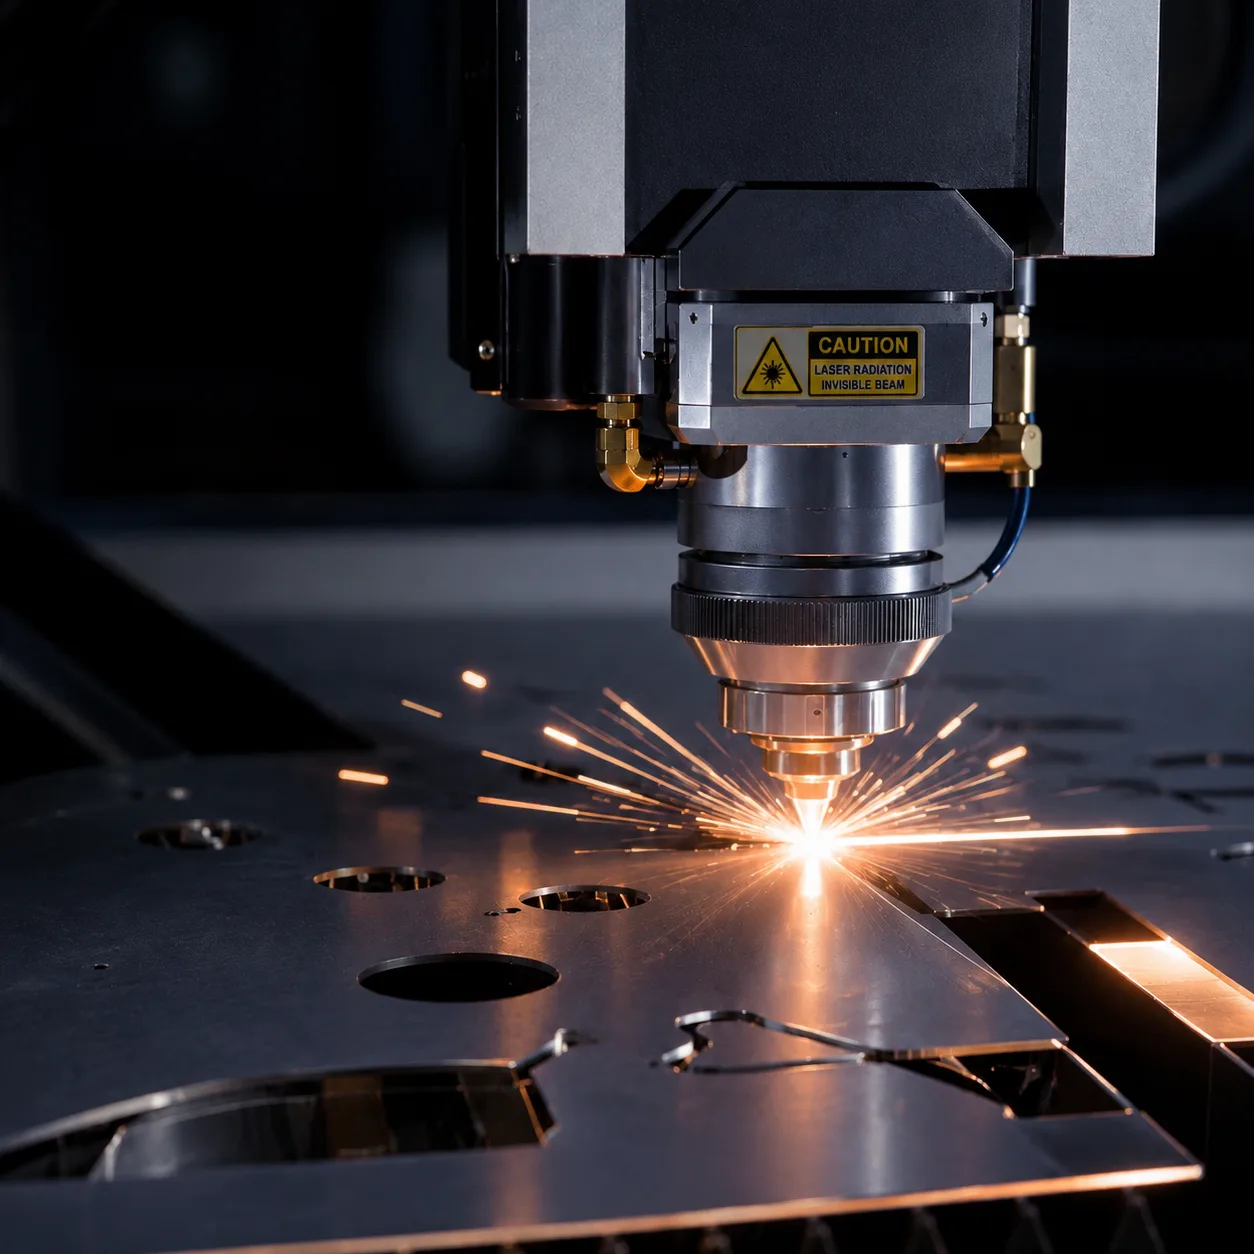
Un haz de láser de fibra o CO₂ enfocado funde y vaporiza el material a lo largo de una trayectoria programa. Un gas asistente coaxial (nitrógeno, oxígeno o aire) expulsa el material fundido del corte. Como ninguna herramienta física contacta la pieza de trabajo, el corte láser sobresale en contornos intrincados, radios ajustados y detalles finos que serían imposibles con métodos mecánicos.
- Sin costo de herramienta — los programas se generan directamente a partir de archivos DXF/DWG
- Ancho de corte: 0.1–0.3 mm, permitiendo tolerancias muy ajustadas (±0.05 mm alcanzables)
- Rango de espesor de material: 0.3–5.0 mm (típico para láseres de fibra de producción de hasta6 kW); el rango industrial se extiende a 25 mm+ con fuentes de mayor potencia
- Corta prácticamente cualquier perfil 2D sin restricciones geométricas
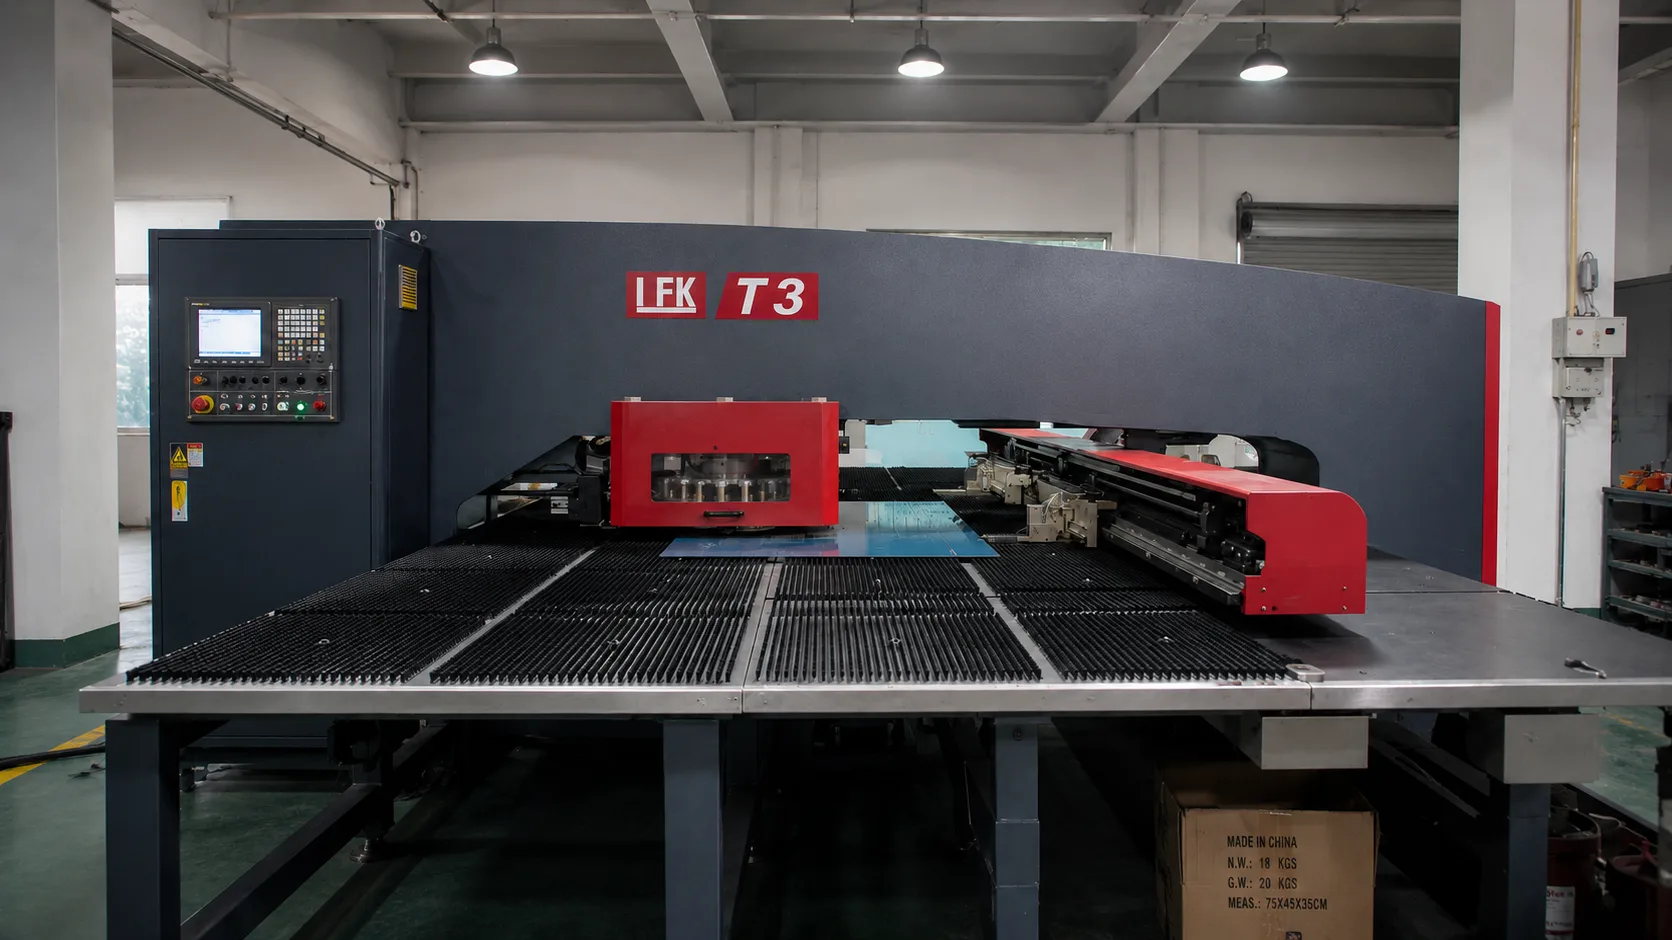
Cómo funciona el punzonado CNC
Una prensa de punzonado CNC turret golpea la lámina con herramientas endurecidas montadas en un turret rotativo. Cada punzón crea una forma específica — agujeros redondos, louveres, embutidos, avellanados — mediante corte o conformado del metal. Para contornos más grandes, la máquina realiza mordidas a lo largo del perfil con un juego de punzón y dado, avanzando en incrementos pequeños por carrera.
- Costo de herramienta por forma: $200–$10,000, amortizado en volúmenes altos
- Tiempo de ciclo para patrones de agujeros simples: 10 veces más rápido que el láser en material de calibre delgado
- Puede formar características: louveres, avellanados, embutidos, agujeros extruidos, formas 3D
- Ideal para acero dulce, aluminio y acero inoxidable de 0.5 mm a 3.2 mm
Diferencias clave
La elección entre láser y punzonado depende de la complejidad geométrica, el volumen de producción, el espesor del material y las características requeridas. A continuación se presenta una comparación directa.
Tabla comparativa
| Parámetro | Corte láser | Punzonado CNC |
|---|---|---|
| Costo de herramienta | Ninguno (solo programa) | $200–$10,000 por herramienta |
| Tamaño mínimo de característica | 0.1 mm de ancho de corte | 3.0 mm (diámetro del punzón) |
| Rango de espesor | 0.3–5.0 mm (típico 6 kW); hasta 25 mm+ con fuentes de mayor potencia | 0.5–3.2 mm (óptimo) |
| Capacidades de conformado | Ninguna — solo corte plano | Louveres, embutidos, avellanados |
| Volumen ideal | 1–500 piezas | 500–50,000+ piezas |
| Complejidad geométrica | Contornos ilimitados | Limitado a formas de herramienta + mordidas |
| Calidad de borde | Suave, rebaba mínima | Corte limpio, puede requerir desbarbado |
| Eficiencia de anidamiento | Alta (sin restricciones de herramienta) | Menor (se requieren claros de herramienta) |
| Tiempo de preparación | ~5 min (cargar DXF) | 15–30 min (cambio de herramienta + programa) |
| Costo típico por pieza | Mayor en volumen | Menor en volumen (>500 piezas) |
Cuándo elegir el corte láser
El corte láser es la opción clara cuando su diseño presenta geometría intrincada, tolerancias ajustadas o material muy delgado o grueso que cae fuera del rango de la prensa de punzonado turret.
- Contornos complejos con radios internos pequeños (< 1 mm)
- Prototipos o series de bajo volumen (1–500 piezas)
- Espesor del material superior a 3.2 mm o inferior a 0.5 mm
- Piezas que no requieren características conformadas — perfiles puramente planos
- Proyectos con entrega rápida donde el tiempo de preparación es importante
Cuándo elegir el punzonado CNC
El punzonado CNC domina cuando la pieza incluye características conformadas, alta densidad de agujeros o volúmenes de producción que justifican la inversión en herramientas.
- Piezas que requieren louveres, agujeros extruidos o embutidos
- Paneles con alta densidad de agujeros (cientos de perforaciones)
- Series de producción que superan las 500 piezas idénticas
- Material de calibre delgado (0.5–3.2 mm) con perfiles simples
- Aplicaciones donde el costo por unidad es el factor principal
See also Corte Láser de Fibra, Punzonado CNC de Torreta.
See also Solicitar cotización.
See also Fabricación de chapa metálica vs mecanizado CNC: cómo elegir el proceso correcto.
Preguntas frecuentes
Coescrito por
Ingeniero de Procesos Senior
Tom lleva más de una década en el taller convirtiendo planos en piezas que funcionan a la primera. Dirige las revisiones DFM en WERIX Metal, define la estrategia de plegado y utillaje de cada proyecto nuevo y escribe las guías que los ingenieros consultan de verdad cuando dimensionan una pieza de madrugada.
Ver perfil
Ingeniera de Diseño Industrial y de Producto
Julia lleva un producto del primer boceto a un diseño de chapa metálica que realmente se puede fabricar. Trabaja entre el concepto del cliente y nuestras plegadoras: modela carcasas y soportes en CAD, hace las primeras pasadas de DFM y elige el material y el acabado que seguirán viéndose bien dentro de dos años.
Ver perfil
Ingeniero Mecánico
Jack recibe los planos que llegan por la mañana y para la tarde ya tiene claro cómo van a salir realmente en nuestras máquinas. En WERIX Metal se encarga de la parte mecánica del proyecto: verifica las secuencias de plegado contra el utillaje real, define tornillería y anclajes, y se asegura de que un soporte que en pantalla parece sencillo también se monte sin sorpresas en el banco.
Ver perfil¿Listo para comenzar su proyecto?
Obtenga retroalimentación DFM y un presupuesto en 24 horas. Sin cantidad mínima de pedido.