
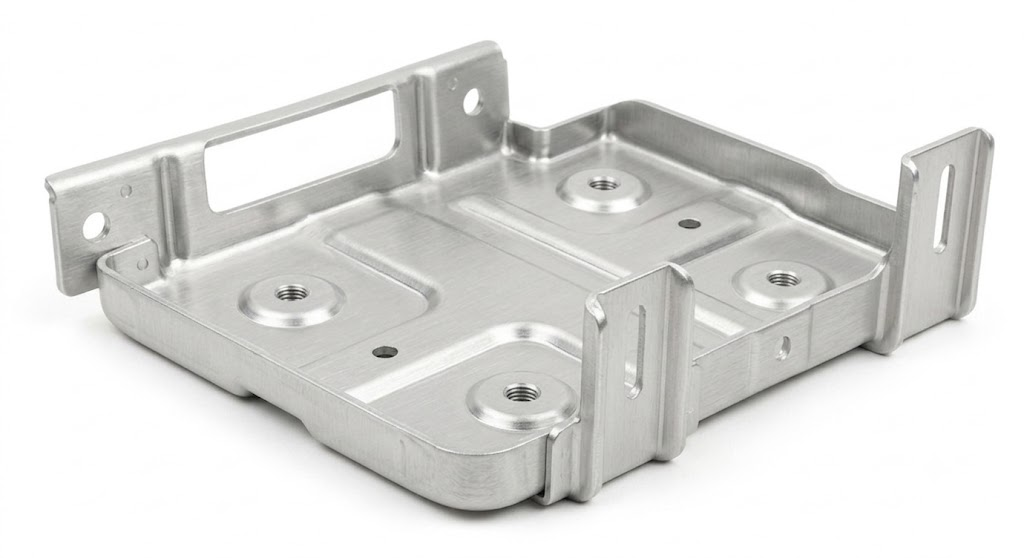
Por qué el proceso suele ser estampación
A volúmenes de automoción, el coste por pieza lo dominan el tiempo de ciclo y la manipulación. Un troquel progresivo entrega una pieza terminada por golpe, con el desbarbado trasladado a un pulido por lotes, así que la mano de obra por pieza tiende a cero. El corte láser y el plegado se usan en prototipo y arranque, y la pieza pasa al troquel cuando el diseño se congela.
Lo que puede salir mal es troquelar un diseño que no es definitivo. El desarrollo de tira no se puede revisar de forma económica — la secuencia de estaciones, el paso de avance y el ancho de banda van integrados en los bloques y en la alimentación — así que un cambio tardío en una pieza estampada es una modificación del troquel o un troquel nuevo.
Notas de material y de características para el sector
| Punto | Por qué importa aquí |
|---|---|
| Aceros de alta resistencia y HSLA | Las estaciones de conformado trabajan más por golpe; la tira debe portar la pieza más tiempo |
| Sentido de rebaba | Lo fija el juego punzón-matriz y debe alejarse de las caras de contacto y de las manos |
| Alivio de plegado | Imprescindible donde un pliegue llega al borde; un desgarro es un problema de garantía, no de chatarra |
| Tamaño mínimo de punzonado | Un punzón frágil en un troquel de millones de ciclos es un coste de mantenimiento para siempre |
| Recubrimiento y galvano | El zinc-níquel y similares cambian la rosca y el ajuste; el sobreespesor es una decisión de plano |
| Retorno elástico | El material más resistente recupera más; la estación de conformado se diseña para el material, no para un ángulo nominal |
Documentación: lo que aportamos y lo que no poseemos
Los clientes de automoción suelen pedir un informe dimensional de primera pieza sobre el plano acotado, un certificado de material, un plan de inspección con muestreo definido y un registro del troquel que recoja el molde y sus ajustes de prueba. Todo eso lo aportamos de serie.
Lo que no poseemos es la IATF 16949, y no la reclamamos. Cuando un programa exige un sistema de calidad certificado, ese requisito lo debe cumplir un proveedor que tenga el certificado; preferimos decirlo en la fase de consulta antes que descubrirlo con el troquel ya cortado. Cuando el requisito es un proceso de inspección documentado y repetible con trazabilidad, eso ya lo hacemos.
- Indique el volumen anual y la vida prevista del programa: ambos dirigen la decisión de utillaje.
- Congele el diseño antes de cortar el troquel; el desarrollo de tira es la parte irreversible.
- Especifique el estado del borde donde sea funcional: una rosca, una cara de sellado, un ajuste deslizante.
- Diga en la fase de consulta qué juego documental necesita su equipo de calidad.