
Blechdicke: Kostenmodell, kein Preis
Dies ist ein Kostenmodell, keine Erhebung. Es legt seine Eingangsgrößen offen, damit Sie Ihre eigenen Sätze einsetzen können; jede Beziehung unten ist Arithmetik, die Sie an Ihrem Teil erneut durchrechnen können. Was es nicht tut: einen Preis nennen.
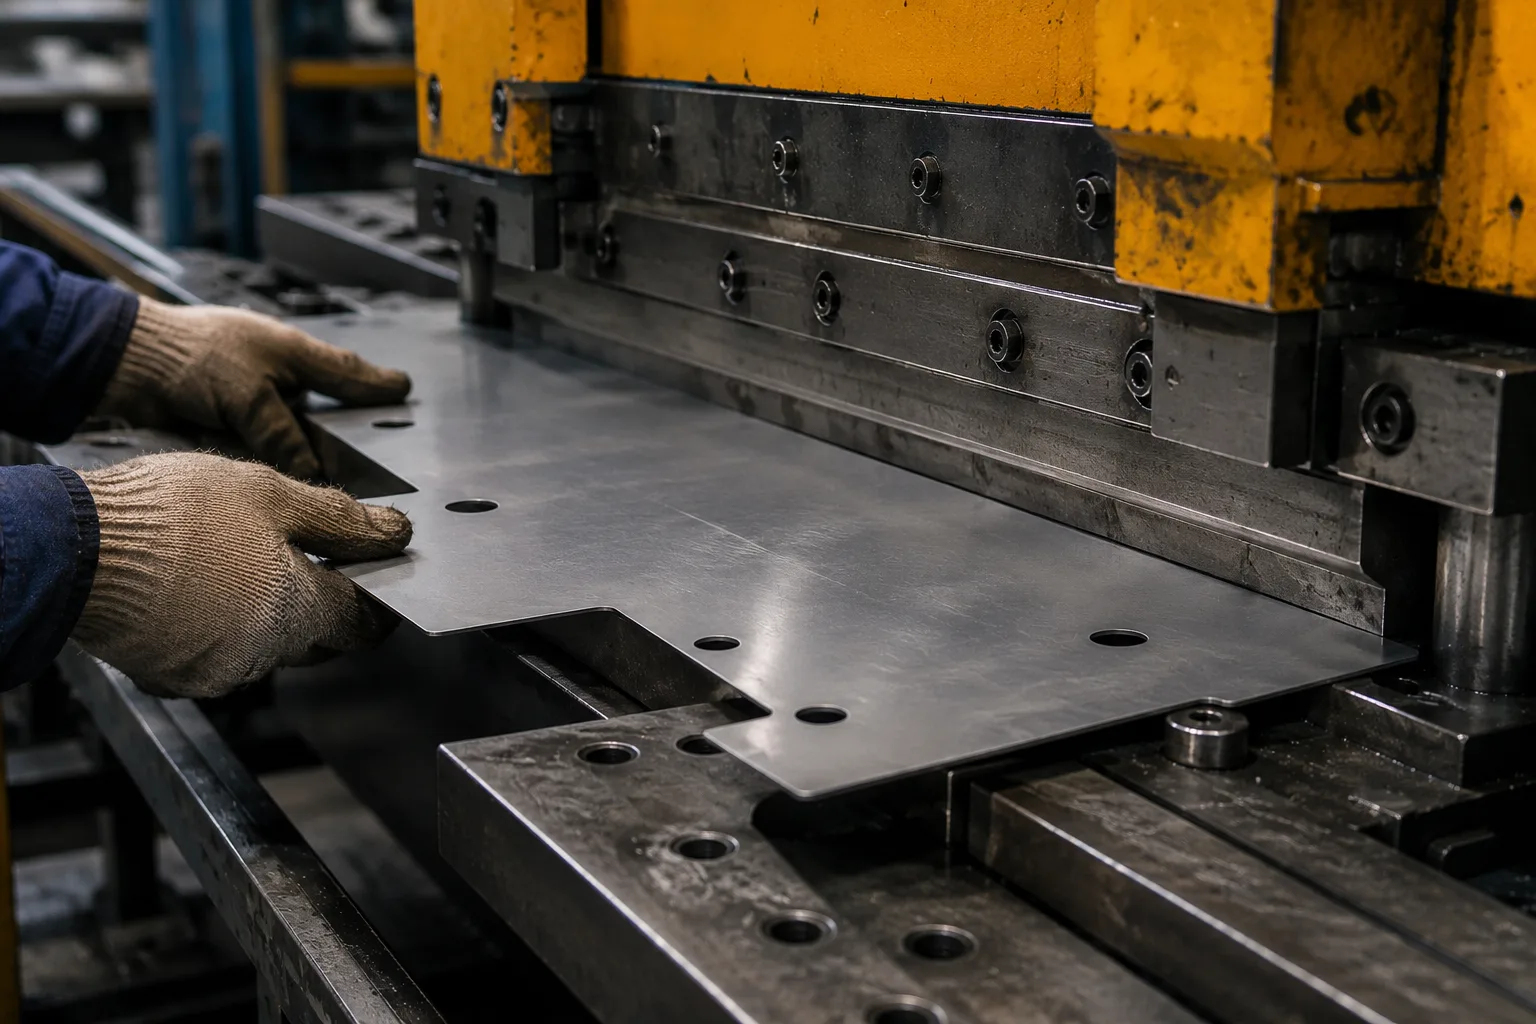
Die Dicke bewegt vier Kosten gleichzeitig: Masse, Schnittzeit, Umformkraft und beschichtete Fläche. Die Masse steigt linear, die Schnittzeit steigt schneller als linear, und die Umformkraft steigt bei gleicher Matrize mit dem Quadrat der Dicke. Deshalb kostet die doppelte Dicke nie das Doppelte — meist kostet sie mehr als das Doppelte.
Eingangsgrößen, vorab offengelegt
| Eingangsgröße | Behandlung im Modell | So passen Sie es an |
|---|---|---|
| Werkstoff | Baustahl, Dichte 7,850 kg/m³ | Dichte Ihrer Legierung einsetzen; Aluminium verschiebt die Masse um etwa 1:3 |
| Werkstoffpreis | Auf 1.00 bei 1.0 mm indexiert | Den Index mit Ihrem tatsächlichen kg-Preis skalieren |
| Stundensatz | Ein Satz fürs Schneiden und einer fürs Umformen, beide indexiert | Ihre eigenen Stundensätze verwenden |
| Schnittzeit | Steigt mit der Dicke, schneller als linear | Durch die tatsächliche Geschwindigkeitskurve Ihrer Maschine ersetzen |
| Biegekraft | Bei fester Öffnung der V-Matrize proportional zum Quadrat der Dicke | Standardbeziehung der Abkantpresse |
| Beschichtete Fläche | Beide Flächen plus Kanten, also zwei Schichten Film | Anpassen, wenn nur eine Fläche beschichtet wird |
Masse: die einzige Beziehung, die linear bleibt
Das Gewicht ist einfach: Fläche × Dicke × Dichte. Eine doppelte Dicke verdoppelt die Masse bei gleicher Abwicklung, also verdoppelt sich die Materialzeile im Angebot — und nicht mehr als das, solange die Zuschnittgröße unverändert bleibt.
Nichts sonst im Angebot verhält sich so, und das ist das Nützlichste, was man über die Dicke verstehen kann. Alles Nachgelagerte wächst schneller.
Schneiden: schneller als linear
Ein Laser schneidet dickes Material nicht mit derselben Geschwindigkeit wie dünnes. Die Schnittgeschwindigkeit fällt mit der Dicke, während Einstechzeit, Verbrauch an Schneidgas und das Risiko von Grat alle steigen. Dazu kommt, dass ein dickeres Blech oft anders gehandhabt wird und mit geringerer Leistungsdichte geschnitten werden kann, um die Kante zu kontrollieren.
Während sich also die Masse verdoppelt, können die Schnittkosten auf derselben Kontur deutlich um mehr als das Doppelte steigen. Bei einem Teil, in dem das Schneiden die dominierende Kostenposition ist — ein Paneel mit viel Kontur und wenigen Biegungen —, ist die Dicke damit eine weit teurere Entscheidung, als ihr Materialgewicht vermuten lässt.
| Kostenelement | Beziehung | Hinweis |
|---|---|---|
| Materialmasse | Linear | Fläche × Dicke × Dichte |
| Schnittzeit | Schneller als linear | Geschwindigkeit fällt; Einstechzeit und Gasverbrauch steigen |
| Biegekraft | Quadratisch bei fester Matrize | Erzwingt eventuell eine breitere V-Matrize, was den Mindestschenkel ändert |
| Biegezeit | Weitgehend flach, bis sich das Werkzeug ändert | Eine breitere Matrize oder ein anderes Werkzeugset fügt ein Rüsten hinzu |
| Beschichtungskosten | Linear in der Fläche, pro Teil leicht höher | Beide Flächen plus Kanten, und der Film bleibt unverändert |
| Formfehler | Schlechter mit der Dicke | Rückfederungsverhalten und Mindestradien werden enger |
| Handhabung | Höher | Schwerere Teile kosten mehr zum Bewegen und mehr zum Verpacken |
Umformen: wo sich die Dicke aufschaukelt
Die Kraft, die zum Biegen einer bestimmten Breite nötig ist, ist bei gleicher Öffnung der V-Matrize proportional zum Quadrat der Dicke. In der Praxis wird die Matrizenöffnung mit steigender Dicke meist vergrößert, was die Kraft wieder senkt, aber gleichzeitig den Mindestschenkel und oft auch den Mindestbiegeradius erhöht.
Diese Kaskade ist der eigentliche Preis einer Dickerhöhung. Es ist nicht das zusätzliche Material. Es ist, dass ein schwereres Blech breiteres Werkzeug, längere Schenkel, größere Radien, mehr Rückfederung und ein schwereres Teil zum Handhaben erzwingt — und jedes davon ist eine Konstruktionsänderung, keine Preisänderung.
- Wenn die Steifigkeit der Treiber ist, prüfen Sie eine umgeformte Sicke oder einen zurückgebogenen Schenkel, bevor Sie Dicke zugeben.
- Wenn nur eine Richtung mehr Festigkeit braucht, prüfen Sie örtliche Dicke — eine gefaltete Verstärkung oder eine gepresste Ausformung.
- Bestätigen Sie den Mindestschenkel und den Mindestabstand Loch-zu-Biegung bei der neuen Dicke, bevor Sie die Zeichnung freigeben.
- Erwarten Sie, dass beim konturintensiven Teil das Schneiden die Zeile ist, die sich am stärksten bewegt, und beim biegeintensiven das Umformen.
Das Ganze an Ihrem Teil erneut durchrechnen
Nehmen Sie die Abwicklung bei der aktuellen Dicke, setzen Sie Ihren Werkstoffpreis, Ihre Maschinen-Geschwindigkeitskurve und Ihren Stundensatz fürs Umformen ein und wiederholen Sie das Ganze bei der vorgeschlagenen Dicke mit konstanter Geometrie. Die Differenz der drei Zeilen — Material, Schneiden, Umformen — sind die ehrlichen Kosten der Änderung, vor jeder Folge für Werkzeug, Toleranz oder Handhabung.
Wiederholen Sie es dann noch einmal mit einer umgeformten Versteifung statt der Dickerhöhung. Dieser Vergleich gehört vor Ihre Konstruktionsprüfung.
Häufig gestellte Fragen
Verdoppelt eine doppelte Dicke die Kosten?
Nein. Das Material verdoppelt sich ungefähr, das Schneiden steigt um mehr als das Doppelte, und die Biegekraft steigt bei gleicher Matrizenöffnung mit dem Quadrat der Dicke. Bei einem biegeintensiven Teil landet der Großteil des Anstiegs in der Umform-Kaskade — breiteres Werkzeug, längere Schenkel, größere Radien.
Warum muss sich die Matrizenöffnung mit der Dicke ändern?
Weil die Biegekraft bei fester Öffnung mit dem Quadrat der Dicke skaliert und eine Presse eine Nenntonnage hat. Eine breitere V-Matrize bringt die Kraft auf einen Wert zurück, den die Maschine leisten kann — um den Preis eines längeren Mindestschenkels und meist eines größeren Mindestbiegeradius. Deshalb wirken sich Dickenänderungen auf die Geometrie aus.
Ist dickeres Material genauer?
Nicht so, wie man es erwartet. Dicke hilft bei der Steifigkeit und verringert Verzug durch Handhabung, aber sie erhöht die Rückfederung, hebt die Mindestradien an, die der Werkstoff mitmacht, und macht die Umformkräfte weniger nachgiebig. Maßgenauigkeit kommt normalerweise aus dem Prozess und dem Werkzeug, nicht aus der Blechdicke.
Wie macht man ein Teil am günstigsten steifer?
Meist über ein umgeformtes Merkmal: eine Sicke, einen zurückgebogenen Schenkel, einen Bördel oder einen Querschnittswechsel. Diese bringen Steifigkeit über die Geometrie, kosten nur eine Umformoperation und ziehen nicht die Mindestlochgröße, den Eckradius oder den Schenkel an, so wie es eine Dickerhöhung tut.
Kann ich das ohne Ihre Sätze modellieren?
Ja, und das Modell ist genau dafür gedacht. Die Beziehungen — linear für die Masse, schneller als linear fürs Schneiden, quadratisch für die Biegekraft — gelten unabhängig von den Sätzen, die Sie verwenden. Setzen Sie Ihre eigenen ein, und die Form der Antwort bleibt dieselbe.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.