
Mindestflanschlänge: Matrize, Radius, Freistellung
Kurze Flansche sind die häufigsten versteckten Kosten an einem Biegeteil — und im 3D-Modell unsichtbar. Alles sieht gut aus, bis zu dem Punkt, an dem der Zuschnitt nicht mehr in der Matrize aufliegt.
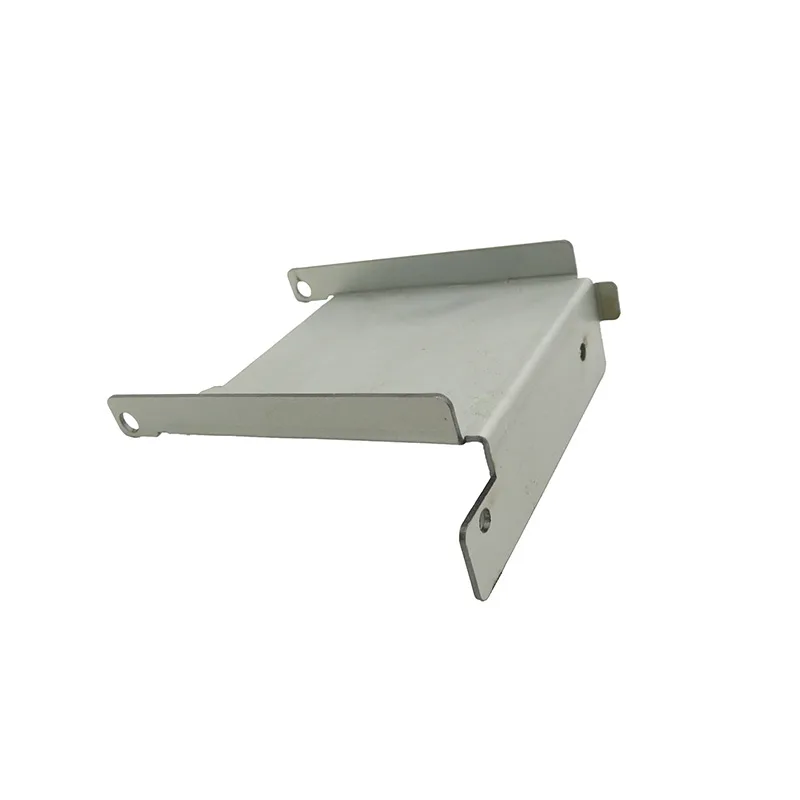
Der kürzeste Flansch, den man umformen kann, wird durch die Öffnung der V-Matrize bestimmt, denn das Teil muss während des Hubs auf beiden Schultern der Matrize aufliegen. Als Faustregel gilt das Mehrfache der Blechdicke — ein kürzerer Flansch erzwingt einen Werkzeugwechsel, eine andere Biegerichtung oder eine Neukonstruktion.
Warum die Matrize entscheidet
Beim Luftbiegen liegt der Zuschnitt auf den beiden Schultern einer V-Matrize auf, während der Stempel den Werkstoff zwischen ihnen nach unten drückt. Damit das funktioniert, muss auf jeder Seite der Biegelinie genug Flansch vorhanden sein, um auf der Schulter aufzuliegen und dort zu bleiben. Bei zu wenig kippt das Teil in die Matrize, der Winkel wird falsch, oder der Flansch rutscht ganz von der Schulter.
Die Matrizenöffnung skaliert mit der Blechdicke: Dickerer Werkstoff braucht ein breiteres V, um mit vertretbarer Tonnage zu biegen. Das heißt, die Mindestflanschlänge wächst mit der Dicke — zum einen, weil die Schulter weiter von der Mittellinie entfernt liegt, zum anderen, weil der Werkstoff weniger verzeiht.
Was die Zeichnung stattdessen meist verlangt
Ein Konstrukteur setzt in 2 mm Stahl einen 5 mm langen Flansch an, um eine Kante zu versteifen oder einer Schraube Halt zu geben. Das sieht trivial aus. In der Praxis liegt dieser Flansch oft an oder unter der Grenze für die Matrize, die das Teil braucht — und alle Alternativen sind schlechter als eine Konstruktionsänderung.
| Option | Kosten | Wann es die richtige Antwort ist |
|---|---|---|
| Wechsel auf eine kleinere Matrizenöffnung | Ein Werkzeugwechsel und ein Einrichten, dazu höhere Tonnage | Gelegentlich, wenn die Biegung das einzige Problem am Teil ist |
| Biegerichtung umkehren | Änderung der Geometrie, kann mit früheren Flanschen kollidieren | Wenn die Reihenfolge es zulässt |
| In einem zweiten Aufspann mit anderem Werkzeug umformen | Zusätzliche Handhabung und eine zweite Operation an jedem Teil | Selten — meist heißt es, dass die Konstruktion geändert werden sollte |
| Den Flansch durch einen Umschlag oder eine Sicke ersetzen | Keine zusätzlichen Kosten, verändert das Aussehen | Meistens |
| Den Flansch länger machen | Keine Kosten, und er versteift stärker | Immer wenn die Funktion es zulässt |
| Eine geschweißte oder genietete Versteifung verwenden | Zusätzliches Teil und eine zusätzliche Operation | Große Platten, bei denen ein Flansch unpraktisch ist |
Was passiert, wenn ein Flansch zu kurz ist
Die begleitende Regel: die Biegefreistellung
Ein Flansch, der bis an den Rand des Teils läuft, verhält sich anders als einer, der vorher endet. Wo eine Biegelinie ganz über den Rand des Zuschnitts hinausläuft oder wo zwei Biegungen an einer Ecke aufeinandertreffen, muss der Werkstoff irgendwohin ausweichen können. Genau das ist eine Biegefreistellung: eine Kerbe oder ein Schlitz am Ende der Biegelinie.
Ohne sie reißt oder verformt sich die Ecke, wenn der Werkstoff in die Biegung gezogen wird, und der Riss liegt meist auf der Außenseite des Teils. Mit ihr ist die Biegung sauber und die Ecke behält ihre Form. Freistellungen sind eines der günstigsten Merkmale auf einer Zeichnung — und eines der am häufigsten fehlenden.
- Wo zwei Flansche an einer Ecke aufeinandertreffen, legen Sie vor dem Zeichnen des Zuschnitts fest, wie die Ecke schließt — Überlappung, Stoß oder Gehrung.
- Eine Freistellung am Ende einer Biegelinie ist günstiger als ein neu geschnittenes Teil.
- Bedenken Sie, dass Freistellungen eine Spannungskonzentration erzeugen, wenn die Ecke tragend ist.
- Wo ein Flansch ein Befestigungselement trägt, prüfen Sie die Flanschlänge auch gegen die Unterlegscheibe und die Werkzeugfreiräume — nicht nur gegen die Matrize.
Häufig gestellte Fragen
Was ist eine praktische Mindestflanschlänge?
Sie richtet sich nach der Öffnung der V-Matrize, und die richtet sich nach der Blechdicke — die ehrliche Antwort lautet also „das Mehrfache der Dicke, und wir bestätigen es am Werkzeug für Ihr Teil“. Für ein konkretes Teil dauert die Prüfung in der DFM-Phase ein paar Minuten; sie erst nach dem Schneiden zu entdecken kostet den ganzen Zuschnitt.
Kann man einen Flansch kürzer als das Minimum biegen?
Mit demselben Werkzeug nicht zuverlässig. Das Teil liegt nicht auf den Matrizenschultern auf, sodass Winkel und Flanschlage beide leiden. Wo eine Zeichnung es tatsächlich verlangt, gibt es meist bessere Antworten — einen Umschlag, eine Sicke oder einen längeren Flansch — und wir würden sie ansprechen, statt das Problem stillschweigend zu schlucken.
Brauche ich eine Biegefreistellung?
Überall dort, wo eine Biegelinie bis an den Rand des Zuschnitts läuft oder zwei Biegungen an einer Ecke aufeinandertreffen, die intakt bleiben muss. Ohne Freistellung reißt der Werkstoff, wenn er in die Biegung gezogen wird. Sie ist eine kleine Kerbe und verhindert eine ganze Klasse von Ausschuss.
Wie ändert die Blechdicke die Dinge?
Sie ändert alles auf dieser Seite. Dickerer Werkstoff braucht eine breitere V-Matrize und mehr Kraft, was die Mindestflanschlänge, den kleinsten Biegeradius und den kleinsten Abstand Loch zu Biegung gleichzeitig erhöht. Deshalb kostet es meist mehr, über die Dicke ein Steifigkeitsproblem zu lösen, als ein umgeformtes Merkmal zu ergänzen.
Was ist mit einem Umschlag statt eines Flansches?
Ein Umschlag faltet den Werkstoff auf sich selbst zurück, statt einen Flansch stehen zu lassen. Er versteift eine Kante, entfernt eine scharfe Kante und trägt fast keine Tiefe auf — deshalb ist er so oft die richtige Antwort, wo ein kurzer Flansch vorgegeben war. Er braucht zum Umformen einen etwas längeren Zuschnitt, was die Abwicklung berücksichtigt.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.