
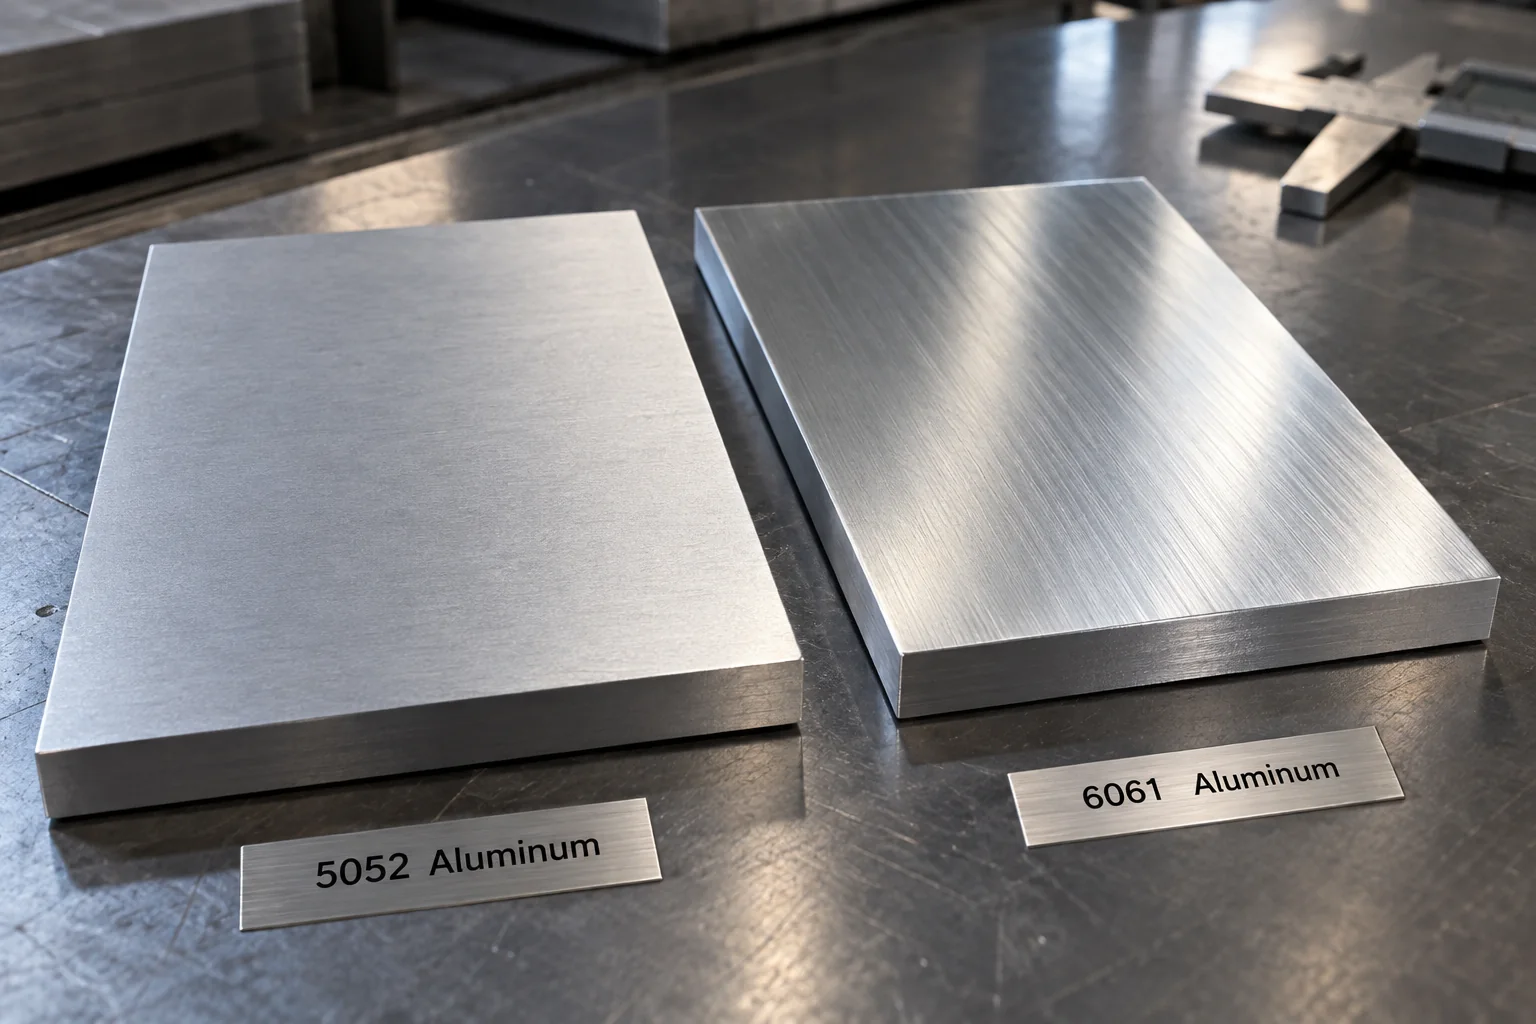
Die Ein-Satz-Antwort und warum sie hält
5052-H32 ist kaltverfestigtes Aluminium-Magnesium; 6061-T6 ist wärmebehandeltes Aluminium-Magnesium-Silicium. Die Wärmebehandlung, die 6061 seine rund 40 % höhere Streckgrenze gibt, ist dieselbe, die ihm kaum Dehnung bis zum Bruch lässt — deshalb reißen enge Biegungen in 6061, während dieselben Biegungen in 5052 halten. Das Schweißen erzählt dieselbe Geschichte von der anderen Seite: Hitze löst den Zustand von 6061 in der Schweißzone auf, 5052 merkt kaum etwas.
Die Legierungen sind also fast Spiegelbilder: 5052 tauscht Spitzenfestigkeit gegen Umformverhalten und Schweißstabilität; 6061 tauscht Umformbarkeit gegen Festigkeit und Zerspanbarkeit. Die meisten Blechteile wollen den ersten Tausch. Eine Minderheit — tragende Winkel, Rahmen, zerspante-umgeformte Hybride — braucht wirklich den zweiten.
| Kriterium | 5052-H32 | 6061-T6 | Wer gewinnt |
|---|---|---|---|
| Streckgrenze | ~195 MPa | ~275 MPa | 6061 — wenn der Lastfall es braucht |
| Enge Biegungen / Sicken | Routine, selbst Radius null in dünnen Dicken | Rissgefahr unter ~1,5-facher Dicke | 5052 — deutlich |
| Festigkeit nach Schweißen | Gut — Wärmeeinflusszone weitgehend unberührt | Schlecht — T6-Zustand lokal verloren | 5052 für geschweißte Baugruppen |
| Zerspanung nach Umformen | Ausreichend | Ausgezeichnet | 6061 für Gewinde- und Fräsmerkmale |
| Eloxiertes Aussehen | Gleichmäßige Schicht, neutraler Ton | Konsistent, leicht gelblicher Ton | Beide fein — Musterabgleich in Mixed-Baugruppen |
| Korrosion, atmosphärisch | Ausgezeichnet (Marine-Ruf) | Gut | 5052, knapp |
| Relative Kosten | Niedriger | Deutlich höher | 5052 — aber Kosten entscheiden selten |
Wie die Entscheidung in echten RFQs ausgeht
Gehäuse, Schränke, Paneelen und alles mit zurückgebördeltem Flansch: 5052, und die Frage endet. Die Teile biegen, schweißen oft, und ihre Lasten sind bescheiden — die zusätzliche Streckgrenze von 6061 kauft nichts, was die Aufgabe je nutzen würde, während sein Biegeverhalten jeden Flansch besteuert.
Tragende Winkel und Rahmen: 6061 verdient das Angebot, und das Designgespräch dreht sich um Radien und Schweißlagen. Die Winkel, die wir im DFM scheitern sehen, scheitern aus denselben zwei Gründen — ein Innenradius von einer 5052-Zeichnung kopiert, und eine Schweißnaht auf einem Kraftpfad, der volle T6-Festigkeit durch die Verbindung annahm.
Zerspante-umgeformte Hybride (gefräste Taschen, Gewindebohrungen, dann leichte Umformung): 6061, denn die Zerspanung ist sein Revier. Der Umformschritt wird um seine Grenzen herum entworfen — großzügige Radien, Biegungen quer zur Walzrichtung — und das Ergebnis ist ein Teil, das keine der beiden Legierungen allein sein könnte.
Die Übergänge, wo die Wahl wirklich nah liegt
Flache Winkel mit einer flachen 90°-Biegung liegen in der Überlappung: beide Legierungen fertigen fein, und der Lastfall oder die Gewindebohrungen kippen die Entscheidung. Geschweißte Boxen, die zugleich tragende Lasten tragen sollen, sind die andere Überlappung — 5052 formt und schweißt besser, 6061 trägt Lasten besser, und die ehrliche Antwort kommt davon zu wissen, welche Anforderung wirklich nicht verhandelbar ist.
Wenn wir so ein Teil reviewen, fragen wir nicht „welche Legierung ist besser", sondern „was vergibt dieses Teil nicht". Ein Riss an einer Biegung ist unversöhnlich; ein paar Prozent Durchbiegung meistens nicht. Das unversöhnliche Erfordernis zu benennen, wählt die Legierung.
Was mit der RFQ zu senden ist
Senden Sie das Modell, bei tragenden Teilen die Lastfälle, das Biegeschema falls vorhanden, und entweder die Legierung mit dem Vermerk „oder Vorschlag" oder schlicht „Material offen". Ein Ingenieur prüft Biegungen, Schweißungen und Zerspanung gegen die Verhaltensweisen der Legierungen und liefert mit dem Angebot eine Empfehlung — inklusive der Radienänderungen, die ein 6061-Teil sicher machen, oder des 5052-Ersatzes, der ein geschweißtes Teil dort stärker macht, wo es zählt.