
Biegeradius für Blech: Was das Material hält
Der Biegeradius ist das Konstruktionsmaß, das entscheidet, ob ein Teil sauber umformt oder beim ersten Hub reißt. Er ist keine willkürliche Angabe — er hängt vom Werkstoff und seinem Zustand, von der Walzrichtung und von der Dicke ab — und deshalb versagt derselbe Radius, der in kaltgewalztem Stahl funktioniert, in einem harten Aluminiumzustand.
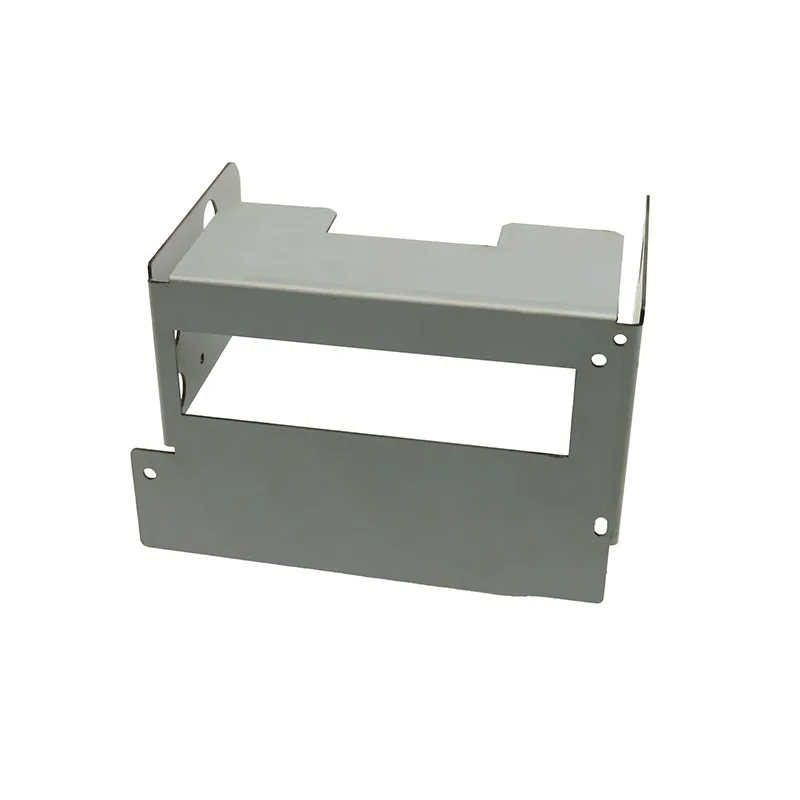
Der Mindest-Biegeradius wird durch die Dehnung des Werkstoffs an der Außenseite festgelegt: Die Außenfaser muss strecken, ohne zu reißen. Als Faustregel gilt bei Baustahl ein Innenradius von mindestens der Werkstoffdicke, weiches Aluminium erlaubt weniger und 6061-T6 deutlich mehr.
01Was den Radius tatsächlich begrenzt
Beim Biegen dehnt sich die Außenseite der Biegung und die Innenseite staucht. Der Bruch beginnt außen, als Zugriss, wenn die Dehnung übersteigt, was der Werkstoff aufnehmen kann. Die Dehnung wird durch das Verhältnis von Radius zu Dicke bestimmt, deshalb wird ein gegebener Radius mit zunehmender Werkstoffdicke fortschreitend kritischer.
Daher stammt die bekannte Kurzformel, dass der Mindest-Innenradius bei Baustahl gleich der Dicke ist. Sie ist ein brauchbarer Standardwert und eine schlechte allgemeine Regel, denn sie sagt nichts über die Dehnung, den Zustand oder die Richtung der Biegung relativ zur Walzrichtung aus.
02Arbeitsrichtwerte nach Werkstoff
| Werkstoff | Typischer Mindest-Innenradius | Hinweise |
|---|---|---|
| Baustahl / kaltgewalzt (SPCC) | 1 × t | Der übliche Standardwert; geglühter Werkstoff erlaubt weniger |
| Verzinkter Stahl (SGCC, SECC) | 1 × t | Zink kann an der Außenseite einer engen Biegung reißen oder abplatzen |
| Rostfreier Stahl 304 | 1 × t bis 1.5 × t | Hohe Dehnung, aber starke Kaltverfestigung; bei einer zweiten Biegung kann ein größerer Radius nötig sein |
| Rostfreier Stahl 316 | 1 × t bis 1.5 × t | Wie 304, mit etwas mehr Rückfederung |
| Aluminium 5052-H32 | 1 × t | Gute Umformbarkeit für ein Aluminium; die praktische Wahl für gebogene Paneele |
| Aluminium 6061-T6 | 2 × t bis 4 × t | Harter Zustand; unter 2 × t ist Rissbildung häufig, besonders quer zur Walzrichtung |
| Kupfer / Messing | 0.5 × t bis 1 × t | Weich und sehr gut umformbar; die Einschränkung ist meist das Werkzeug, nicht die Rissbildung |
Typischer Mindest-Innenradius als Vielfaches der Dicke (Freies Biegen, Raumtemperatur)
03Innenradius, Außenradius und was die Zeichnung aussagen sollte
Der Biegeradius ist mehrdeutig, solange er nicht näher bestimmt wird. Der Innenradius wird vom Stempel oder von der Matrizenöffnung festgelegt und ist das Maß, das das Werkzeug bestimmt. Der Außenradius ist der Innenradius plus die Dicke. Weil die neutrale Faser dazwischen liegt, hängt die Länge der Abwicklung davon ab, von welchem der beiden das Modell aufgebaut wurde.
Geben Sie den Innenradius an, und zwar je Merkmal statt als pauschale Notiz. Eine Zeichnung, die „Mindest-Biegeradius 1 × t“ angibt, während die engste Biegung der Geometrie 0.4 × t beträgt, fällt bei der DFM-Prüfung auf — aber schneller geht es, die gewünschte Geometrie anzugeben und die Werkstatt bestätigen zu lassen, dass das Werkzeug sie herstellen kann.
04Wo die Rissbildung tatsächlich beginnt
- Biegen quer zur Walzrichtung statt entlang dazu — quer zur Walzrichtung hat der Werkstoff eine geringere Duktilität.Eine Biegelinie, die durch eine geschnittene oder lasergeschnittene Kante mit Grat verläuft, weil der Grat als Spannungskonzentrator wirkt.Eine Biegung, deren Radius unter das Werkstoffminimum fällt, besonders bei hartem Aluminiumzustand.
- Eine Biegung, die zu nah an einer Bohrung liegt, sodass sich die Bohrung verzieht und der Werkstoff um sie herum einreißt.Eine Biegung auf einem Werkzeug, das schmaler ist als die empfohlene Matrizenöffnung, was die wirksame Dehnung verschärft.Eine zweite Biegung unmittelbar neben der ersten, bei der die kaltverfestigte Zone erneut gebogen wird.
05Die Werkzeugseite derselben Frage
Selbst wo der Werkstoff einen engeren Radius zuließe, erlaubt es das Werkzeug womöglich nicht. Freies Biegen legt den Innenradius über die Matrizenöffnung fest, und Standardwerkzeug für die Abkantpresse deckt nur eine begrenzte Anzahl von Stempelprofilen ab. Eine Angabe, die enger ist als der verfügbare Stempel, bedeutet entweder ein Sonderwerkzeug oder ein anderes Verfahren.
Deshalb bittet eine Werkstatt Sie manchmal, einen Radius zu vergrößern, den der Werkstoff technisch aufnehmen könnte. Die Einschränkung ist nicht das Metall; sie ist die Frage, ob ein Stempel existiert, der es in dieser Breite umformt, ohne das Teil zu markieren. Wenn Sie wissen möchten, was Ihr Teil kostet, bevor Sie sich festlegen: Der Biegeradius ist einer der Eingangswerte des Kostenmodells.
Häufig gestellte Fragen
Was ist der Mindest-Biegeradius für Blech?
Ein üblicher Arbeitsrichtwert ist bei Baustahl die einfache Werkstoffdicke. Er gilt nicht allgemein: Weiches Aluminium und Kupfer erlauben weniger, während 6061-T6 und andere harte Zustände zwei- bis viermal die Dicke benötigen. Die maßgebliche Eigenschaft ist die Dehnung des Werkstoffs.
Warum muss der Radius mit der Dicke zunehmen?
Weil die Dehnung an der Außenseite wächst, je weiter das Verhältnis von Radius zu Dicke fällt. Ein Radius von 1 mm auf 1 mm Blech ist ein Verhältnis von 1:1; derselbe Radius auf 3 mm Blech ist 1:3 und reißt. Der Radius muss mit der Dicke skalieren, damit die Dehnung konstant bleibt.
Zählt der Innen- oder der Außenradius?
Der Innenradius, denn ihn bestimmen Stempel und Matrize, und um ihn ist die Biegeberechnung herum aufgebaut. Der Außenradius ist einfach der Innenradius plus die Werkstoffdicke. Geben Sie den Innenradius auf der Zeichnung an, um Mehrdeutigkeit zu vermeiden.
Kann ich Aluminium 6061-T6 biegen?
Ja, aber nicht eng. Er ist ein harter Zustand mit begrenzter Dehnung, und 2 × t bis 4 × t Innenradius ist das praktische Fenster — mehr beim Biegen quer zur Walzrichtung. Wo ein enger Radius unverzichtbar ist, ist 5052 meist die bessere Legierung für ein umgeformtes Teil.
Wie wirkt sich der Biegeradius auf die Kosten aus?
Indirekt, über die Biegezeit und das erforderliche Werkzeug. Ein Radius, der einen Sonderstempel oder einen zusätzlichen Arbeitsgang braucht, kostet mehr als einer, den ein Standardstempel herstellt, und ein Radius, der so eng ist, dass Teile reißen, kostet weit mehr, weil die Rissbildung als Ausschuss entdeckt wird.
Zeichnung senden, belastbare Antwort erhalten
Ein Ingenieur prüft Ihr Modell auf Fertigbarkeit und gibt ein kalkuliertes Angebot zurück — mit den DFM-Hinweisen, die den Preis verändern würden.