Inhaltsverzeichnis
Was DFM ist und warum es für Blech wichtig ist
Design for Manufacturing (DFM) ist die Praxis, Teile so zu konstruieren, dass sie zuverlässig, wiederholbar und kosteneffizient mit verfügbaren Fertigungsverfahren produziert werden können. In der Blechfertigung ist DFM besonders kritisch, da jedes Merkmal — jedes Loch, jede Biegung, jede Nut und jede Kante — mit einem physischen Werkzeug (einem Stempel, einer Matrize, einer Laserkerbe, einem Abkantstempel und einer V-Matrize) interagiert, das geometrische Grenzen hat. Ein Design, das in CAD perfekt aussieht, kann unmöglich zu formen sein, übermäßigen Verschnitt erzeugen oder teure Nachbearbeitung erfordern, wenn DFM-Regeln ignoriert werden. In unserer Fabrik prüfen wir monatlich hunderte Kundenkonstruktionen. Die häufigsten DFM-Probleme — Löcher zu nah an Biegungen, Flansche zu kurz für die V-Matrize, Laschen zu dünn für Toleranzen — machen etwa 40 % aller DFM-Überarbeitungsanfragen aus. Diese Probleme in CAD vor dem Angebot zu beheben, kostet nichts; sie auf dem Fertigungsboden zu entdecken, kostet Verschnitt, Nacharbeit und Terminverzögerungen.
Warum DFM-Prüfung Geld spart
Bei WERIX erhält jedes Projekt vor dem Angebot eine DFM-Prüfung. Wir markieren Geometrieprobleme, schlagen kostensenkende Alternativen vor und bestätigen die Toleranzmachbarkeit. Dieser Schritt fügt dem Angebotsprozess typischerweise 1–2 Stunden hinzu, kann aber 10–30 % der Stückkosten sparen und Wochen an Nacharbeit in der Produktion eliminieren. Laden Sie Ihre CAD-Datei hoch und erhalten Sie einen DFM-Bericht innerhalb von 24 Stunden.
Regeln für Mindestlochdurchmesser
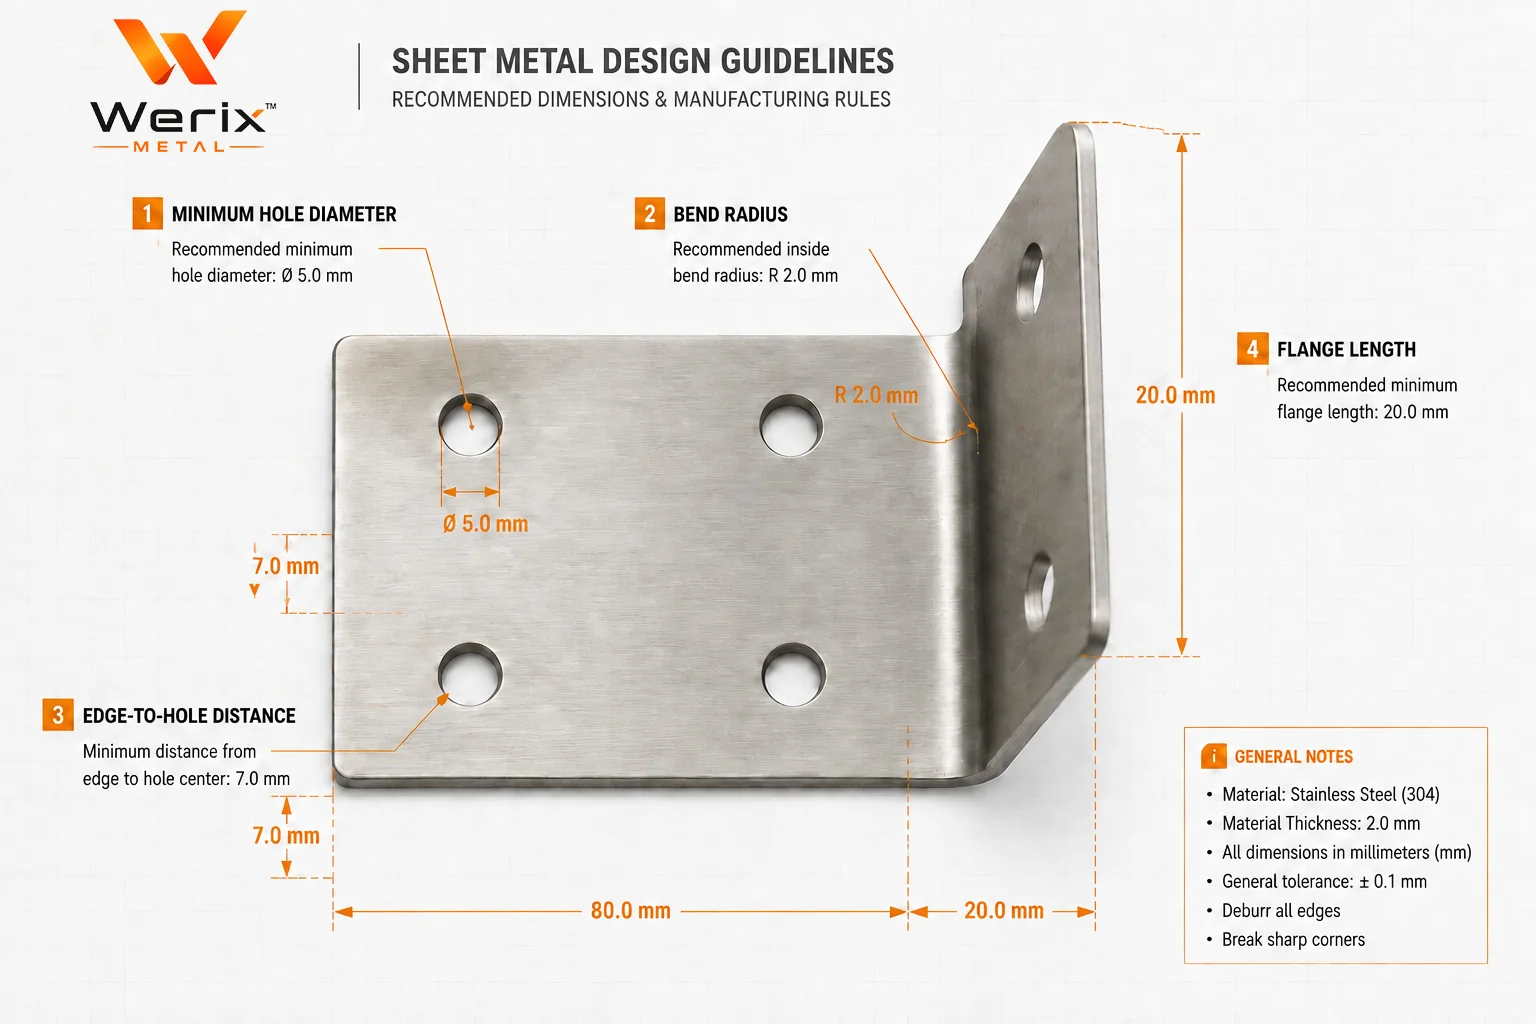
Der Lochdurchmesser im Blech wird durch den Schneidprozess und die Materialdicke begrenzt. Für laser-geschnittene Löcher beträgt der praktische Mindestdurchmesser 1× Materialdicke (1T) — darunter verschlechtert sich die Lochqualität, die wärmebeeinflusste Zone vergrößert sich, und das Loch ist möglicherweise nicht rund. Für gestanzte Löcher beträgt der minimale Stempeldurchmesser typischerweise 1T für Baustahl und 1,5T für Edelstahl und Aluminium, um Stempelbruch zu vermeiden. Sehr kleine Löcher (< 1 mm) sollten unabhängig vom Material immer laser-geschnitten werden.
- Lochdurchmesser sollte mindestens 1× Materialdicke für Laserschneiden sein; 1–1,5× für Stanzen
- Für Gewindelöcher muss das Kernloch genug Material für das Gewinde lassen: M3-Gewinde erfordert einen 2,5 mm Kernloch bei 1,5 mm+ Material
- Loch-zu-Loch-Abstand: mindestens 2T zwischen benachbarten Löchern halten, um Materialverzug zu vermeiden
- Senkungen erfordern eine Mindestmaterialdicke von 1,5× Senktiefe
- Längliche Löcher (Schlitze): Mindestbreite von 1T und minimalen Eckradius von 0,5T einhalten
| Material | Laser-Minimum | Stanz-Minimum | Empfohlenes Minimum |
|---|---|---|---|
| Baustahl (0,5–3,0 mm) | 0,5 mm oder 1T (je nachdem, was größer ist) | 1T | 1T für Struktur, 0,8 mm absolutes Minimum |
| 304 Edelstahl (0,5–3,0 mm) | 0,5 mm oder 1T | 1,5T | 1,5T — Edelstahl verfestigt um gestanzte Löcher |
| AL 5052-H32 (0,5–3,0 mm) | 0,5 mm oder 1T | 1,5T | 1,5T — Aluminium reißt bei zu kleinem Stempel |
| AL 6061-T6 (0,5–3,0 mm) | 0,5 mm oder 1T | 2T | 2T — T6-Temperatur ist spröde in der Scherzone |
Regeln für Biegeradien
Der innere Biegeradius ist der wichtigste DFM-Parameter für geformte Blechteile. Ein zu enger Radius lässt die Außenoberfläche reißen; ein zu großer Radius verschwendet Platz und passt möglicherweise nicht in die Baugruppe. Der minimale Biegeradius hängt von Materialart, Temperatur, Walzrichtung und Dicke ab. Als Faustregel: der innere Biegeradius sollte mindestens 1× Materialdicke (1T) für die meisten Materialien in Standardtemperatur betragen. Hart-Temperatur-Materialien (6061-T6, 304 vollhart) erfordern 2T–4T Minimum.
| Material | Standard-Temperatur Min.-Radius | Hart-Temperatur Min.-Radius | Hinweise |
|---|---|---|---|
| Baustahl (SPCC) | 0,5T | 1T | Nachsichtigstes Material — reißt selten selbst bei 0,5T |
| 304 Edelstahl (weichgeglüht) | 0,5T | 2T–4T | Verfestigt schnell; halbhart 304 braucht 2T, vollhart braucht 4T |
| 316 Edelstahl (weichgeglüht) | 0,5T | 1T–2T | Etwas duktiler als 304 bei gleicher Temperatur |
| AL 5052-H32 | 1T | 1,5T | Gute Umformbarkeit — das Standard-Aluminium für Biegeteile |
| AL 6061-T6 | 2T–4T | 4T+ | Sehr begrenzte Umformbarkeit in T6 — erwägen Sie Glühen vor dem Umformen |
| Kupfer C110 | 0,5T | 1T | Hoch duktil — biegt leicht, aber Werkzeugspuren auf Oberfläche |
Walzrichtung ist wichtig
Blech hat eine Walzrichtung aus dem Walzwerk. Biegen senkrecht zur Walzrichtung (quer zur Walzrichtung) erlaubt einen engeren Mindestradius — typischerweise 0,5T gegenüber 1T beim Biegen parallel zur Walzrichtung. Wenn Ihr Teil mehrere Biegungen in unterschiedlichen Orientierungen hat, geben Sie auf der Zeichnung "Walzrichtung: senkrecht zu den Hauptbiegungen" an, um Risse zu vermeiden.
Regeln für Abstand Loch zu Blechkante
Löcher, die zu nah an einer Blechkante liegen, verziehen sich beim Umformen oder werden in der Nutzung fragil. Der Mindestabstand von einem Lochrand zur nächsten Blechkante hängt von Lochdurchmesser und Materialdicke ab. Für laser-geschnittene Teile (kein Umformen) beträgt das Minimum 1T oder 0,5 mm, je nachdem, was größer ist. Für gestanzte Teile beträgt der minimale Stempel-zu-Kante-Abstand 1,5T, um zu verhindern, dass der Stempel die Kante nach außen drückt oder den Steg zwischen Loch und Kante reißt. Für Löcher nahe Biegungen sind die Regeln restriktiver — der Mindestabstand von einem Lochrand zur Biegelinie sollte mindestens 3T + Biegeradius betragen, um Lochverzug beim Umformen zu vermeiden.
| Merkmal | Mindestabstand | Grund |
|---|---|---|
| Loch zu Blechkante (Laser) | 1T oder 0,5 mm | Verhindert Kantenverzug durch wärmebeeinflusste Zone |
| Loch zu Blechkante (gestanzt) | 1,5T | Verhindert Stempelausbruch an der Kante |
| Loch zu Biegelinie | 3T + Biegeradius | Verhindert Lochovalisierung beim Umformen |
| Schlitz zu Biegelinie | 4T + Biegeradius | Schlitze verziehen sich stärker als runde Löcher |
| Loch zu Loch (gleiche Ebene) | 2T | Verhindert Stegkollaps zwischen Löchern |
| Loch zu Ecke (Laser) | 1T oder 0,5 mm | Verhindert Eckendurchbrand durch HAZ-Überlappung |
Regeln für Laschen- und Nut-Design
Laschen-und-Nut-Verbindungen sind eine der effektivsten DFM-Techniken im Blech — sie positionieren Teile selbst während der Montage, eliminieren Vorrichtungen und Lehren und können Punktschweißungen oder Befestigungselemente für nicht tragende Verbindungen ersetzen. Schlecht konstruierte Laschen und Nuten sind jedoch eine häufige Fehlerquelle bei der Montage. Die Laschenbreite sollte mindestens 2× Materialdicke für ausreichende Steifigkeit betragen; die Nutbreite sollte Laschenbreite + 0,1 mm für laser-geschnittene Teile oder + 0,2 mm für gestanzte Teile sein, um einfaches Einfügen ohne übermäßiges Spiel zu ermöglichen.
- Laschenbreite: Minimum 2T (zweifache Materialdicke) — dünnere Laschen biegen bei der Montage und positionieren nicht selbst
- Nutbreite: Laschenbreite + 0,1 mm (Laser) oder + 0,2 mm (Stanzen) — genug Spiel für einfaches Einfügen, eng genug zum Positionieren
- Laschenlänge: Minimum 3T — kürzere Laschen bieten keine ausreichende Scherfestigkeit
- Fasung oder Radius an der Lascheneintrittskante (0,5 mm), um das Einfügen zu führen und Gratverhaken zu vermeiden
- Für lasttragende Laschenverbindungen 3–4 Laschen pro Verbindung verwenden, um die Scherlast gleichmäßig zu verteilen
- Nuttiiefe: mindestens gleich Laschenlänge — zu flache Nuten lassen die Lasche über der Oberfläche stehen
Einheitliche Biegerichtung
Beim Biegen auf der Abkantpresse wird das Teil auf einer V-Matrize positioniert und ein Stempel drückt das Material in das V, um die Biegung zu erzeugen. Jedes Mal, wenn das Teil gewendet wird, um in die Gegenrichtung zu biegen, muss der Bediener das Teil neu positionieren und neu referenzieren — dies fügt 1–3 Minuten pro Neuausrichtung hinzu. Teile, die mit allen Biegungen in dieselbe Richtung konstruiert sind (alle nach oben oder alle nach unten), können in einer einzigen Aufspannung geformt werden und reduzieren die Taktzeit um 30–50 % im Vergleich zu Teilen, die mehrere Aufspannungen erfordern.
Praktischer Tipp: Biegefolge mitteilen
Wenn Ihre Zeichnung keine Biegefolge angibt, wählt der Abkantpressenbediener eine — und sie ist möglicherweise nicht die optimale Folge für Ihr Teil. Eine vorgeschlagene Biegefolge auf der Zeichnung reduziert die Rüstzeit und verhindert Bemaßungsfehler durch kumulative Biegetoleranzaufstufung.
Wenn Gegenrichtungsbiegungen unvermeidbar sind, versuchen Sie, sie zu gruppieren, sodass das Teil nur eine Wende benötigt. Wenn ein Teil beispielsweise sechs Biegungen hat — vier nach oben und zwei nach unten — ermöglicht das Platzieren der zwei Abwärtsbiegungen nebeneinander eine einzige Wende zwischen den zwei Gruppen statt abwechselnder Wenden nach jeder Biegung.
Materialdicken-Überlegungen
Die Materialdicke wirkt sich auf jeden DFM-Parameter aus — Mindestlochdurchmesser, minimaler Biegeradius, Mindestflanschlänge und Mindestlaschenbreite werden alle als Vielfache der Dicke (T) ausgedrückt. Eine dickere Blechstärke "aus Sicherheit" ohne konstruktive Begründung zu spezifizieren, erhöht die Kosten in jeder Dimension: der Laser schneidet langsamer (ca. 30–50 % Geschwindigkeitsreduktion pro 0,5 mm Dickenzunahme), die Abkantpresse benötigt mehr Tonnenleistung, und die Mindestmerkmalsgrößen wachsen proportional.
| Parameter | 0,8 mm Material | 1,5 mm Material | 3,0 mm Material |
|---|---|---|---|
| Min. laser-geschnittenes Loch | 0,8 mm | 1,5 mm | 3,0 mm |
| Min. Biegeradius | 0,4–0,8 mm | 0,75–1,5 mm | 1,5–3,0 mm |
| Min. Flanschlänge | 3,2 mm | 6,0 mm | 12,0 mm |
| Laserschneidgeschwindigkeit (Baustahl) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| Biegekraft (pro Meter) | 15–25 Tonnen | 35–50 Tonnen | 80–120 Tonnen |
| Materialkosten (Baustahl, pro m²) | $6–$10 | $12–$18 | $24–$36 |
Dicke nicht überhöht spezifizieren
In unseren DFM-Prüfungen stoßen wir häufig auf Teile, die mit 2,0 mm spezifiziert sind, wo 1,5 mm alle strukturellen Anforderungen erfüllen. Der Kostenunterschied ist nicht nur Material — er erstreckt sich auf langsameres Laserschneiden (30–40 % Geschwindigkeitsreduktion), höhere Biegekraft, größere Mindestmerkmale und schwereres Versandgewicht. Eine schnelle FEA-Prüfung vor der Festlegung der Blechstärke kann 15–25 % der Stückkosten sparen.
Einfluss der Oberflächenveredelung auf Toleranzen
Oberflächenveredelungen fügen dem Teil Dicke hinzu, was Passung und Toleranz beeinflusst. Pulverbeschichtung fügt 60–120 µm (0,06–0,12 mm) pro Oberfläche hinzu; Eloxieren fügt 5–25 µm pro Oberfläche für Typ II und 25–100 µm für Harteloxieren hinzu. Galvanisieren (Zink, Nickel) fügt 5–15 µm pro Oberfläche hinzu. Diese Dicken beeinflussen Lochdurchmesser, Nutbreiten und Laschen/Nut-Spiele — und müssen in der Konstruktionsphase berücksichtigt werden, nicht bei der Endprüfung.
| Veredelung | Hinzugefügte Dicke (pro Oberfläche) | Toleranzeinfluss | DFM-Überlegung |
|---|---|---|---|
| Pulverbeschichtung | 60–120 µm | Löcher schrumpfen um 0,12–0,24 mm Durchmesser | Löcher vor der Beschichtung um 0,15–0,25 mm aufweiten |
| Eloxieren (Typ II) | 5–25 µm | Löcher schrumpfen um 0,01–0,05 mm Durchmesser | Aufbau bei Passungen mit enger Toleranz berücksichtigen |
| Harteloxieren (Typ III) | 25–100 µm | Löcher schrumpfen um 0,05–0,20 mm Durchmesser | Kritische Passungen maskieren oder nach dem Eloxieren bearbeiten |
| Verzinkung | 5–15 µm | Löcher schrumpfen um 0,01–0,03 mm | Minimaler Einfluss — selten Kompensation nötig |
| Vernickelung | 5–25 µm | Löcher schrumpfen um 0,01–0,05 mm | Bei Presspasslöchern berücksichtigen |
| Bürsten / Polieren | Entfernt 5–20 µm | Maße nehmen leicht ab | Vor dem Messen kritischer Merkmale anwenden |
Häufige DFM-Fehler und deren Behebung
Nach der Prüfung tausender Kundenkonstruktionen sehen wir dieselben DFM-Fehler branchenübergreifend immer wiederkehren. Im Folgenden die fünf häufigsten Probleme sowie praktische Behebungen, die Kosten sparen und Fertigungsausfälle verhindern. Jeder dieser Fehler ist in CAD kostenlos zu beheben, aber teuer, wenn er auf dem Fertigungsboden entdeckt wird.
See also CNC-Kantpressen-Biegen.
See also Materialbibliothek, Angebot anfordern.
- Fehler 1: Löcher zu nah an Biegungen (< 3T). Behebung: Loch mindestens 3T + R von der Biegelinie entfernen oder das Loch nach dem Biegen mit einer Nachbearbeitung einbringen
- Fehler 2: Flansche kürzer als 4T + R. Behebung: Flanschlänge auf mindestens 4T + Biegeradius erhöhen oder eine andere V-Matrize verwenden (fügt Rüstkosten hinzu)
- Fehler 3: Enge Toleranzen auf jedem Maß (±0,05 mm). Behebung: allgemeine Toleranzen auf ±0,2 mm lockern; enge Toleranzen nur für Passungsschnittstellen reservieren
- Fehler 4: Inkonsistente Biegeradien (R1, R2, R3 am gleichen Teil). Behebung: alle Biegungen auf denselben Radius standardisieren, um eine einzige Matrizenaufbau zu ermöglichen
- Fehler 5: Keine Finish-Kompensation bei engen Toleranzlöchern. Behebung: Löcher vor der Beschichtung um 2× Finish-Dicke aufweiten (z. B. +0,2 mm für Pulverbeschichtung)
DFM-Prüfung ist kostenlos
Bei WERIX ist die DFM-Prüfung in jedem Angebot enthalten — keine Gebühr und keine Verpflichtung. Laden Sie Ihre STEP- oder DXF-Datei hoch, und unser Engineering-Team prüft das Design auf Fertigbarkeit, markiert potenzielle Probleme und schlägt kostensparende Alternativen vor. Die meisten DFM-Berichte werden innerhalb von 24 Stunden zusammen mit dem Angebot zurückgegeben.
FAQ
Mitverfasst von
Senior-Prozessingenieur
Tom verbringt über zehn Jahre in der Fertigung und macht aus Zeichnungen Teile, die auf Anhieb laufen. Er leitet die DFM-Reviews bei WERIX Metal, legt die Biege- und Werkzeugstrategie für jedes neue Projekt fest und schreibt die Leitfäden, die Ingenieure spätabends wirklich aufschlagen, wenn sie ein Teil auslegen.
Profil ansehen
Ingenieurin für Industrie- und Produktdesign
Julia bringt ein Produkt von der ersten Skizze zu einer fertigungsgerechten Blechkonstruktion. Sie arbeitet zwischen dem Konzept des Kunden und unseren Biegepressen: Gehäuse und Halterungen im CAD modellieren, frühe DFM-Durchläufe und die Wahl von Werkstoff und Oberfläche, die auch in zwei Jahren noch stimmt.
Profil ansehenTeile für dieses Thema
Bereit, Ihr Projekt zu starten?
Erhalten Sie innerhalb von 24 Stunden DFM-Rückmeldung und ein Angebot. Keine Mindestbestellmenge.