Inhaltsverzeichnis
Übersicht
Laserschneiden und CNC-Revolverstanzen sind die beiden wichtigsten Verfahren in der ebenen Blechbearbeitung. Beide erzeugen Innen- und Außenprofile durch Materialabtrag, unterscheiden sich jedoch grundlegend im Wirkprinzip, in der Kostenstruktur und im idealen Anwendungsbereich. Die Wahl des falschen Verfahrens kann die Stückkosten verdoppeln oder die Lieferzeit um Wochen verlängern — was diese Entscheidung zu einer der frühesten und folgenreichsten in jedem Blechprojekt macht.
Funktionsweise des Laserschneidens
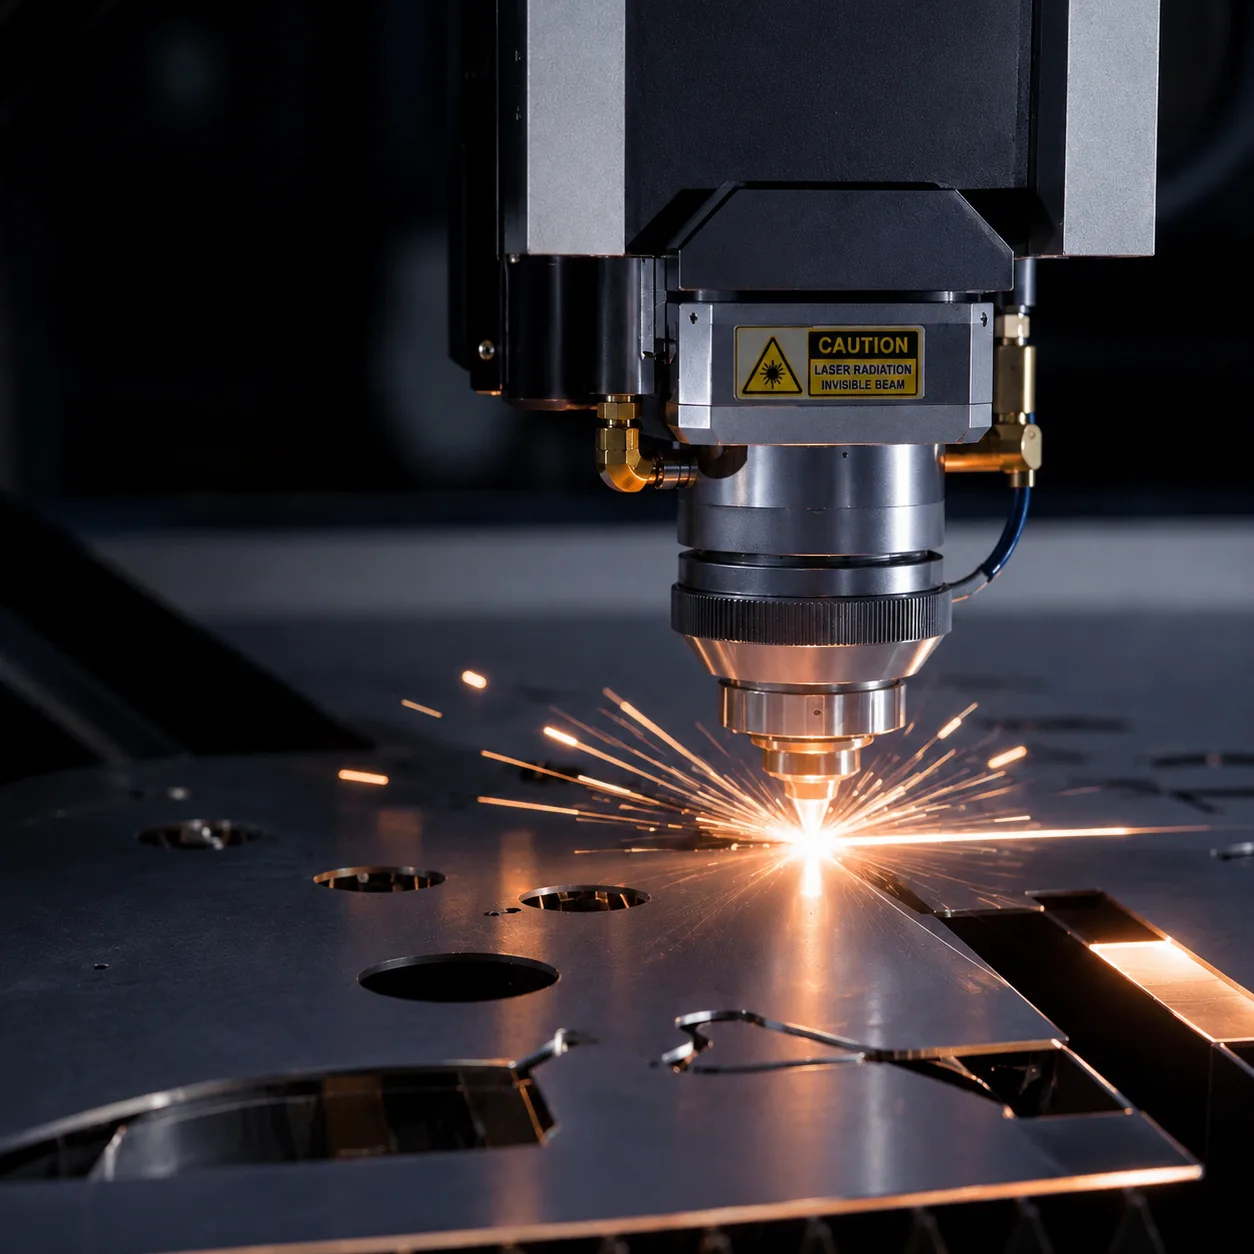
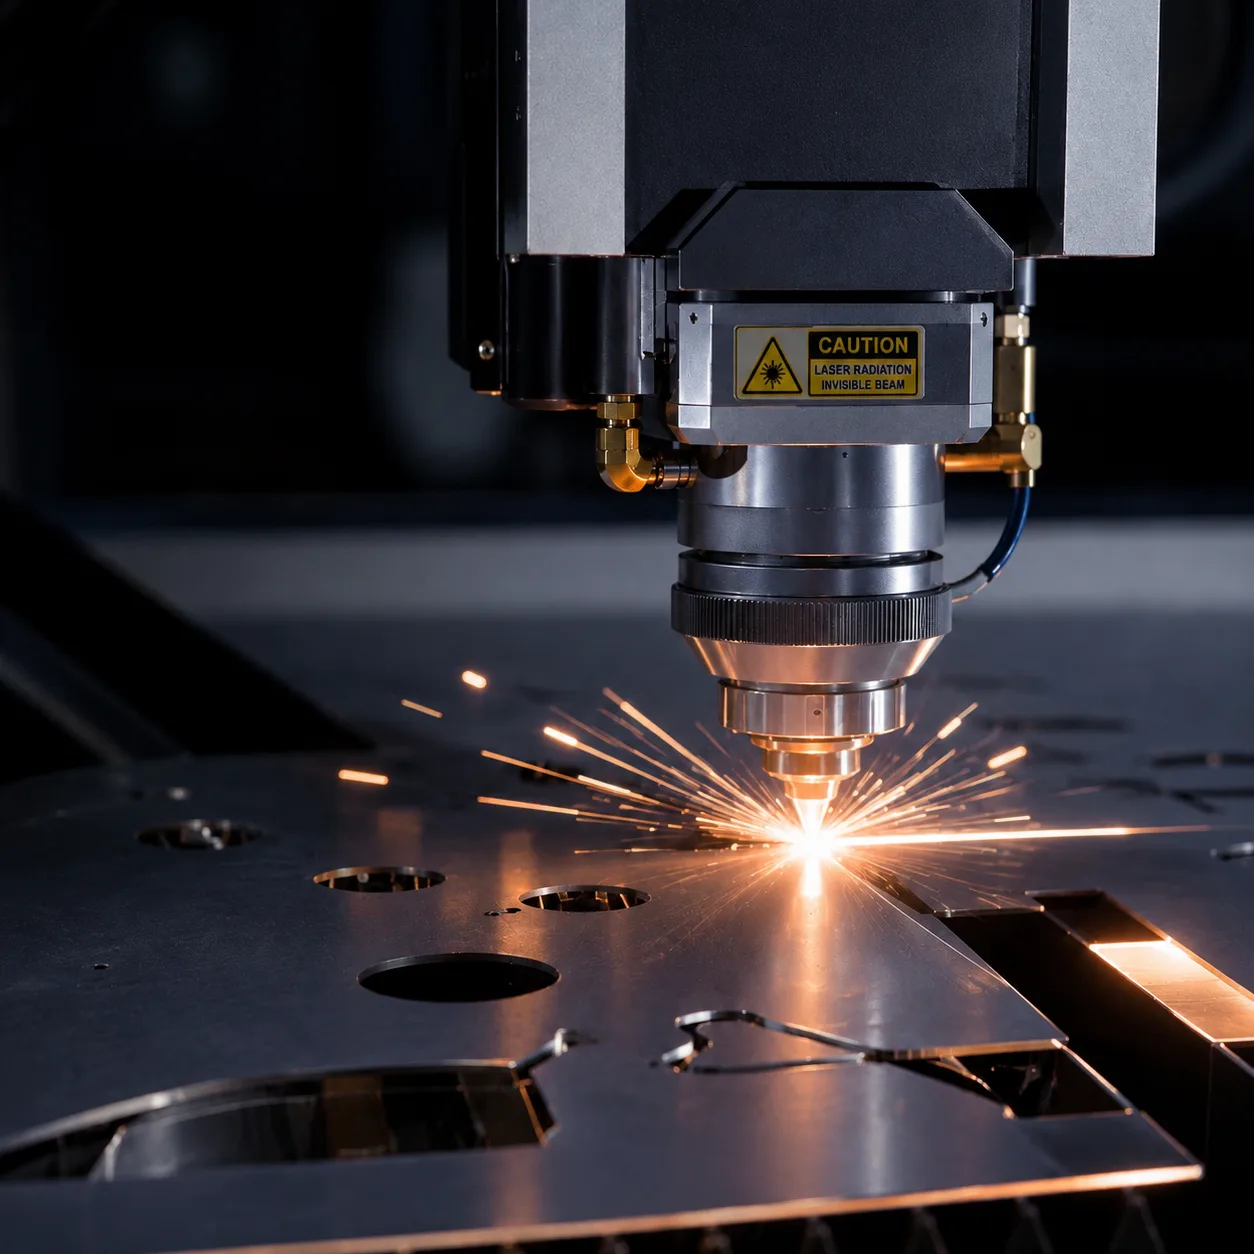
Ein fokussierter Faser- oder CO₂-Laserstrahl schmilzt und verdampft Material entlang eines programmierten Weges. Ein koaxiales Schutzgas (Stickstoff, Sauerstoff oder Luft) trägt den geschmolzenen Schnittfugenwerkstoff ab. Da kein physisches Werkzeug das Werkstück berührt, eignet sich das Laserschneiden hervorragend für komplexe Konturen, enge Radien und feine Details, die mit mechanischen Methoden unmöglich wären.
- Keine Werkzeugkosten — Programme werden direkt aus DXF-/DWG-Dateien generiert
- Schnittfugenbreite: 0,1–0,3 mm, ermöglicht sehr enge Toleranzen (±0,05 mm erreichbar)
- Materialdickenbereich: 0,3–5,0 mm (typisch für Produktions-Faserlaser bis 6 kW); Industriebereich reicht mit leistungsstärkeren Quellen bis 25 mm+
- Schneidet praktisch jedes 2D-Profil ohne geometrische Einschränkungen
Funktionsweise der CNC-Stanzbearbeitung
Eine CNC-Revolverstanzpresse schlägt mit gehärteten Werkzeugen auf das Blech, die an einem drehbaren Revolver montiert sind. Jeder Stempel erzeugt eine bestimmte Form — Rundlöcher, Lamellen, Prägungen, Senkungen — durch Scherschnitt oder Umformung des Metalls. Für größere Konturen fräst die Maschine entlang des Profils mit einem Stempel-Matrizen-Paar in kleinen Schritten pro Hub.
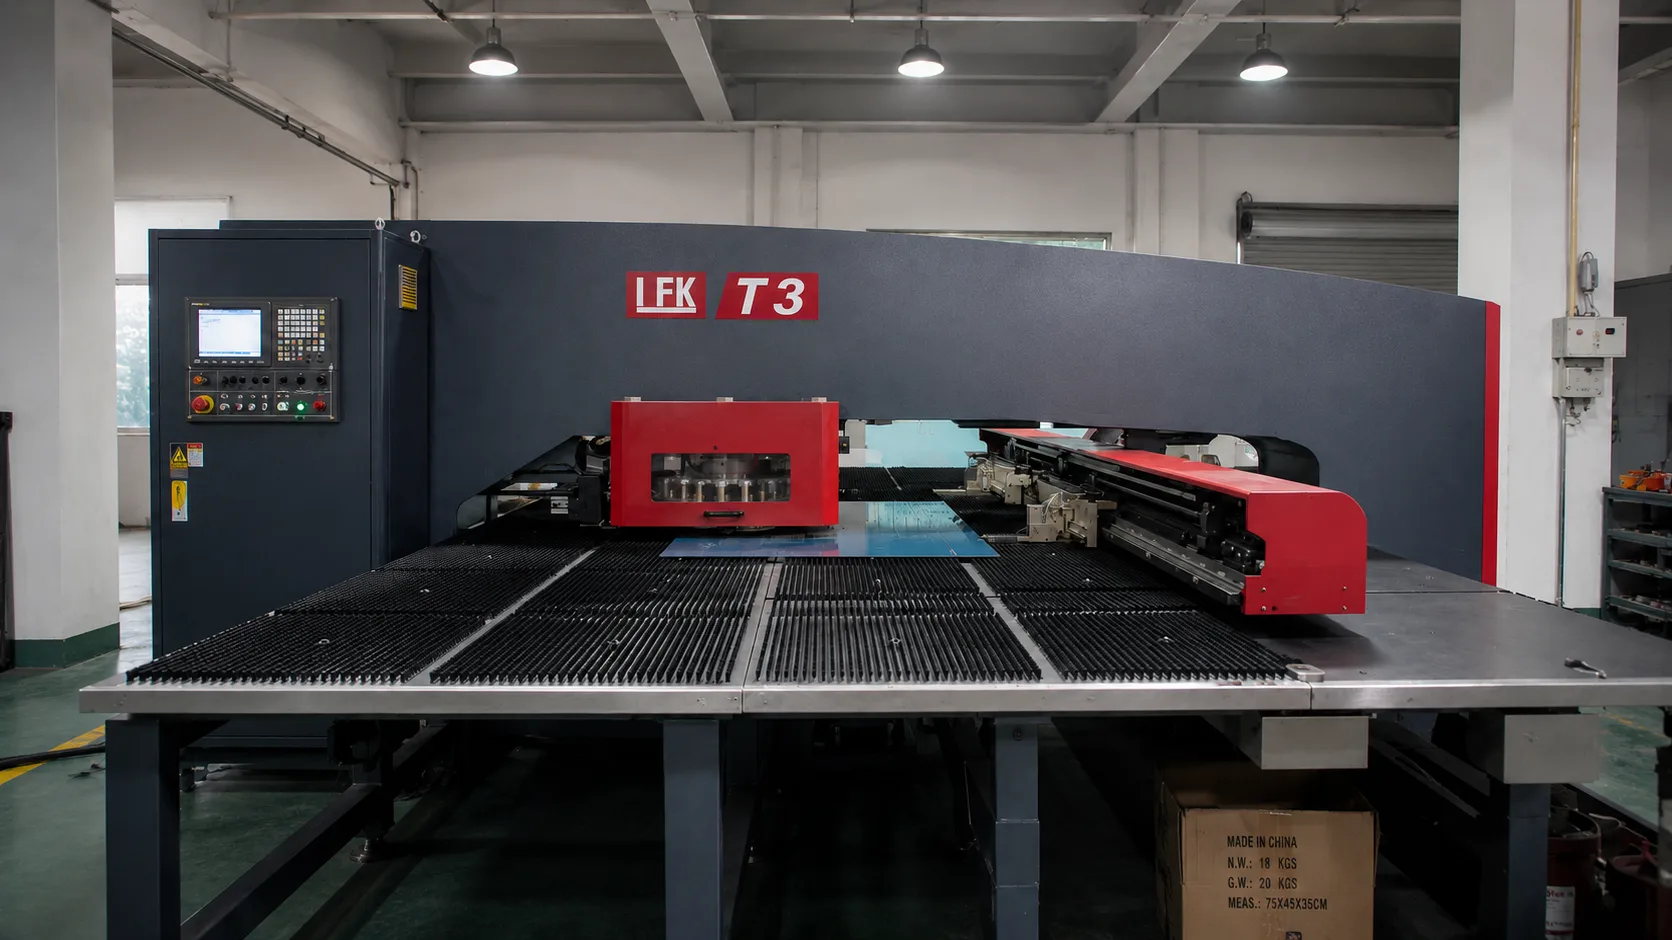
- Werkzeugkosten pro Form: 200–10.000 USD, amortisiert über hohe Stückzahlen
- Zykluszeit für einfache Lochmuster: 10× schneller als Laser bei dünnem Material
- Kann Umformmerkmale erzeugen: Lamellen, Senkungen, Prägungen, extrudierte Löcher, 3D-Formen
- Optimal geeignet für 0,5 mm bis 3,2 mm Baustahl, Aluminium und Edelstahl
Wesentliche Unterschiede
Die Wahl zwischen Laser und Stanzen hängt von der Geometriekomplexität, der Produktionsmenge, der Materialdicke und den benötigten Merkmalen ab. Nachfolgend finden Sie einen direkten Vergleich.
Vergleichstabelle
| Parameter | Laserschneiden | CNC-Stanzen |
|---|---|---|
| Werkzeugkosten | Keine (nur Programm) | 200–10.000 USD pro Werkzeug |
| Min. Merkmalsgröße | 0,1 mm Schnittfugenbreite | 3,0 mm (Stempeldurchmesser) |
| Dickenbereich | 0,3–5,0 mm (typisch 6 kW); bis 25 mm+ mit leistungsstärkeren Quellen | 0,5–3,2 mm (optimal) |
| Umformfähigkeit | Keine — nur ebener Schnitt | Lamellen, Prägungen, Senkungen |
| Optimale Stückzahl | 1–500 Teile | 500–50.000+ Teile |
| Geometrische Komplexität | Unbegrenzte Konturen | Begrenzt auf Werkzeugformen + Frässchnitt |
| Kantenqualität | Glatte Oberfläche, minimaler Grat | Sauberer Scherschnitt, ggf. entgratungspflichtig |
| Schachtelungseffizienz | Hoch (keine Werkzeugzwischenräume) | Geringer (Werkzeugabstände erforderlich) |
| Einrichtzeit | ~5 Min. (DXF laden) | 15–30 Min. (Werkzeugwechsel + Programm) |
| Typische Stückkosten | Höher bei Volumen | Niedriger bei Volumen (>500 Stk.) |
Wann Laserschneiden wählen
Laserschneiden ist die klare Wahl, wenn Ihr Design komplexe Geometrien, enge Toleranzen oder sehr dünnes bzw. dickes Material aufweist, das außerhalb des Bereichs der Revolverstanzpresse liegt.
- Komplexe Umrisse mit kleinen Innenradien (< 1 mm)
- Prototypen oder Kleinserien (1–500 Teile)
- Materialdicke über 3,2 mm oder unter 0,5 mm
- Teile ohne Umformmerkmale — rein ebene Profile
- Schnelle Durchlaufprojekte, bei denen die Einrichtzeit eine Rolle spielt
Wann CNC-Stanzbearbeitung wählen
Die CNC-Stanzen dominiert, wenn das Teil Umformmerkmale, hohe Lochdichte oder Produktionsmengen aufweist, die die Werkzeuginvestition rechtfertigen.
- Teile mit Lamellen, extrudierten Löchern oder Prägungen
- Paneele mit hoher Lochdichte (hunderte Perforationen)
- Produktionsläufe über 500 identische Teile
- Dünnwandiges Material (0,5–3,2 mm) mit einfachen Profilen
- Anwendungen, bei denen die Stückkosten der primäre Treiber sind
See also Faserlaser-Schneiden, CNC-Revolverstanzung.
See also Angebot anfordern.
See also Blechfertigung vs. CNC-Bearbeitung: So wählen Sie das richtige Fertigungsverfahren.
FAQ
Mitverfasst von
Senior-Prozessingenieur
Tom verbringt über zehn Jahre in der Fertigung und macht aus Zeichnungen Teile, die auf Anhieb laufen. Er leitet die DFM-Reviews bei WERIX Metal, legt die Biege- und Werkzeugstrategie für jedes neue Projekt fest und schreibt die Leitfäden, die Ingenieure spätabends wirklich aufschlagen, wenn sie ein Teil auslegen.
Profil ansehen
Ingenieurin für Industrie- und Produktdesign
Julia bringt ein Produkt von der ersten Skizze zu einer fertigungsgerechten Blechkonstruktion. Sie arbeitet zwischen dem Konzept des Kunden und unseren Biegepressen: Gehäuse und Halterungen im CAD modellieren, frühe DFM-Durchläufe und die Wahl von Werkstoff und Oberfläche, die auch in zwei Jahren noch stimmt.
Profil ansehen
Maschinenbauingenieur
Jack nimmt morgens die eingehenden Zeichnungen und weiß nachmittags, wie sie tatsächlich über unsere Maschinen laufen. Bei WERIX Metal verantwortet er die mechanische Seite eines Projekts: Biegefolgen gegen das echte Werkzeug prüfen, Schrauben und Befestigungen auslegen und dafür sorgen, dass sich ein auf dem Bildschirm simpler Halter auch an der Werkbank sauber montieren lässt.
Profil ansehenBereit, Ihr Projekt zu starten?
Erhalten Sie innerhalb von 24 Stunden DFM-Rückmeldung und ein Angebot. Keine Mindestbestellmenge.