Inhaltsverzeichnis
Überblick
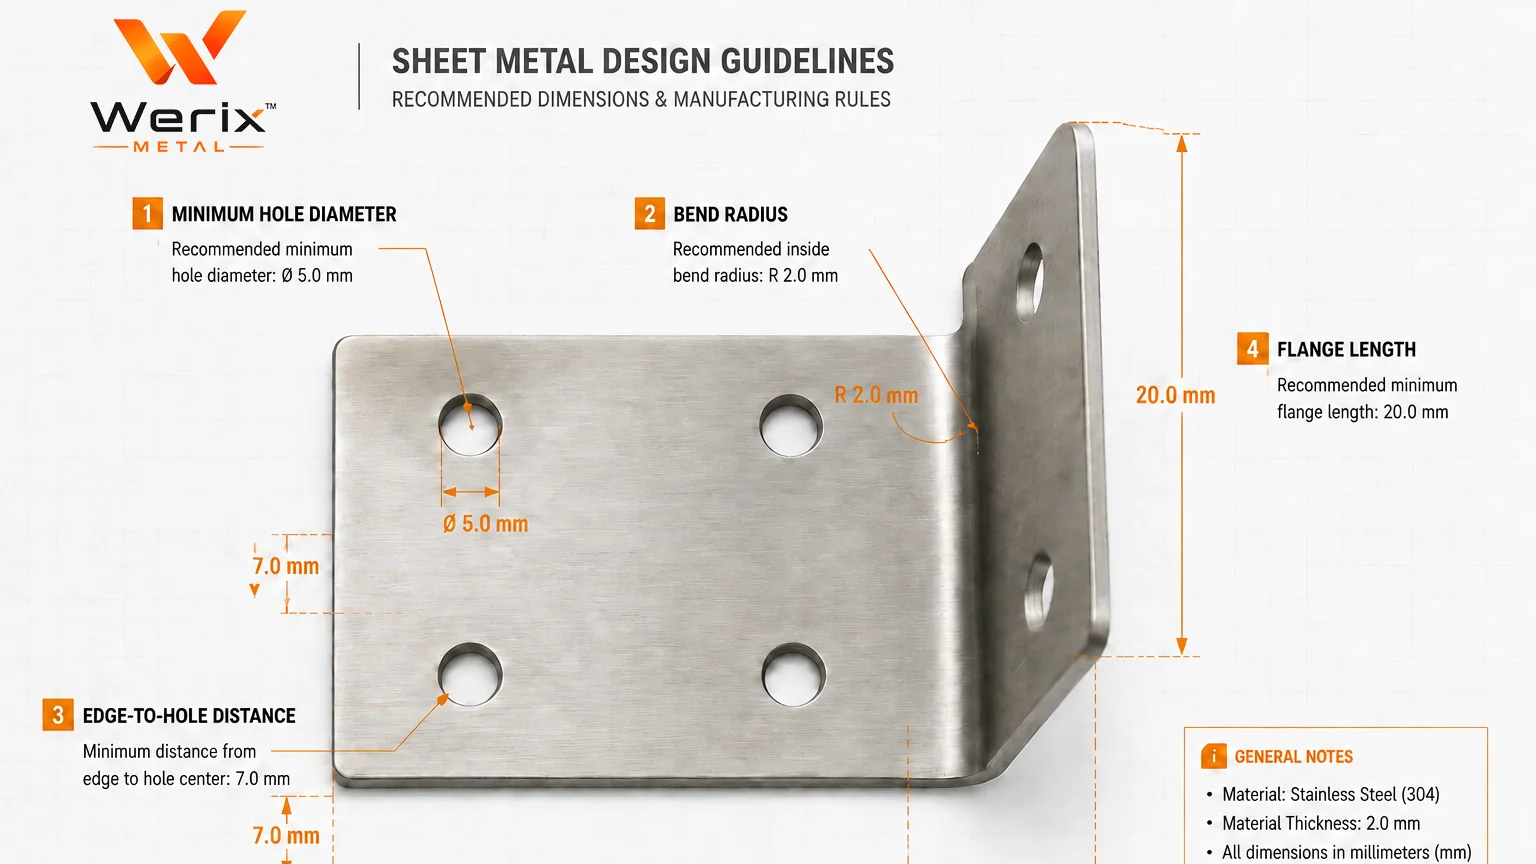
Kurze Antwort: Der minimale Biegeradius ist der kleinste Innenradius, den ein Blech ohne Rissbildung biegen kann. Er wächst mit der Dicke — typischerweise 1× der Materialdicke (1t) für weichen Stahl und 1–2t für Aluminium oder Edelstahl, mehr für harte Zustände. Die Tabelle unten listet den Minimalradius in Vielfachen der Dicke für jeden gängigen Werkstoff.
Nutzen Sie unseren Biegezugabe-Rechner, um jeden Radius in eine Flächenschnittlänge umzuwandeln, oder laden Sie Ihre Zeichnung für eine DFM-Prüfung und ein Angebot hoch.
Was ist der minimale Biegeradius
Der minimale Biegeradius ist die engste Innenkrümmung, die ein Blech annehmen kann, bevor die Außenfasern reißen oder die Innenfasern beulen. Er wird auf der Innenseite der Biegung gemessen. Konstrukteure drücken ihn meist als Vielfaches der Materialdicke aus, geschrieben 1t, 2t oder 0,5t, wobei “t” die Blechdicke ist. Ein 1t-Radius bei 2 mm Stahl ergibt einen 2 mm Innenradius; dieselbe 1t-Regel bei 3 mm Material ergibt 3 mm.
Warum es ein Minimum gibt: Beim Biegen dehnt sich die Außenfläche und die Innenfläche wird gestaucht. Dünne, weiche oder duktile Metalle vertragen mehr Dehnung und biegen enger. Dicke, harte oder spröde Metalle erreichen früher die Streckgrenze und reißen bei zu kleinem Radius. Der Radius bestimmt auch, wie viel Flachlänge von der Biegung “verbraucht” wird, was direkt in die Zuschnittsberechnung eingeht.
Tabelle minimaler Biegeradius
Die Tabelle listet den kleinsten praktischen Innenradius für gängige Blechwerkstoffe, angegeben als Vielfaches der Dicke (×t). Betrachten Sie sie als Ausgangspunkt und prüfen Sie gegen Ihren Werkstoffzustand und die Walzrichtung.
| Werkstoff | Zustand | Min. Radius (×t) | Hinweise |
|---|---|---|---|
| Niedriglegierter Stahl (SPCC) | weich / geglüht | 0,5–1t | biegt sehr eng |
| Niedriglegierter Stahl (SPCC) | hart | 1,5–2t | härteres Material braucht größeren Radius |
| Edelstahl 304 | geglüht | 1t | gängige Faustregel |
| Edelstahl 304 | halbhart | 2–3t | |
| Edelstahl 316 | geglüht | 1–1,5t | |
| Aluminium 1100 | O (weich) | 0t | reines Al, lässt sich flach falten |
| Aluminium 3003 | O | 0t | |
| Aluminium 5052 | O | 0t | Marinelegierung, sehr umformbar |
| Aluminium 5052 | H32 | 1t | |
| Aluminium 6061 | O | 1t | |
| Aluminium 6061 | T6 | 2–3t | harter Zustand, größerer Radius |
| Kupfer C11000 | geglüht | 0–0,5t | |
| Messing C26000 | geglüht | 0,5t | |
| Kupfer C11000 | halbhart | 1t |
Was den Minimalradius verändert
Vier Variablen verschieben den Wert oben. Werkstoff: reines Aluminium und Kupfer biegen enger als Stahl; Edelstahl und hochfester Stahl brauchen mehr Platz. Dicke: dickeres Material hat bei gleichem ×t einen größeren absoluten Radius und verzeiht enge Ecken weniger. Zustand: weiche Zustände (O, geglüht) bilden scharfe Biegungen; harte Zustände (H32, T6, vollhart) brauchen einen größeren Radius oder sie reißen. Walzrichtung: Biegen quer zur Faser (senkrecht zur Walzrichtung) verträgt einen engeren Radius als Biegen in Faserrichtung — legen Sie die Biegelinie also quer, sofern das Design es erlaubt.
Auch die Oberfläche zählt. Ein Walzfinish biegt freier als eine harte Beschichtung; vorlackiertes oder plattiertes Material kann bei engem Radius abschuppen — also Spielraum einplanen oder vor der Beschichtung biegen.
Typische Radien nach Anwendung
Übliche Innenradien in der Fertigung: Elektronikgehäuse und Abdeckungen 0,5–1t (scharf, leichter Look); Konsolen und Rahmen 1–1,5t (Balance aus Festigkeit und Umformbarkeit); tragende und schwere Teile 2–3t (vermeidet Risse unter Last); Zierleisten manchmal eine echte 0t-Faltung für eine krispe Kante. Das Ziel ist der kleinste Radius, der sauber formt und die Funktion erfüllt — enger als nötig erhöht nur Ausschuss und Werkzeugverschleiß.
So wählen Sie den richtigen Radius
Beginnen Sie bei der Funktion, dann beim Werkstoff. Wählen Sie den weichsten Zustand, der die Festigkeit erfüllt, da er den engsten Radius erlaubt. Halten Sie Biegungen quer zur Faser und dimensionieren Sie den Radius so, dass die äußere Dehnung unter der Grenze des Metalls bleibt — bei Zweifel: 1t für weichen Stahl, 1,5t für Edelstahl und 1t für Aluminium 5052-O. Prüfen Sie dann die Folgen: ein größerer Radius braucht mehr Flachlänge (unser Biegezugabe-Rechner), der Loch-Abstand zur Biegung muss den Radius freigeben, und bei engen Aussparungen kann Eckenentlastung nötig sein. Senden Sie die Zeichnung, dann bestätigen wir den kleinsten Radius, der DFM besteht.
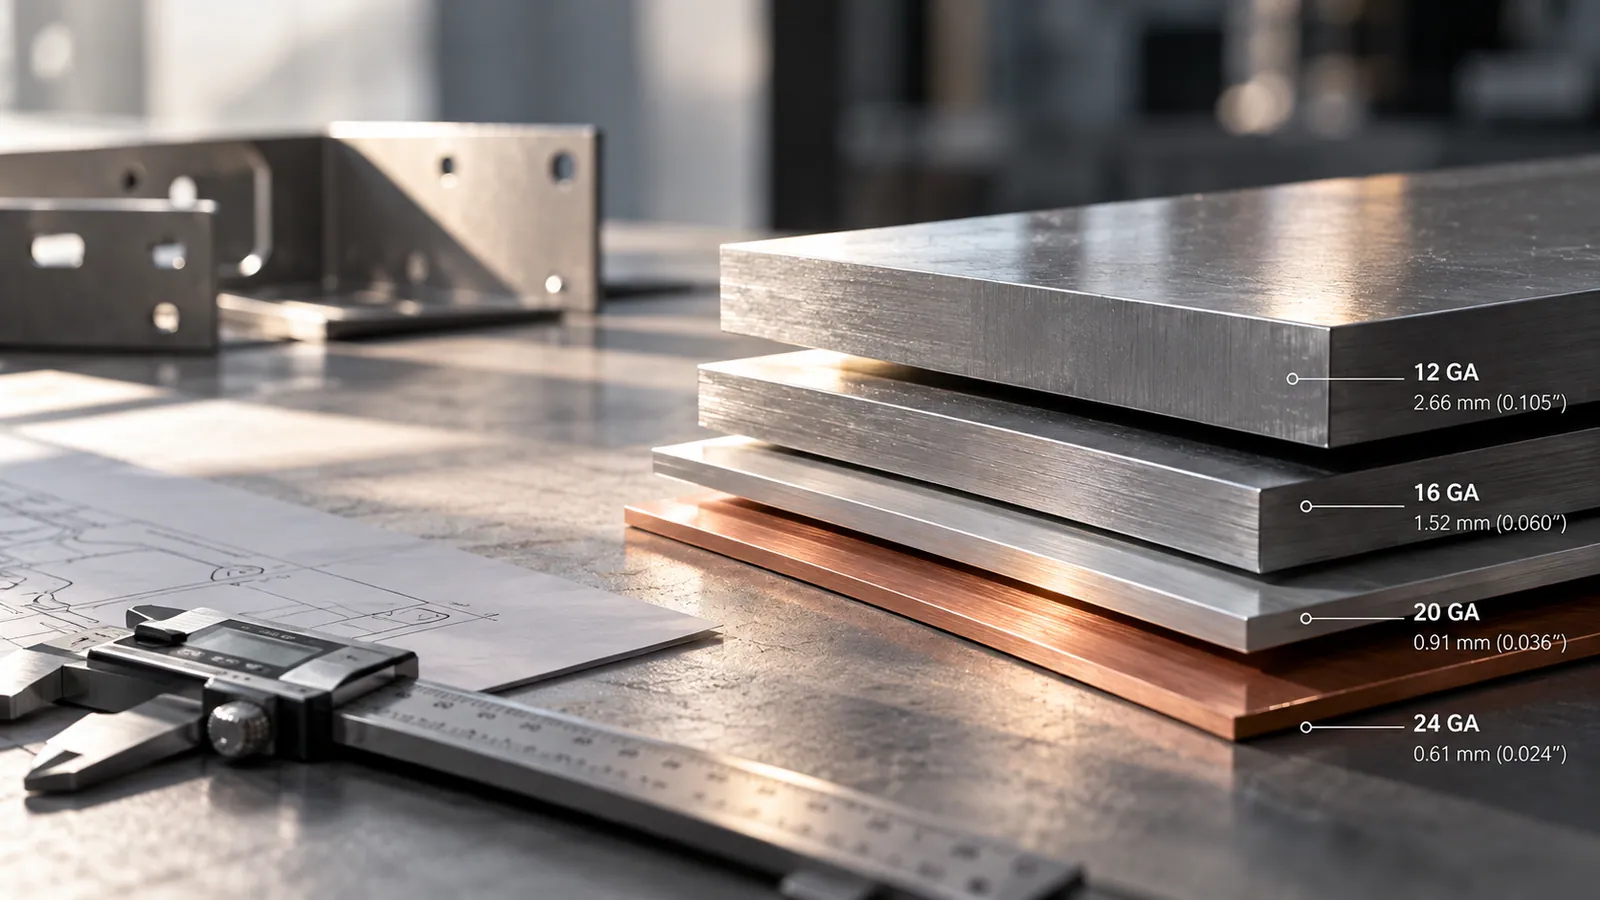
See also Blechgewichtsrechner, Blechdicken-Tabelle nach Gauge.
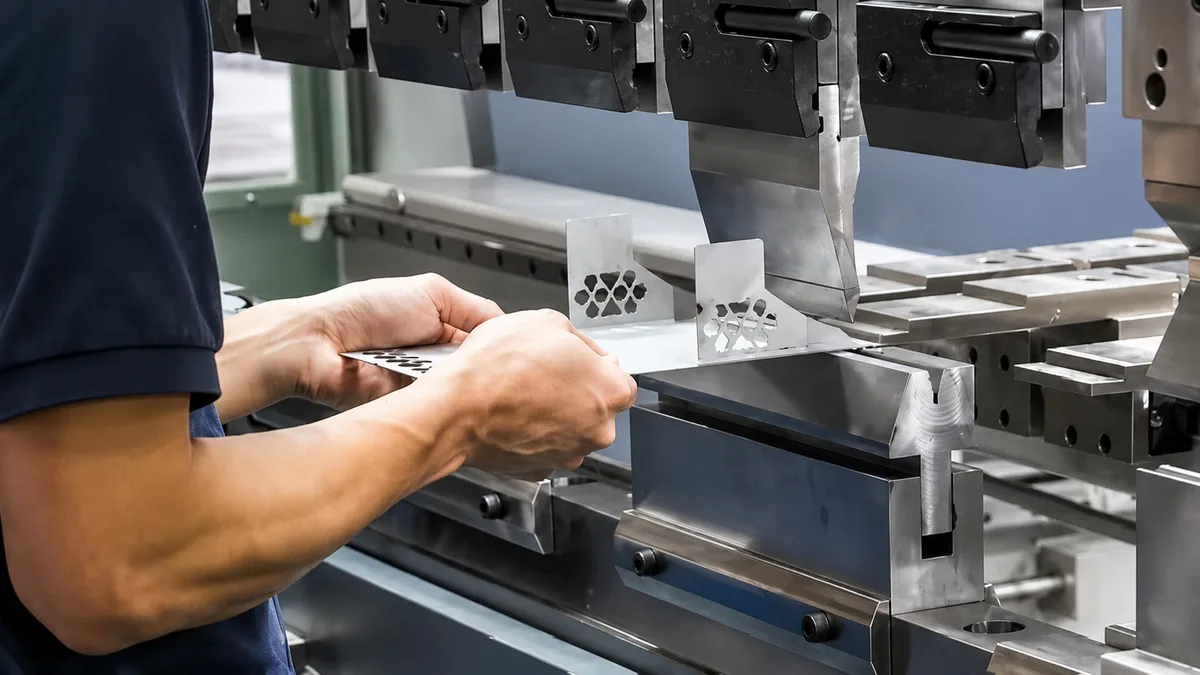
See also CNC-Kantpressen-Biegen, 5052 vs. 6061: So wählen Sie.
FAQ
Verfasst von
Ingenieurin für Industrie- und Produktdesign
Julia bringt ein Produkt von der ersten Skizze zu einer fertigungsgerechten Blechkonstruktion. Sie arbeitet zwischen dem Konzept des Kunden und unseren Biegepressen: Gehäuse und Halterungen im CAD modellieren, frühe DFM-Durchläufe und die Wahl von Werkstoff und Oberfläche, die auch in zwei Jahren noch stimmt.
Profil ansehenBereit, Ihr Projekt zu starten?
Erhalten Sie innerhalb von 24 Stunden DFM-Rückmeldung und ein Angebot. Keine Mindestbestellmenge.