Inhaltsverzeichnis
Überblick
Kurze Antwort: 316 ist 304 plus 2–3 % Molybdän, und dieses Molybdän ist es, das Chloridangriff widersteht. In Innenräumen und fern von Salz erledigt der 304 die Aufgabe zum niedrigeren Preis. Meeresluft, Taumittel, Chemikalien oder medizinische Waschprozesse rechtfertigen den Aufpreis des 316. Festigkeit und Umformbarkeit sind nahezu identisch – die Korrosion entscheidet.
Beide Werkstoffe kalkulieren wir im Haus: Die 304-Materialseite und die 316-Materialseite führen Dickenverhalten, Finish-Hinweise und typische Anwendungen, der WIG-Schweißservice erklärt das Schweißverhalten beider, und Passivierung ist der Finish-Schritt, den beide erwarten. Werkstoffübergreifende Entscheidungen finden Sie in Edelstahl 304 vs. Aluminium 5052; senden Sie die Zeichnung für ein Angebot mit DFM-Review.
Zusammensetzung der Werkstoffe
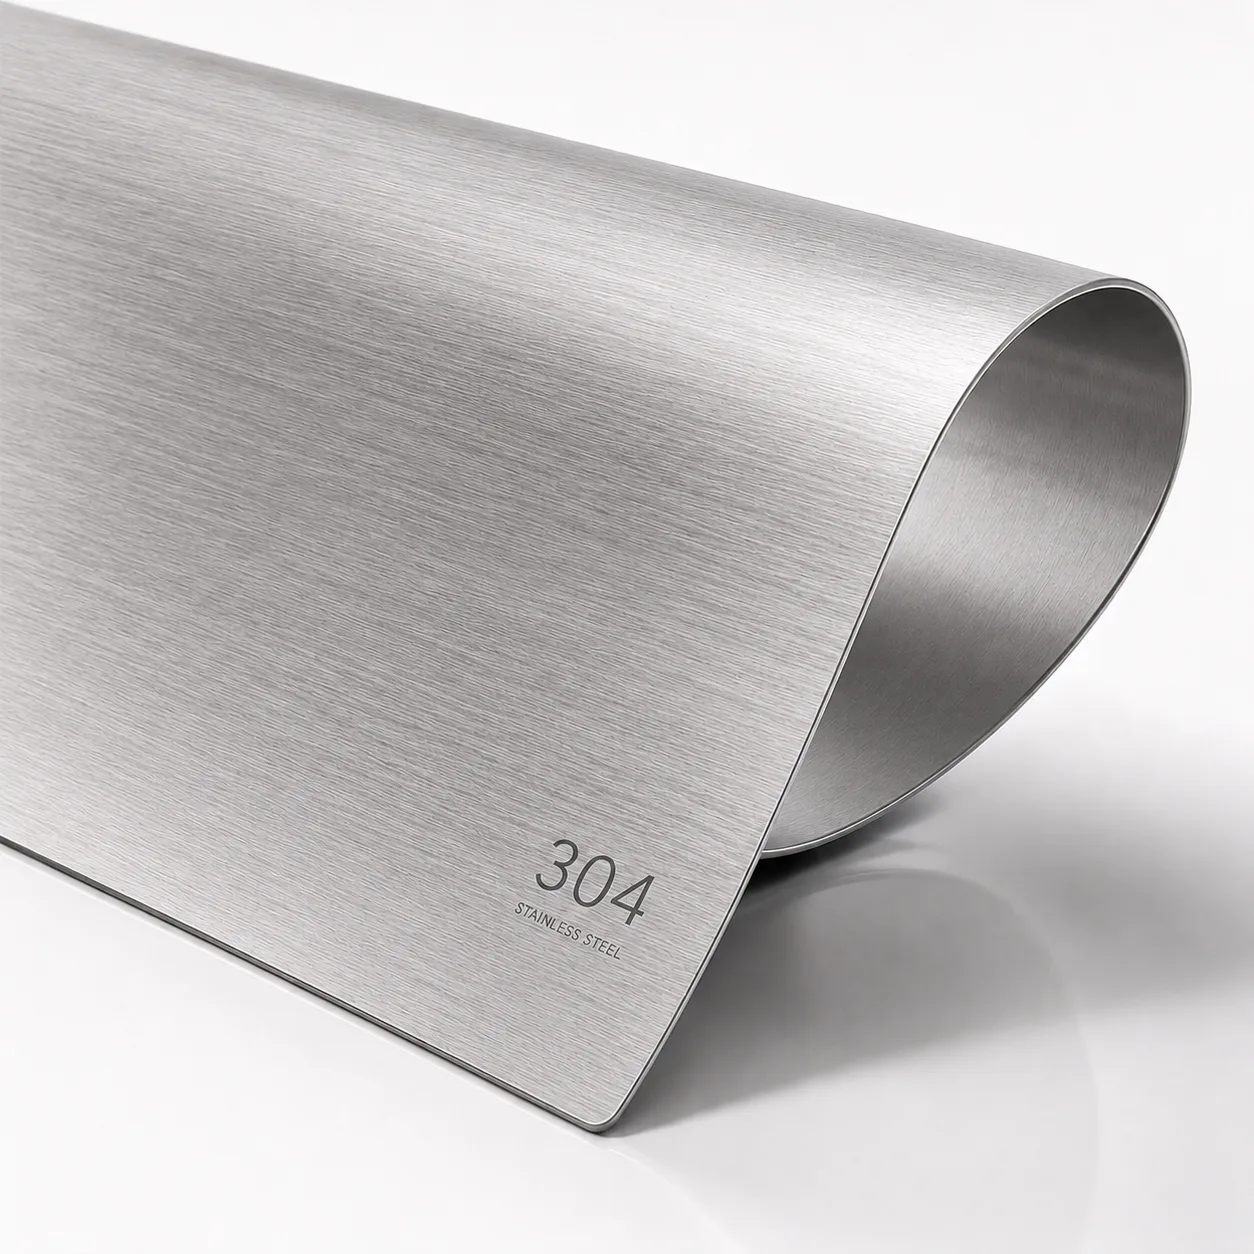
Beide sind austenitische Chrom-Nickel-Stähle. 304 ist der klassische 18/8: rund 18 % Chrom und 8 % Nickel, der Rest Eisen. 316 behält die austenitische Rezeptur, bekommt aber 2–3 % Molybdän und etwas mehr Nickel zugesetzt. Dieses eine Element – Molybdän – ist der gesamte kommerzielle Unterschied zwischen beiden Werkstoffen und fast der gesamte Preisunterschied.
Beide gibt es auch in kohlenstoffarmen "L"-Varianten (304L, 316L) mit höchstens 0,03 % Kohlenstoff statt 0,08 %. Die L-Werkstoffe sind vor allem beim Schweißen dicker Querschnitte relevant, wo langsames Abkühlen die Wärmeeinflusszone sensibilisieren kann. Bei üblichen Blechdicken schweißen die Standardwerkstoffe ohne Probleme.
Korrosion: Was der Aufpreis des 316 kauft
Edelstahl trotzt Korrosion über seine Chromoxidschicht, doch Chloride sind ihr Feind: Sie durchstechen die Schicht lokal und starten winzige Lochfraßkeime, die unter der Oberfläche wachsen. Molybdän härtet die Schicht gegen genau diesen Angriff. Praktisch meistert 304 Regen, Feuchtigkeit und die meisten Innenräume gut, pickt aber mit der Zeit in Küstensalzluft, unter Streusalz oder im Kontakt mit vielen Prozesschemikalien. 316 hält dieselben Belastungen deutlich länger aus.
Der Ausfall verzeiht auch optisch nichts: ein angepicktes Gehäuse lässt sich nicht wieder uniform polieren, weil die Pickertiefen nach unten, nicht seitlich wächst. 304 in einer Küstenanlage aus Materialersparnis zu wählen, kostet beim Austausch oft mehr – und kein Werkstoff ersetzt gutes Design: Spalte, stehendes Wasser und Ablagerungen sind das, was Edelstahl im Feld tötet.
Eigenschaften und Kosten im Vergleich
Mechanisch sind sich beide Werkstoffe so ähnlich, dass sie auf der Zeichnung oft austauschbar sind: gleiche austenitische Struktur, ähnliche Festigkeit, gleiche exzellente Umformbarkeit. Die entscheidenden Unterschiede liegen in Chemie und Ökonomie.
| Eigenschaft (typischer Referenzwert) | 304 | 316 |
|---|---|---|
| Chemie | 18 % Cr, 8 % Ni, ohne Mo | 16,5 % Cr, 10,5 % Ni, 2–3 % Mo |
| Streckgrenze (weichgeglüht) | ~215 MPa | ~240 MPa |
| Zugfestigkeit | ~520 MPa | ~530 MPa |
| Chlorid-/Lochfraßbeständigkeit | Gut — Innendienst | Exzellent — Marinedienst |
| Umformen/Biegen | Exzellent — 1T-Radien Routine | Exzellent — 1T-Radien Routine |
| Schweißen | Exzellent, Standardpraxis | Exzellent, Standardpraxis |
| Werkstoffkosten | Basis | Typisch 30–50 % höher |
| Typische Anwendungen | Innengehäuse, Küchenbereich, Panele | Küstenbeschläge, Chemie, Medizin |
Werte sind typische Referenzwerte im geglühten Zustand; zertifizierte Werksdaten gelten. Beachten Sie, was die Tabelle zur Fertigung sagt: Biegen und Schweißen sind bei beiden Werkstoffen dieselbe Geschichte. Der Aufpreis kauft Korrosionslebensdauer, nicht Verarbeitbarkeit – deshalb ist 316 im trockenen Innenschrank verschwendetes Geld, und 304 bei Außenbeschlägen ist ein aufgeschobener Ausfall.
Schweißen, Umformen und Finishing
In der Werkstatt verhalten sich beide Werkstoffe fast identisch. Beide lassen sich über den gesamten Dickenbereich, den wir fahren, biegen – innere Radien um eine Materialdicke sind Routine. Beide schweißen sich mit WIG sauber mit üblichen austenitischen Zusatzwerkstoffen (308L für 304, 316L für 316 – und 316L-Zusatz ist auch beim Fügen beider Werkstoffe die richtige Antwort). Austenitisches Blech kaltverfestigt, daher planen schwere Umformungen den Rückfedereffekt ohne Dramatik ein.
Beim Finish konvergieren beide Werkstoffe auf dieselbe Verordnung: Nach dem Schweißen verliert die anlaufgefärbte Zone lokal ihre Schutzschicht, daher erwarten beide Werkstoffe Beizen und Passivierung, um die volle Korrosionsbeständigkeit an der Naht wiederherzustellen. Lässt man das weg, fleckt selbst ein korrekt gewählter 316 an der Nahtlinie – der klassische Anruf "Edelstahl rostet doch nicht", der fast immer eine Finish-Lücke ist, kein Werkstoffproblem.
So entscheiden Sie
Der Entscheidungsbaum ist kurz. Innen, trocken, ohne Chemie → 304, ohne Mehrkosten. Draußen, aber im Binnenland mit gelegentlichem Regen → 304 hält meist, besonders passiviert und ohne Spalten. Küstensalzluft, Taumittel-Spritzbereich, chemische oder pharmazeutische Waschprozesse, Marinebeschläge → 316, ohne Zögern. Gemischte Baugruppen → 316-Befestiger in 304-Strukturen vermeiden galvanische Überraschungen an der Verbindungslinie, wo Korrosion immer zuerst beginnt.
Kommen Zeichnungen ohne Werkstoffangabe, kalkulieren wir Innenteile standardmäßig mit 304 und markieren alles, was nach Außen- oder Feuchteeinsatz riecht. Wenn Ihre Teile in Sichtweite des Meeres oder unter winterlichem Taumittel leben, sagen Sie es bei der Kalkulation – die Werkstoffentscheidung kostet auf der Zeichnung nichts und nach der Montage alles.
FAQ
Verfasst von
Ingenieurin für Industrie- und Produktdesign
Julia bringt ein Produkt von der ersten Skizze zu einer fertigungsgerechten Blechkonstruktion. Sie arbeitet zwischen dem Konzept des Kunden und unseren Biegepressen: Gehäuse und Halterungen im CAD modellieren, frühe DFM-Durchläufe und die Wahl von Werkstoff und Oberfläche, die auch in zwei Jahren noch stimmt.
Profil ansehenBereit, Ihr Projekt zu starten?
Erhalten Sie innerhalb von 24 Stunden DFM-Rückmeldung und ein Angebot. Keine Mindestbestellmenge.