
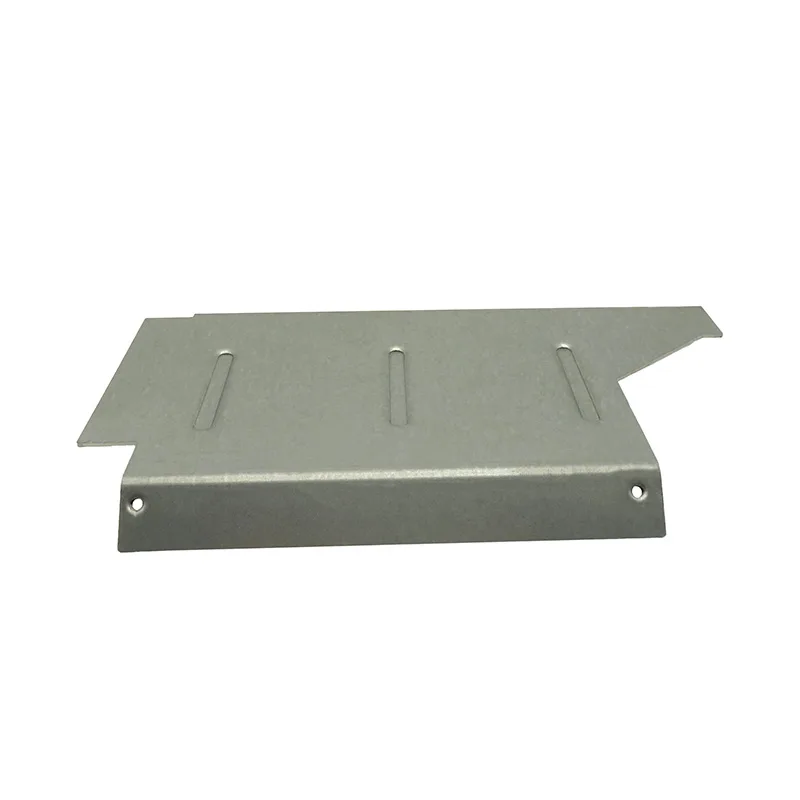
切件还是冲压:是数量问题,不是质量问题
在模具盈亏平衡点以下,支架用激光切割加折弯。几何形状存在程序里,改一版工程的成本只是改一行程序,而零件在尺寸上和冲压件完全一致。过了平衡点,连续模能把同一个零件做得更快、单件更便宜——同时把排样方案锁死。
两个方向的误判都很贵。给一个永远上不了量的支架族开模,是把模具费扔掉;把一百万个完全相同的支架拿去激光切,是把几年的加工节拍白白花掉。这笔账很短,我们会在您的零件上算,而不是替某种工艺说话。
先设计载荷路径,再设计形状
单个折弯角件会把弯曲应力集中在折弯的内角。加一道加强筋、把固定处的法兰加宽、或者做一个让紧固点从受拉变成受剪的返边,都能改变这一点。薄料上,薄弱点往往就是那道折弯本身,而不是板面。
载荷路径的另一半是紧固方式。穿过薄板孔直接拧的螺栓会把孔压溃或压变形,除非有垫圈、压铆件,或者足够料厚。当支架本身就是被夹住的零件时,它需要局部增厚——折一道双层板,或者压一个凸台。
- 载荷有方向时,让紧固点受剪;这比加厚便宜得多。
- 两个孔必须对齐时,从同一个基准标注,不要链式标注。
- 孔边到任何板边至少留一个料厚;夹紧载荷需要孔周围有料。
- 折弯线和孔位不要打架:2.5 × 料厚加内侧半径,是孔到折弯的最小距离。
支架不该是那个调节件
腰形孔是吸收公差的正当手段——但要用在一个方向、一处接合点,并且有人能有工具够到它。如果在两个轴、每一处接合点都用上,装配就变成了一场反复对孔的折磨。
更干净的做法是有意识地分配公差:把定位特征放在最容易管控的那个零件上,剩下的量让支架用一道腰形孔或一个过孔吸收,而不是叠一串孔。
决定价格的细节
| 特征 | 成本影响 | 说明 |
|---|---|---|
| 折弯道数 | 每加一道就上升 | 两道折弯是常规;八道就完全换了零件类别 |
| 折弯内角 | 半径给足则免费 | 最小为料厚的一半;更小就需要二次加工 |
| 去毛刺 | 要求合理则成本低 | 复杂件上写"全部去毛刺"就变成人工活 |
| 表面处理 | 按批计价 | 小批量支架无论多少件都要付起订量 |
| 紧公差 | 检验与报废成本 | ISO 2768-m 覆盖大多数支架;只对定位尺寸提公差 |
| 加强筋与折边 | 增加工序或工位 | 在能替代加厚时值得做 |