
金属冲压成本:模具费与单件价如何构成
冲压是把金属零件做出批量时最便宜的方式,也是做单件时最贵的方式之一。整个商务问题只在于你的数量落在工装盈亏平衡量的哪一侧——而答案是一道计算题,不是一句意见。
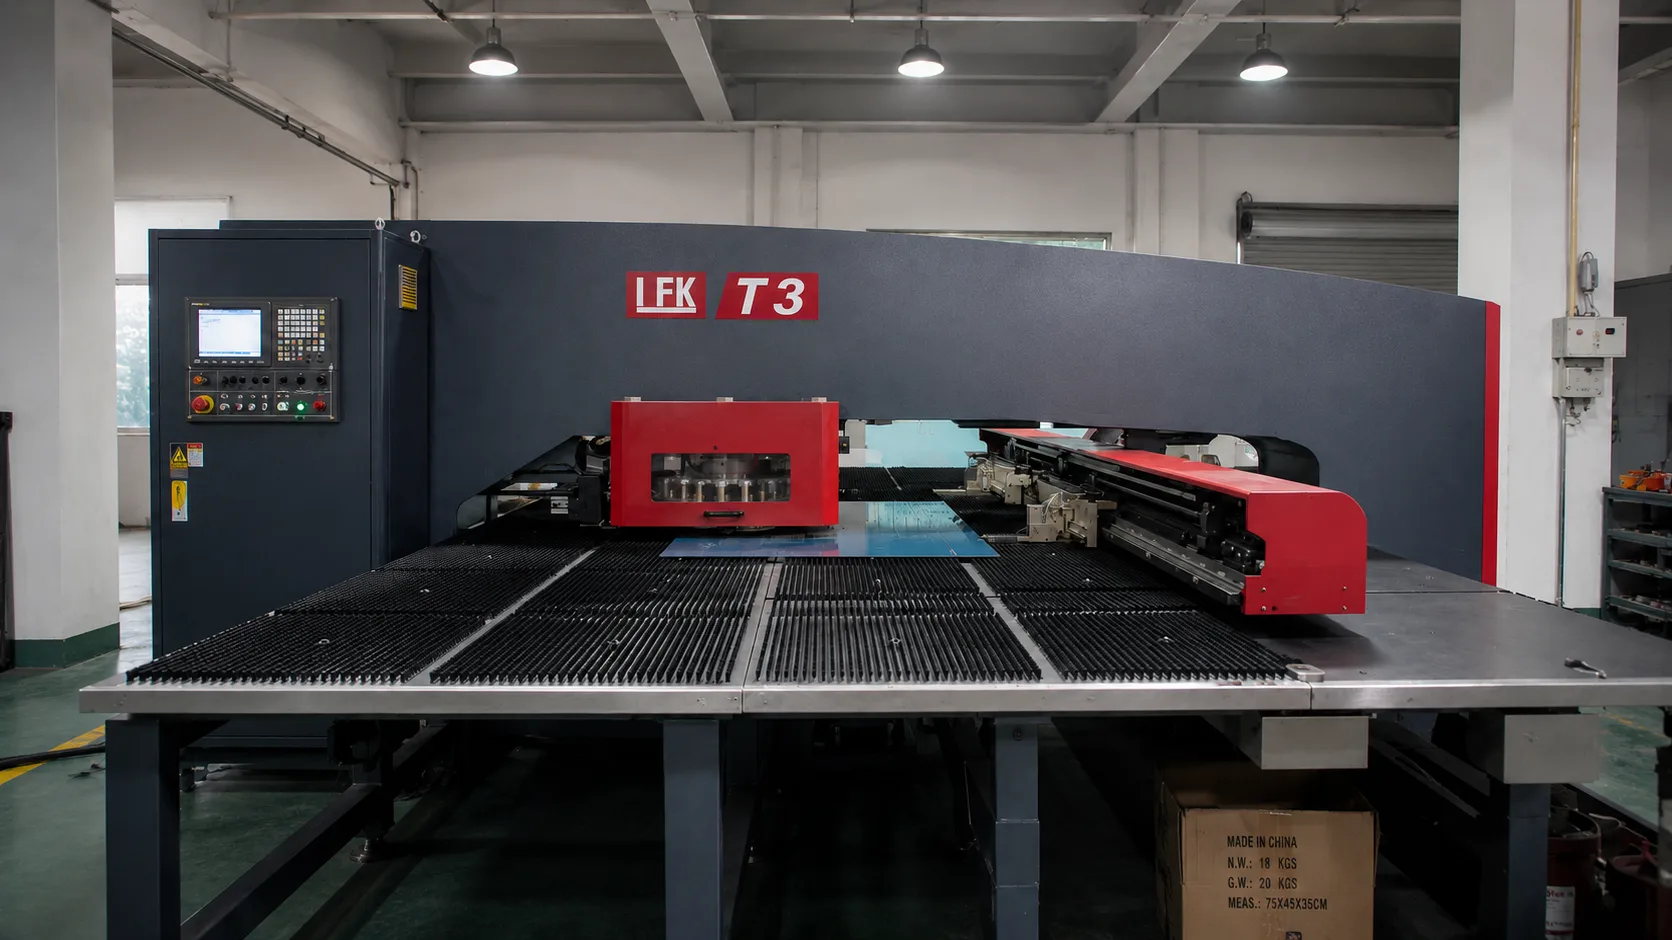
金属冲压成本由两块组成:制作模具的一次性工装费,以及随数量上升而下降的单件价。数量低于盈亏平衡量时,激光切割或折弯更便宜;高于它,冲压胜出,因为机床的循环时间不再随特征数量增加。
两部分价格
每一个冲压件背后都有一副模具。模具要设计、加工、装配、试模并维护,这笔费用是一次性的,只付一次。单件价格则反映材料、压机时间、可能有的二次工序和检验。
因为工装费是固定的,摊到每件的工装成本随数量上升而下降,而单件成本下降得慢一些(由材料和循环时间决定)。把单件总成本对数量作图,曲线先是陡降,然后变平——它与折弯或激光路线的交点,就是你的盈亏平衡点。
什么在推高模具费
| 影响因子 | 为什么重要 |
|---|---|
| 零件尺寸与压机吨位 | 零件越大,需要越大的压机、越大的模架,每个工位也要更多材料 |
| 工位数 | 每一道成形或冲孔工序都需要一个独立工位;工位越多,模具越大 |
| 公差与切断面质量 | 公差越紧,需要越多工位、更好的导向,以及更多试模时间 |
| 材料与板厚 | 材料越硬、板越厚,磨损越快,需要更好的模具钢材 |
| 特征复杂度 | 深拉伸、倒扣和细小特征都会增加设计与试模的工作量 |
工装成本的影响因子
级进模、复合模、传递模还是精冲
模具类型由几何形状和数量决定。级进模把各道工序分布在多个工位上,每一次冲程出一个成品件,适合由卷料送进的中小型零件大批量生产。复合模在一次冲程里同时完成落料和冲孔,适合需要精度、批量适中的平件。传递模处理无法以条料送进的大零件。精冲在一次冲程里得到光滑、平整的切断面和紧公差,免去二次机加工,但需要专用的压机。
选错在两个方向上都很贵:给一个没有量的零件上级进模,是浪费工装费;给一个百万件级的零件族用复合模,则是年复一年地在每一次冲程上浪费循环时间。
二次工序要算进成本模型
冲压件离开压机时很少就算成品。去毛刺、滚光、攻牙、压入嵌件、电镀、喷涂、组装和包装都会增加成本,其中好几项是批次作业,各有自己的最小批量。一个需要单独开电镀批的零件,无论冲得多快,都不是便宜的零件。
检验也一样。大批量零件通常靠抽检和量具控制,但首件要在模具上做出来,任何客户特定的报告都要计入价格。在模具开切之前就把检验方案谈定,可以避免后来那场尴尬的对话。
什么时候我们不建议冲压
- 年用量低于相对激光切割和折弯的盈亏平衡量——这副模具永远收不回成本。
- 设计还没冻结——模具开切之后每一次工程变更,都是一次改模。
- 零件几何形状随每一份客户配置而变——除非共同特征能由一副公用模具承担,差异部分交给一道二次工序。
- 超大零件、极小批量——此时传递模不经济,用平板料成形就够。
常见问题
冲压模具是怎么报价的?
依据条料排样、工位数、零件尺寸和公差。一份扎实的报价包含设计、模具钢材、制造、试模和首件。我们把工装费和单件价分列,让你看清自己付的是什么、拥有的是什么。
模具归谁所有?
这要在开工之前以合同约定,我们建议写清楚。由客户付费的模具,其所有权、存放和移交条款都应落到纸面,还要写明这副模具在两次保养之间预计能产出多少件。
怎么知道盈亏平衡量是多少?
它是工装费除以单件相对替代工艺省下的金额。把图纸和年用量给我们,我们会把模具计入和摊销两种情况,分别跟激光切割加折弯做对比。
级进模和复合模有什么区别?
级进模每次冲程在每个工位上完成一道工序,每一冲程出一个成品件,适合有量的场合。复合模在一次冲程里同时完成落料和冲孔,适合批量较低、又需要精度的平件。
冲压模具以后还能改吗?
通常能改到一定程度——加一个工位、改一处成形、调整一处切边,往往都能做。没法便宜地改的是条料排样,因为它已经固化在模具和送料里。在设计阶段就把排样锁定,才是保护整个项目的东西。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。