
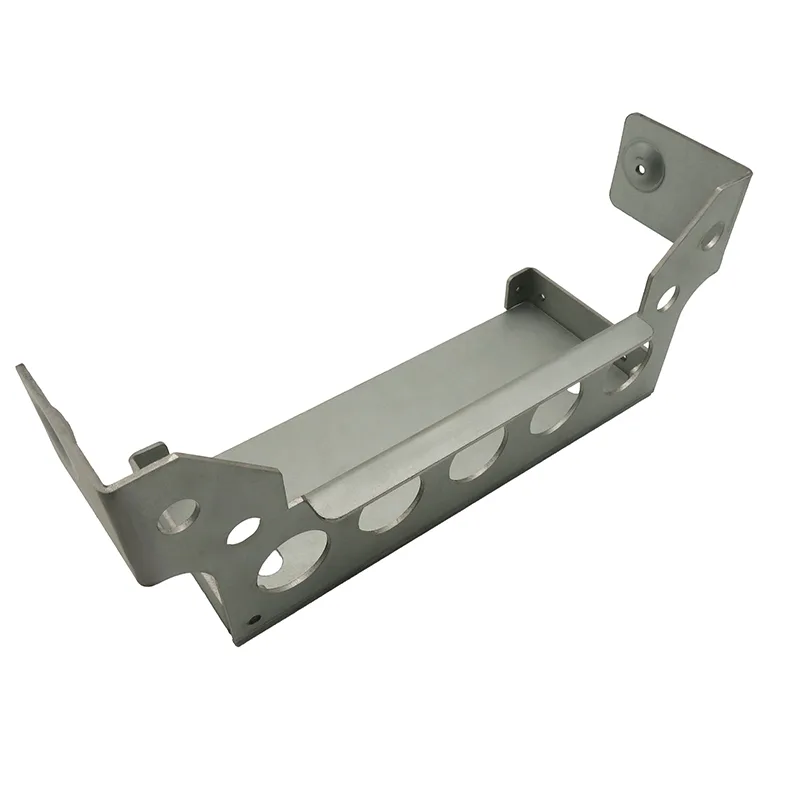
零件规格
| 项目 | 说明 |
|---|---|
| 用途 | 车辆子总成内的结构件安装支架 |
| 材料 | 高强度低合金钢带料,2.0mm |
| 试制路线 | 光纤激光切割、CNC 折弯、手工去毛刺 |
| 量产路线 | 级进模,6 个工位,160t 压力机 |
| 模内工序 | 下料、冲孔、成形、整形、切边、分离 |
| 二次加工 | 滚筒去毛刺,随后锌镍镀层 |
| 公差 | 两个定位孔 ±0.15mm;其余按一般公差 |
工艺为什么换
试制路线能做、零件也合格——这从来不是问题。问题是每个支架都背着一个完整程序、一次装机和一次手工去毛刺,到了产量级别,这些固定成本就主导了价格。一个只有两处成形、五个冲孔的零件,模具能回本:每一冲次直接出一个成品,工序之间零搬运。
拍板的计算很直接:模具费除以相对激光路线的单件节省额。这个零件的单件节省够大,回本期稳稳落在项目寿命之内。
条料排样:不可回头的一组决定
条料排样在模具钢开料之前就签字锁定,因为它在任何环节都无法事后修改。以下决定在那一刻全部敲定。
- 料宽和步距——两者一起决定每个零件消耗多少带料,与零件面积无关。
- 搭边策略:零件到分离工位之前怎样留在条料上,每处成形的材料从哪里来。
- 导正孔的位置和大小,让条料从第一工位起就有定位,误差不沿工位累积。
- 弯曲让位槽和切边圆角,两者都影响模具全寿命的磨损。
- 毛刺方向——由凸凹模间隙决定,也就是零件朝哪个面剪切。
- 高强材料上,成形工位的负担比软钢重:条料要带零件多走几个工位才能分离,单工位吨位也更高。这是条料层面的决定,做错就是重开模具,不是调一调。
模具验证
首件直接在量产模上打出,不是软模,并对照图纸每一处标注尺寸的特征测量。五个孔位里两个、一个成形角度在试模时需要调整;其余轻松达标——这份报告就是干这个用的。
定位孔按整组测量,因为零件就是这么用的。硬度和镀层厚度在镀后样件上记录。条料排样、试模调整和最终尺寸全部进入随模具走的技术档案。
下次会怎么做
试制仍走激光路线,但按模具的展开图下料。试制件用的是按折弯计算的展开图,它接近但不等于条料产生的展开图。一开始就统一到同一张展开图上,首件就能省掉一次小规模的对尺寸。