
CNC 折弯成本由什么决定:折弯数与折边规则
折弯是平板毛坯变成零件的环节,也是那个在 CAD 里看着很利落的设计到了车间就变贵的地方。原因很简单:成本随成形工序的数量增长,而每一道折弯就是一道工序。
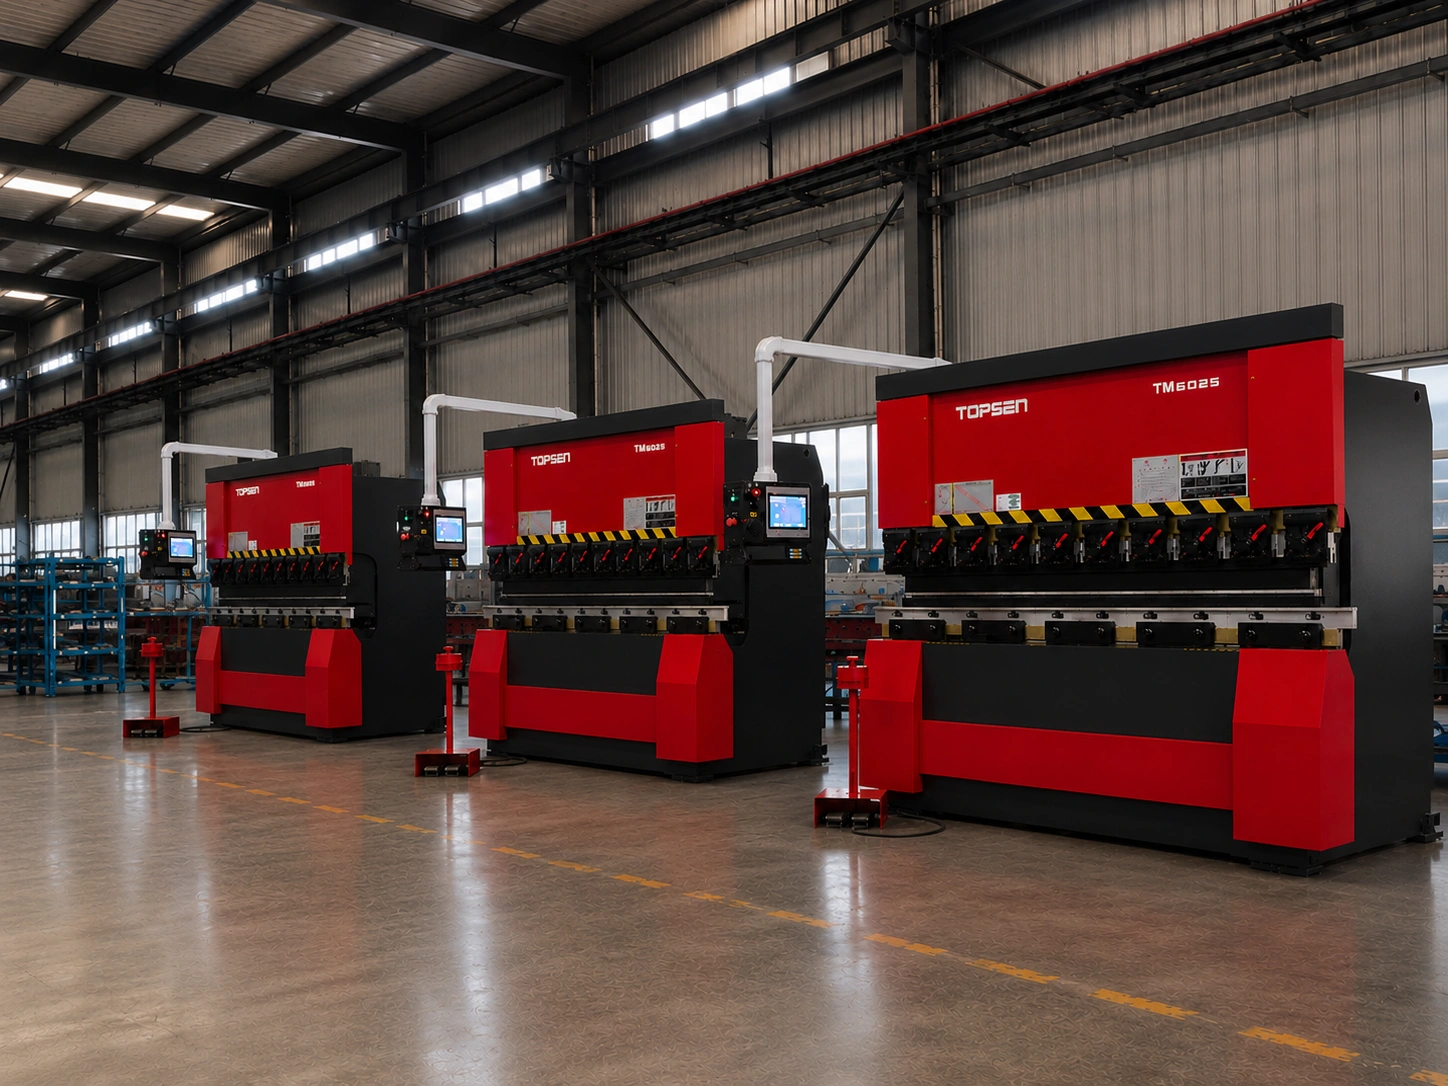
CNC 折弯成本主要由折弯数量、以及围绕每道折弯的搬运决定。每一道折弯都需要一次模具设定、一个后挡料位置、一次冲程和一次搬运;在折弯密集的零件上,占大头的是折弯机工时和换模,而不是材料。
成本随折弯数增长,而不是随零件尺寸增长
一块只有两道折弯的大尺寸平板是个便宜件。一个带八道折弯的小支架却很贵,尽管它更轻。折弯机工时被工序串吃掉——把毛坯靠上后挡料、冲程、搬运、翻转、再来一次——而每一道折弯都在往这个串里加东西。
压在单次折弯工时之上的还有设定:选模、装模、调程序和首件确认。设定按每套模具配置算一次固定成本,所以一个需要三套不同凸模/下模的零件,就要付三次设定的钱。
这道工艺能做到什么
我们的 CNC 折弯机在常规生产中把折弯角度控制在约 ±0.5°,最新的机器调试到的重复精度是 ±0.1°。碳钢可折到约 5 mm,不锈钢约 3 mm,铝约 5 mm,具体取决于内圆角和模具能支撑的折边长度。
真正的限制很少出在机器上。它在于折边是否长到能落在下模上,在于零件在定位时上一道折边会不会撞到模具,也在于这套模具能不能覆盖所需的折弯长度。
| 要素 | 由什么推动 | 设计抓手 |
|---|---|---|
| 每件折弯数 | 特征数量 | 在强度允许的地方,用焊接或铆接的加强筋替代折出来的折边 |
| 折弯长度 | 零件上最长的那道折弯 | 当模具一次覆盖不了那么长时,把超长折弯拆开 |
| 换模 | 同一零件上出现不同的半径、角度或折边长度 | 每个零件统一用一个内圆角 |
| 搬运 | 零件尺寸与重量、折弯顺序 | 安排好折弯顺序,让零件在持握时不发生干涉 |
| 设定 | 不同模具配置的数量 | 把相似的零件并批;别让折边长度落进「难做」那一档 |
| 公差 | 角度与特征位置的标注 | 除功能特征外,统一用 ISO 2768-m |
折弯机工时实际花在哪里
决定价格的折边规则
一个折弯件贵得出乎意料,最大的单一原因就是折边对这套模具来说太短。每个 V 型下模都需要一个最小折边长度,才能在冲程中托住零件——通常是板厚的若干倍,并与下模开口成正比。比这还短的折边在这套模具上折不出来,于是要么换模(一笔设定成本),要么把折边换个方向折,要么重新设计零件。
靠近折弯的孔也是同样的道理。比折弯外侧更近的孔,会随着材料被拉伸而缩口、变形,除非加一个让位——而让位是另一条轮廓、另一道工序、另一笔成本。
- 把折边留得足够长,长到模具能用;短折边是最典型的隐性成本。
- 整个零件用一个内圆角,而不是每道折弯换一个半径。
- 孔离折弯线的距离至少留到 2.5 × 板厚加内圆角,否则就加一个让位槽。
- 避免折弯顺序让零件根本没法持握;要模拟顺序,不要只模拟结果。
- 折弯半径选在材料与状态对应的最小值及以上;半径不足的折弯会开裂。
折弯在哪里划算,在哪里不划算
在模具盈亏平衡量之上,对于一个不再变更的零件,大批量时冲压通常比折弯划算。在平衡量之下,折弯几乎总是更便宜,因为没有模具要摊销。而夹在中间的所有情况——几十件到几千件,或者任何还在改的零件——折弯是那条灵活的路,而且在任何数量下,为减少折弯花掉的设计功夫都能收回来。
常见问题
折弯是按道计价吗?
实际上是的。报价是按机器工时搭起来的,而机器工时跟着成形工序的数量、长度以及工序之间的搬运走。按每道折弯给一个费率,是估算时合理的简写,但在难做的零件上,占大头的是换模和搬运。
最小折边长度是多少?
它取决于 V 型下模的开口,而开口又取决于板厚。一个实用的经验是板厚的若干倍,但对具体零件最稳妥的答案是一次 DFM 检查,而不是查表——最终由实际用到的模具决定。
能让一个零件的每道折弯都用不同的半径吗?
技术上可以,商业上很贵。每一个不同的半径都可能需要一套不同的模具,也就是一次单独的设定。每个零件统一用一个半径,往往能省掉一次设定,而功能不受影响。
孔可以离折弯多近?
在折弯外侧,孔离折弯线至少留到 2.5 × 板厚加内圆角。比这更近,孔就会因为周围材料被拉伸而变形。当孔位由功能定死时,加一个让位。
折弯角度公差收得更紧会更贵吗?
如果工艺做不到,它会更费检验工时,也会产生更多报废。现代 CNC 折弯机的重复精度能到 ±0.1°,所以标 ±0.5° 是很宽松的。要求得比工艺还能重复的更紧,买到的不是精度,而是检验。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。