
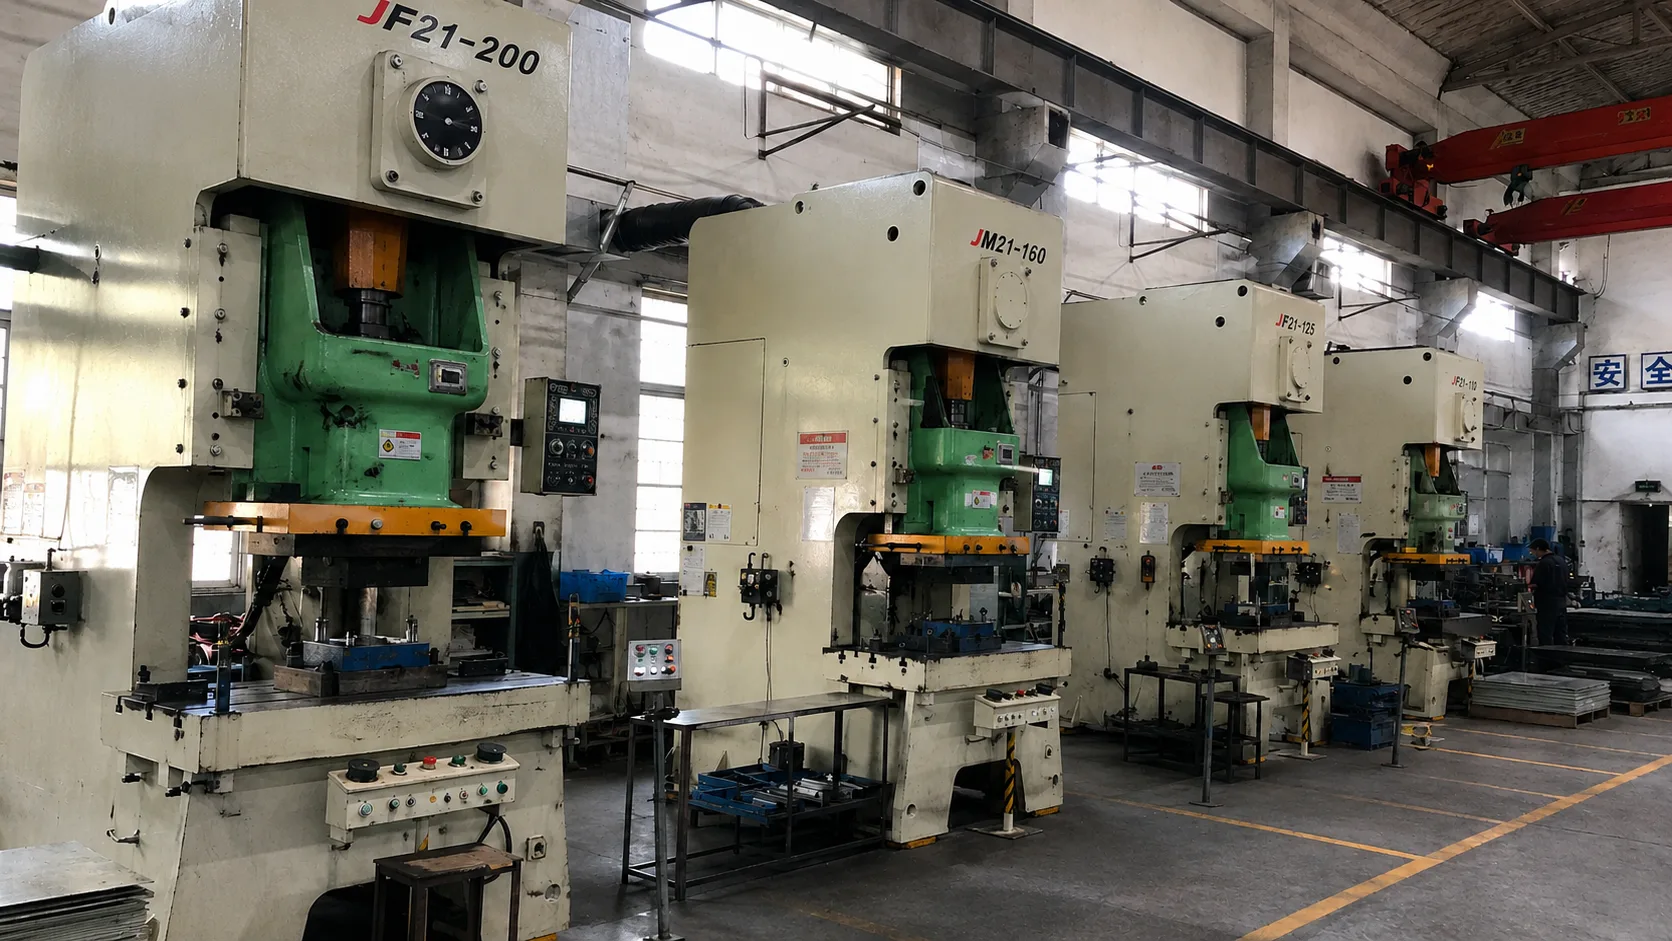
什么时候适合在中国做冲压
- 针对这个具体零件,年用量高于相对激光切割和折弯的盈亏平衡量。
- 设计已经冻结,或者变更仅限于能在后续工位上追加的特征。
- 零件尺寸属中小型,适合卷料送进;或者大到足以支撑一副传递模。
- 项目会持续跑好几年,模具费能在长寿命里摊销。
- 你要的不只是零件,还有工装——自营模具车间能在这副模具的整个寿命里保养和修改它。
工装:钢料开切之前先谈定
工装费是一次性的,金额也不小,所以值得用一份书面约定讲清五件事:造的是什么、它能产出什么、归谁所有、怎么存放、接受什么保养。在模具下单之前提出这些问题,是常规动作;事后再提,就变成一场谈判。
一份报价应把设计、模具钢材、制造、试模和首件分项列出。如果供应商不肯把工装费和单件价分开,你就没法评估这笔交易——也没法评估这副模具。
| 问题 | 为什么重要 |
|---|---|
| 归属 | 决定关系终止或供应商易主时会发生什么 |
| 存放与地点 | 一副放在地球另一端的模具,不是你能用得上的资产 |
| 保养间隔与范围 | 一副模具在两次保养之间有它的产出寿命 |
| 修改权 | 谁可以改动模具,以及由客户发起的变更由谁掏钱 |
| 可更换件与备用工位 | 决定一副模具能在岗位上服役多久 |
| 移交条款 | 把模具搬去别处的费用与条件 |
条料排样是不可逆的决定
条料排样定死了工位顺序、步距、料宽、托住零件的搭边,以及导正销的布置。模具一旦开切,这些都不能再经济地改,因为它们已经做进了模座、送料机构和压机里。
这让条料排样签核成为整个冲压项目里最有价值的一道工程检查点。签核意味着确认材料利用率、每一个特征都按正确顺序成形、零件在需要连着的时刻仍然连着,以及废料能排出去。它值得一次认真的评审,而不是走个形式。
验证工艺:在模具上做 FAI
首件是在生产模具上跑出来的,不是用软模或样件做的,并且对照图纸上每一个有尺寸要求的特征逐项测量。报告会告诉你哪些特征余量充裕、哪些贴着极限,这样工艺可以在量产之前调整——而不是之后。
我们通常出具的一整套资料包括:对照气泡图标注图纸的尺寸报告、材质证明、相关时的表面处理或涂层记录,以及任何作为让步接收提出并与客户确认过的偏差。对于受监管的项目,格式由客户指定;要求的纪律是一样的。
模具投产之后的运行成本
单件成本由材料利用率、压机循环时间、二次工序和检验决定。材料利用率被条料锁死,所以在排样阶段就定了。循环时间由压机和工位数决定。你还能控制的变量,是数量排产、二次工序的批次安排和检验方案。
模具保养是一项容易被忽略的运行成本。把保养间隔做进商务模型里,而不是把一次模具保养当成计划外的突发事件,才能让一个生产项目在多年里保持可预测。