
钣金冲压件设计:条料排样、最小冲孔与二次加工
冲压的一切,都在压力机开动之前就定好了。这让冲压件设计成为钣金设计中一个单独的工种:排样本身就是设计,图纸只是对从条料末端出来那个零件的描述。
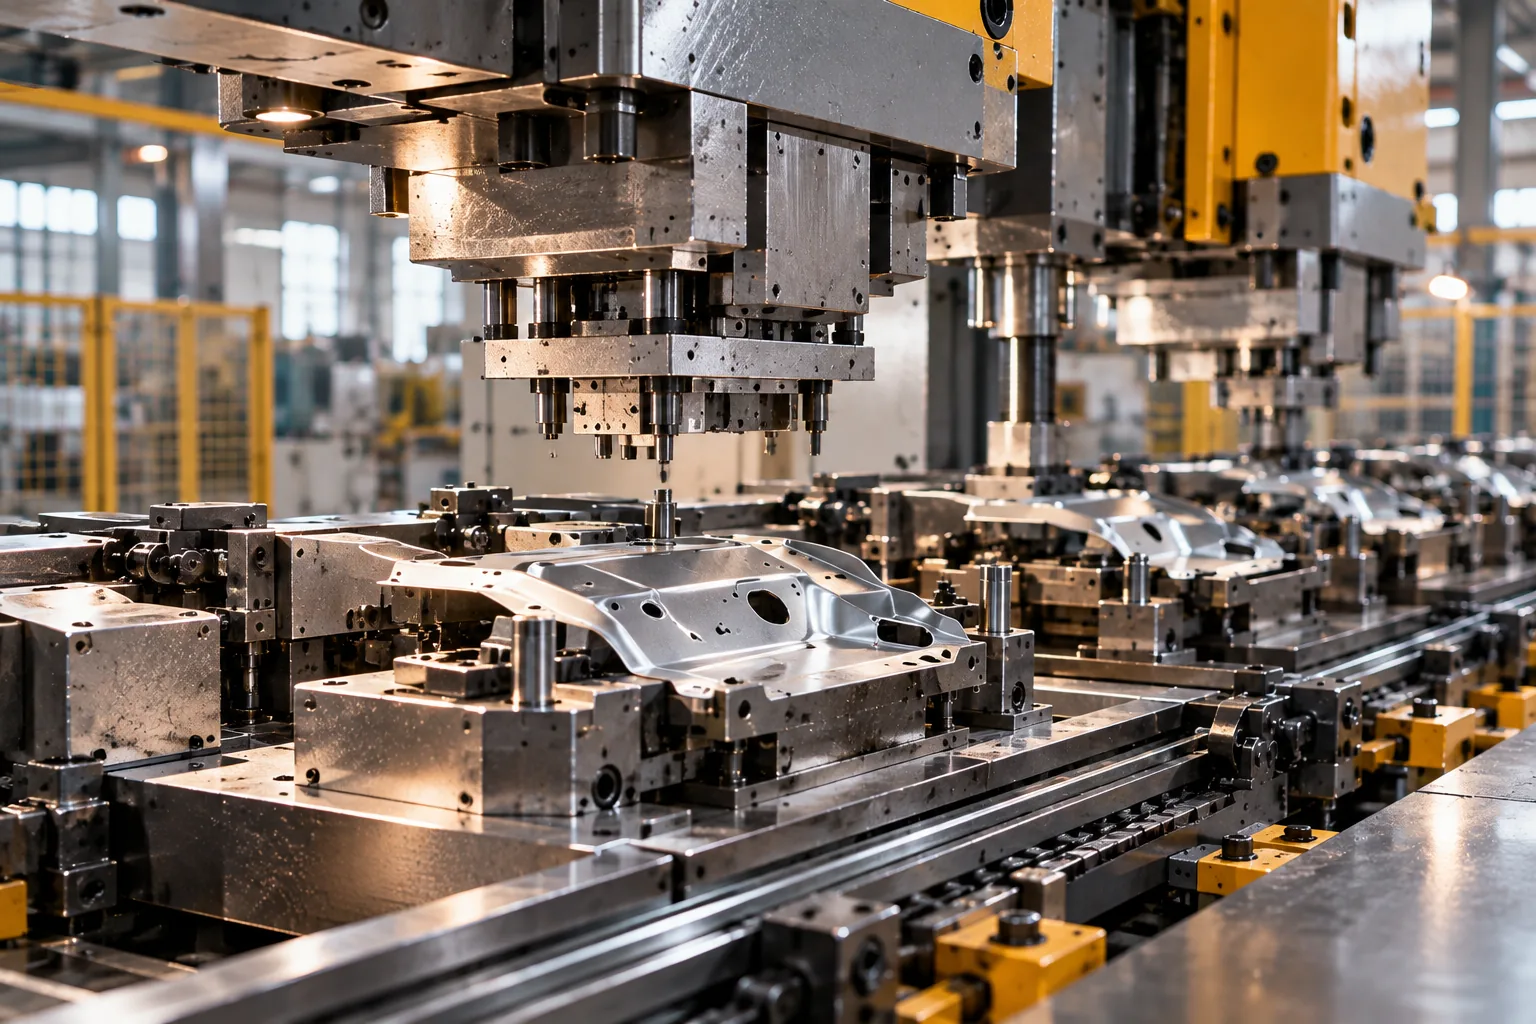
冲压件设计,本质就是条料排样。料宽与步距、搭边与导正策略、最小冲孔尺寸、折弯让位,这些在模具开料那一刻就全部定死了,所以必须在图纸上就是对的。后期再加一个特征,代价就是修模。
条料排样就是设计
级进模以固定的料宽和固定的步距消耗卷料。零件必须靠材料的搭边在工位之间被带着走,靠导正孔定位——导正孔在成形工位之前就已咬入——直到最后的切边工位才与条料分离。这里面每一项都是几何决定,同时也是一笔材料成本。
料宽和步距一起决定了每个零件消耗多少材料,与零件本身的面积无关。一个在料宽方向上浪费 20 mm 的排样,会在模具整个寿命期内、每一次冲压都浪费这 20 mm,所以条料排样评审是冲压项目里价值最高的一个工程检查点。
由此得出的设计规则
| 特征 | 规则 | 原因 |
|---|---|---|
| 最小冲孔尺寸 | 一般至少约 0.8 × 板厚,且不低于模具的能力下限 | 没有导向结构的细弱冲头会断或弯 |
| 孔到边的距离 | 至少 1 × 板厚,靠近折弯处要更大 | 小于这个值,冲头会撕裂材料,或边缘变形 |
| 折弯让位 | 在折弯线端部开口或开槽 | 没有它,材料被拉入折弯时会撕裂 |
| 切边圆角 | 不小于材料板厚 | 尖角会磨损模具,缩短模具寿命 |
| 毛刺方向 | 定下来并写进图纸 | 毛刺在凹模一侧;它影响配合和搬运安全 |
| 靠近切边线的成形特征 | 与切边工位保持距离 | 成形之后再切边会扰动成形形状 |
| 可以缓一缓的特征 | 排到更靠后的工位 | 给一个工位加特征,比返工改动前面的工位便宜 |
冲压件的设计规则
冲压件在哪些地方仍需要二次加工
不是所有工序都该放进模具里。攻丝、沉孔、压入嵌件和任何需要第三轴的工序,通常都算二次加工,因为在相应的量级下,把它们做进模具远比事后单独做更贵。哪些特征进模具、哪些留到后面,是一道成本题,不是一道纯粹题。
滚抛去毛刺是另一种常见的后续工序。冲压出来的边是剪切断面,它的状态取决于凸凹模间隙:间隙太大,断面粗糙、毛刺很重;间隙太小,模具磨损加快。凡是有功能要求的边——滑动配合、密封面、螺纹——它的边状态就必须写在图纸上。
冲压件询价时需要提供的资料
- 零件图纸,加上年用量和预期的项目周期——这两个数字直接决定开不开模。
- 毛刺那一面是否有影响,以及它在装配中应该朝向哪一面。
- 有功能要求的那个边的边状态,而不是一句笼统的「全部去毛刺」。
- 任何必须由模具成形、而不能放到二次加工的特征。
- 检验要求:首件检验是常规,持续的尺寸报告另行计价。
常见问题
你们最小能冲出多大的孔?
这取决于材料和板厚。实际的下限通常在 0.8 × 板厚左右,低于这个值冲头就变得细弱。再小,孔的路线是改钻孔,或者改设计——把一根细弱冲头放进量产模具,是一个你会一直在付钱的维护问题。
冲压件需要折弯让位吗?
凡是折弯一直延到材料边缘的地方,都需要。没有开口或槽,材料被拉入折弯时会撕裂。让位作为展开料的一部分,在设计阶段加进去很便宜;事后再加到模具上就很贵。
零件什么时候该从激光切割转到冲压?
在单件节省额能收回模具费的那个量上。这是一道计算,不是经验门槛——孔多、成形特征多的零件,单件节省额远高于一块平板,所以回本也早得多。把图纸和年用量发来,我们算给你看。
模具做好之后还能加特征吗?
很多时候可以——加一个工位、调一处成形、改一处切边。一般不经济的是会挪动条料排样的改动,因为它们做进了模座和送料机构里。这就是开模之前排样要走正式批准的原因。
冲压件的边状态怎么控制?
靠凸凹模间隙。它在开模时确定,并在模具寿命期内维护。凡是有功能要求的边——密封面、螺纹、滑动配合——要写明成品边的要求,而不是默认一个剪切断面就够用。
把图纸发过来,拿到靠得住的答复
工程师会审核模型的可制造性,并返回一份带 DFM 意见的报价 —— 指出哪些地方会改变价格。