
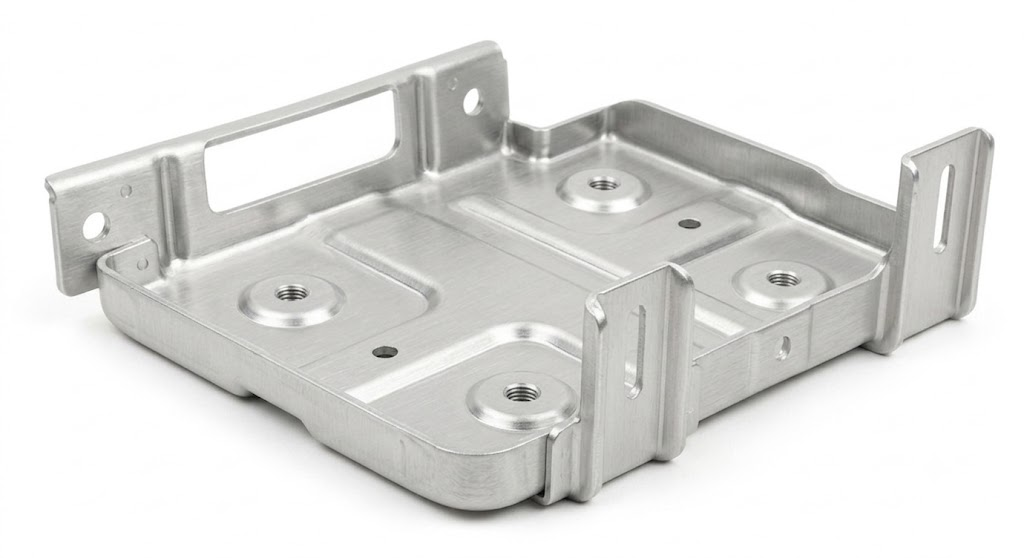
为什么通常选冲压
在汽车批量下,单件成本主要由节拍和上下料决定。连续模每冲一次出一件成品,去毛刺可以转到批量滚抛,单件的工时几乎趋近于零。激光切割和折弯用于打样与小批量爬坡,设计冻结之后零件就转到模具上。
真正会出问题的是给一个还没定稿的设计开模。排样没法经济地返工——工位顺序、步距和料宽都做进了模架和送料机构——所以冲压件后期改动,要么修模,要么重开一套模。
这个行业反复出现的材料与特征问题
| 要点 | 在这个行业为什么关键 |
|---|---|
| 高强钢与 HSLA 钢 | 成形工位每次冲压的负荷更大,排样必须让零件在模具里走更长的路径 |
| 毛刺方向 | 由凸凹模间隙决定,必须背向配合面和手握面 |
| 折弯让位 | 折弯一直延到板边时必须留,撕裂是索赔问题,不是报废问题 |
| 最小冲孔尺寸 | 在运行数百万次的模具里用细弱冲头,是长期的维护成本 |
| 镀层与电镀 | 锌镍等镀层会改变螺纹与配合,留量必须在图纸上定 |
| 回弹 | 强度越高回弹越大,成形工位要按材料设计,而不是按名义角度 |
文档:我们提供什么,没有什么资质
汽车客户通常会要:对着带气泡编号图纸的首件尺寸报告、材料证明、注明抽样方案的检验计划,以及覆盖模具与试模调整的模具记录。这些我们按常规提供。
我们没有的是 IATF 16949,也不会声称有。如果项目要求认证过的质量管理体系,那条要求必须由持证的供应商来满足;我们宁愿在询价阶段就说明,而不是开了模才发现。如果要求是「有据可查、可重复的检验流程加可追溯性」,那正是我们已经在做的。
- 把年用量和预期的项目周期一起给我们,这两个数字直接决定开不开模。
- 开模之前把设计冻结;排样是唯一不可逆的部分。
- 凡是有功能要求的边面状态都要写明:螺纹、密封面、滑动配合。
- 在询价阶段就告诉我们,你们质量部门要哪一套文档。