整體概述
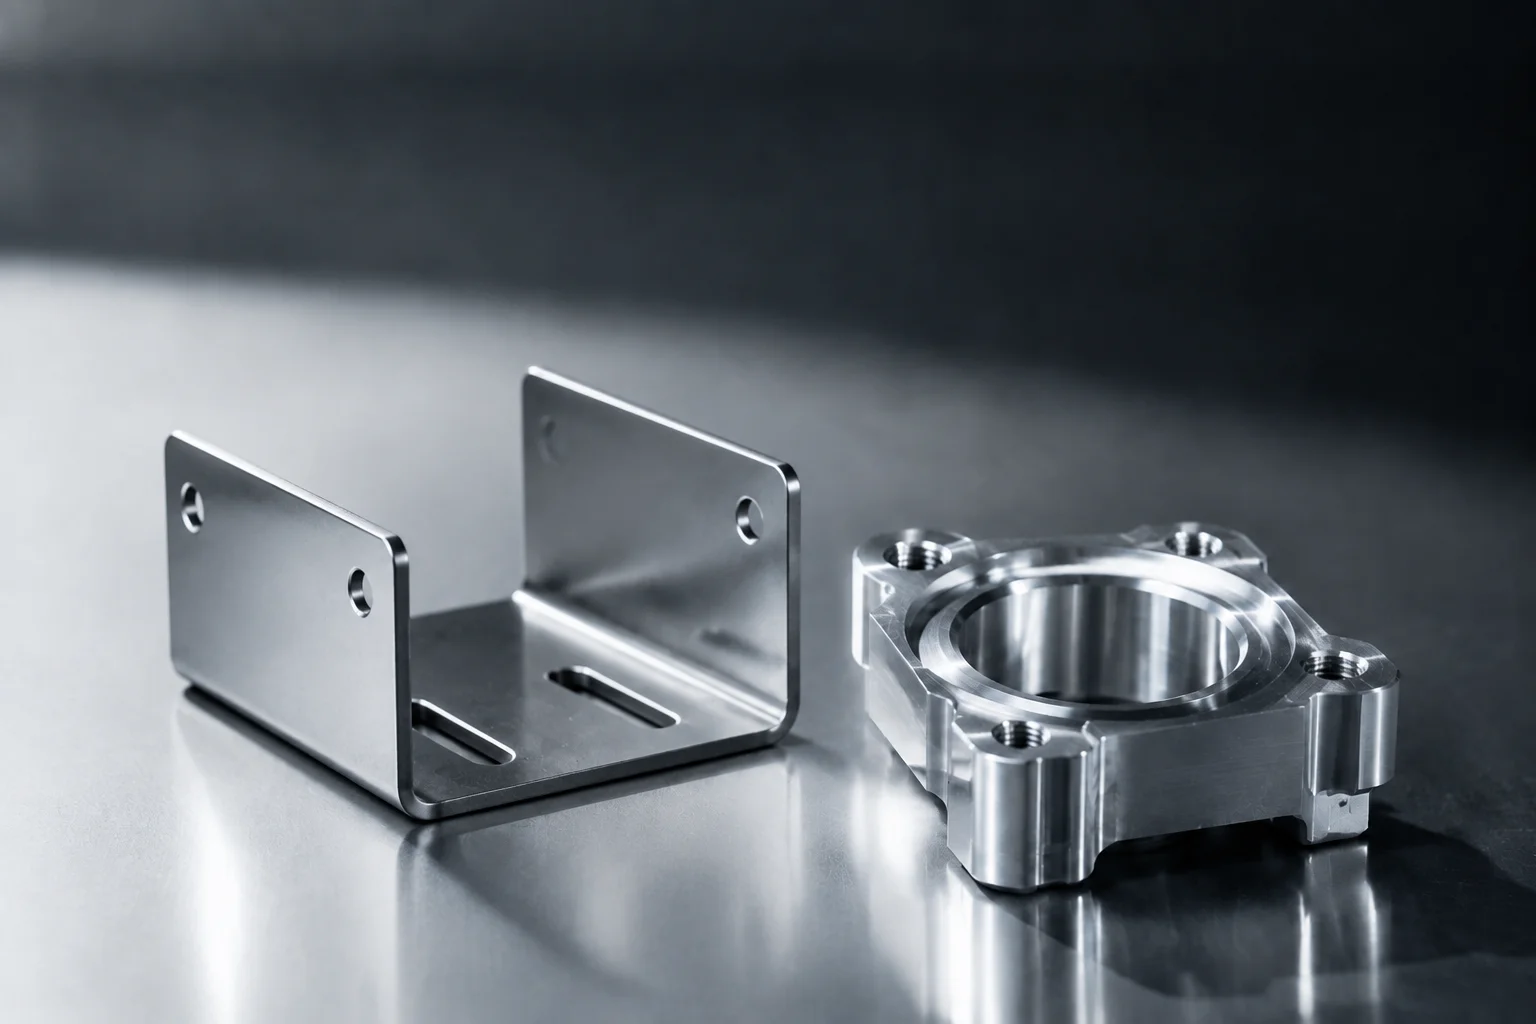
每一個定製金屬零件都始自同一個問題:究竟該採用哪種加工工藝?對於由板材或中厚板製成的零件,兩條主流路徑分別是鈑金加工(激光切割、沖壓、折彎、焊接)與 CNC 加工(銑削、車削以及多軸減材製造)。兩者在部分幾何形狀上存在重疊,但在成本結構、材料利用率和設計約束方面卻差異顯著。一旦選錯工藝,單件成本可能被推高 3–5 倍,項目週期也可能被迫延長數週——在從原型階段邁向批量生產時,這一點尤為明顯。本指南將從成本、公差、材料選項、交期以及設計複雜度五個維度對兩種工藝進行系統對比,幫助您在報價階段就做出正確的判斷。
兩種工藝的工作原理
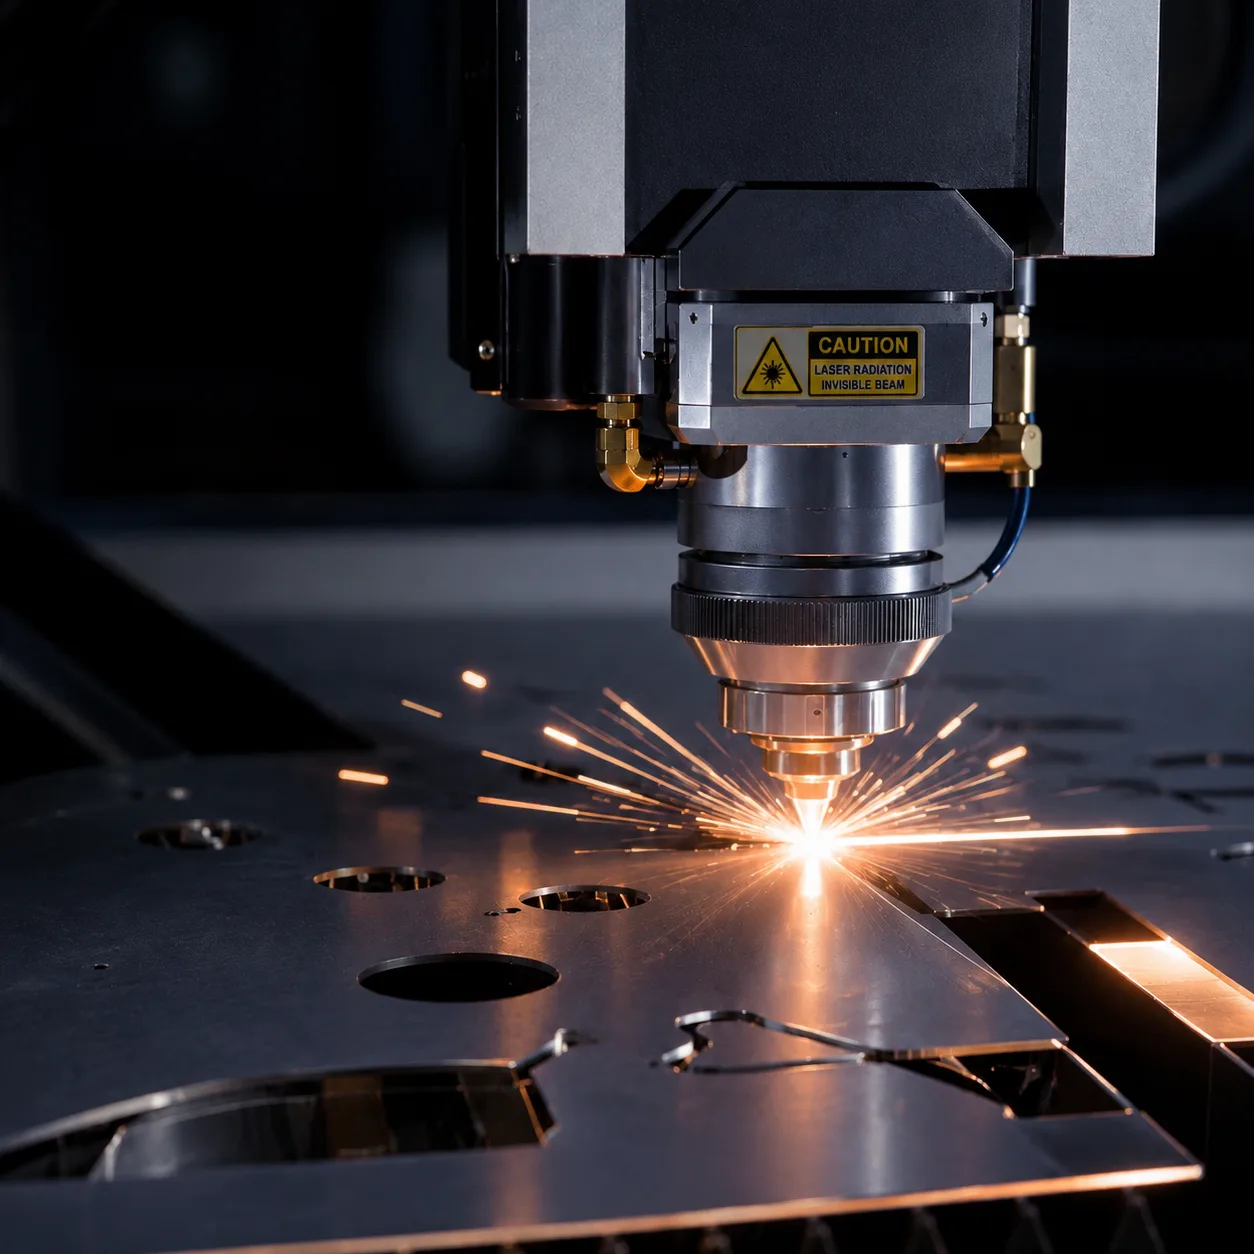
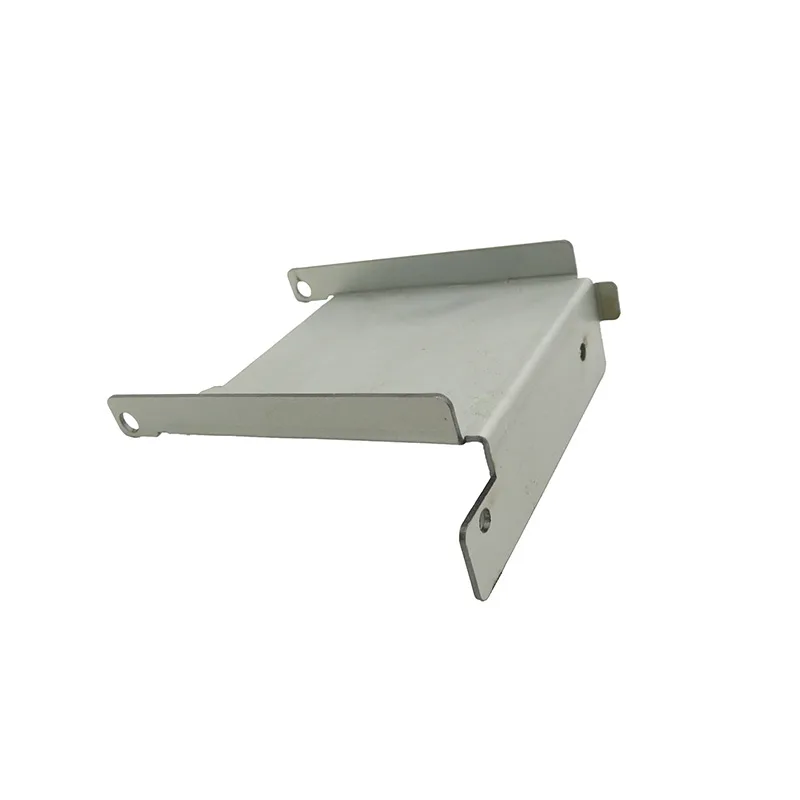
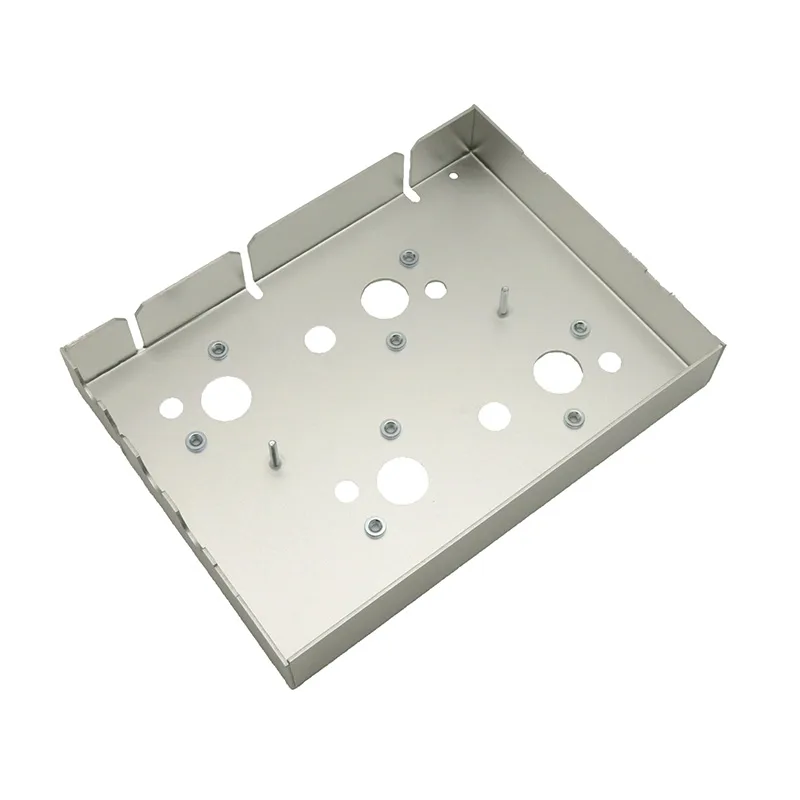
鈑金加工以平板原材料(薄板或中厚板)為起點,透過一系列二維下料、成型和連接工序,將其逐步轉變為三維零件。光纖激光切割機或數控轉塔沖床先在完成排樣的板材上切出平面輪廓,折彎機再把平面展開料彎折成所需的三維形狀,最後透過焊接或緊固件來完成整體裝配。它的關鍵特徵在於:材料利用率很高(經過優化排樣後通常可達 70–85%),並且天生適合製造中空、輕量化的結構體,例如機箱外殼、安裝支架、面板以及機架底盤等典型產品。
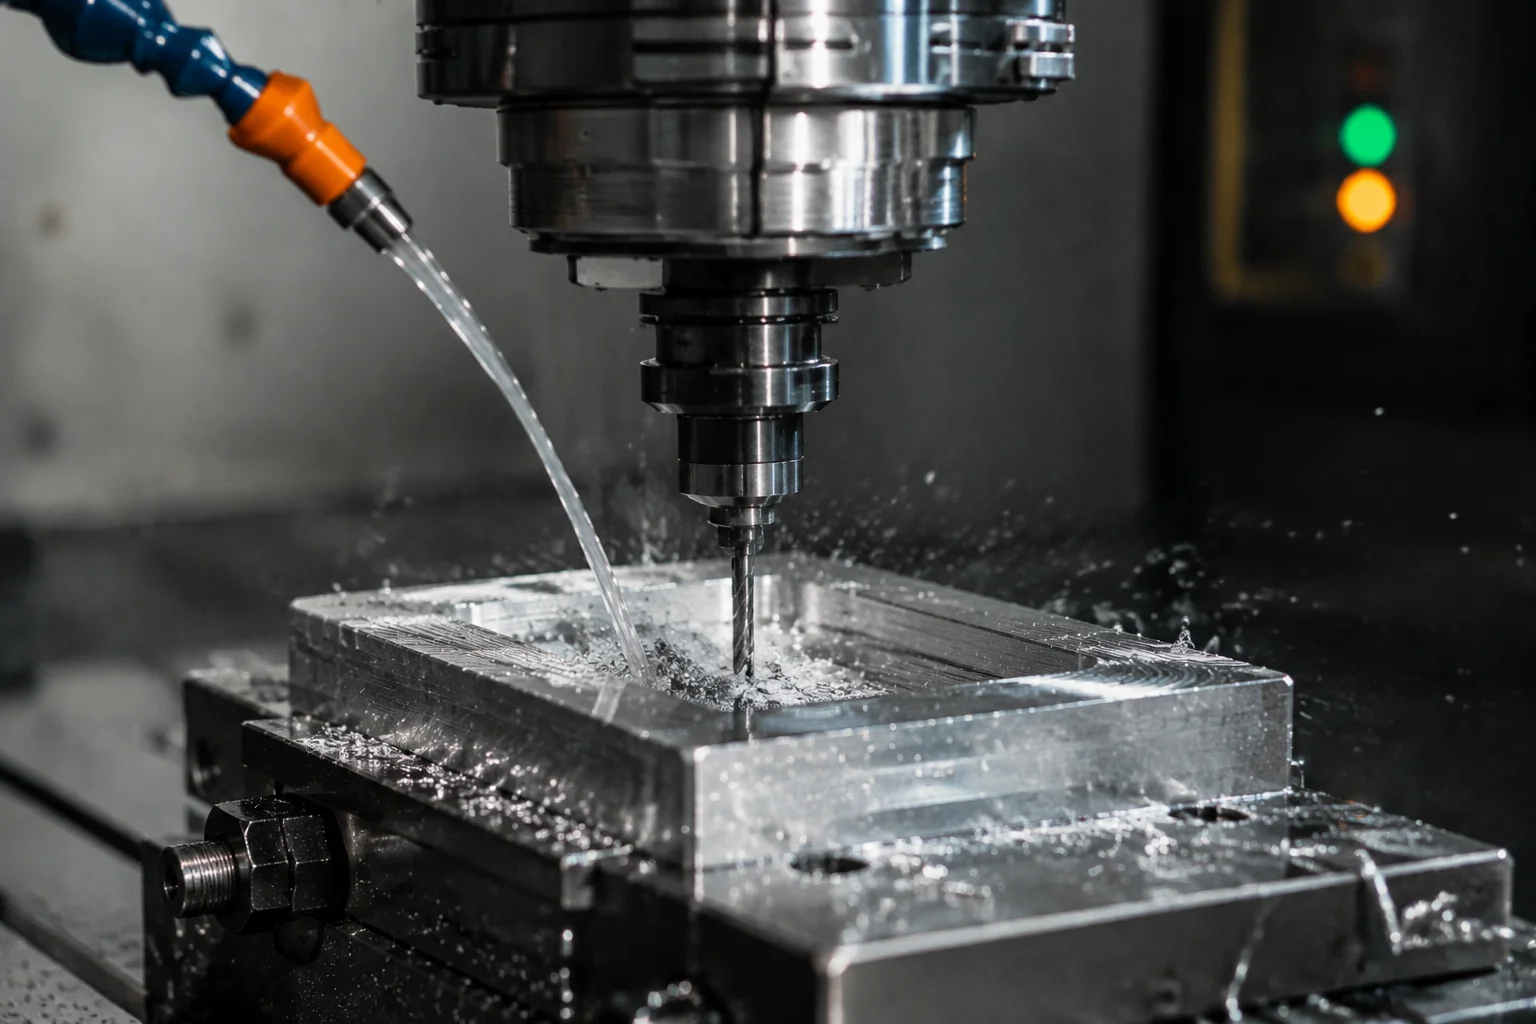
CNC 加工則以實心原材料(棒料、坯料或塊料)為起點,透過旋轉切削刀具一點點去除多餘材料,最終獲得所需的幾何形狀。三軸銑床適合處理稜柱類零件,車床負責迴轉體零件,五軸機床則可從容應對複雜的自由曲面形狀。對於結構複雜的零件而言,材料利用率往往只有 10–40%,其餘部分全部變成切屑被浪費掉。CNC 加工的真正優勢在於能夠實現極高的公差精度、複雜的三維曲面,以及那些無法由板材直接成型的特徵結構(例如深腔槽、側向倒扣以及內螺紋等)。
按不同批量對比加工成本
這兩種工藝的成本結構隨批量變化而呈現出截然不同的走向。鈑金加工的啟動成本較低(激光切割件不需要模具,衝裁件的模具投入也較為有限),但單件成本處於中等水平。CNC 加工雖然沒有模具成本,卻因為機床工時、刀具損耗和材料浪費而導致單件成本偏高。兩者的成本交叉點取決於零件的複雜程度——簡單的平板加折彎件幾乎在任何批量下都更適合鈑金;而複雜的稜柱類零件即使在批量較低時,也可能更適合採用切削加工。
| 採購數量 | 鈑金加工報價(典型支架) | CNC 加工報價(典型支架) | 備註說明 |
|---|---|---|---|
| 1 件 | $30–$80 | $50–$150 | 鈑金在簡單幾何形狀上佔優;CNC 加工在複雜零件上更具競爭力 |
| 100 件 | 每件 $8–$20 | 每件 $35–$80 | 鈑金方案便宜 3–5 倍;且無需攤銷任何模具成本 |
| 1,000 件 | 每件 $4–$12 | 每件 $25–$60 | 鈑金的成本優勢進一步擴大;可考慮投入沖壓模具以進一步降本 |
| 10,000 件 | 每件 $2–$8 | 每件 $20–$50 | 鈑金方案佔據明顯優勢;採用級進模沖壓還能進一步降低單件成本 |
成本驅動因素:材料利用率
上述成本數據基於一款典型小型支架(50×80×20 mm,1.5 mm 冷軋鋼板,2 道折彎),取樣自歐美與亞洲多家混合供應商的報價。如果僅看中國源頭工廠的報價,鈑金支架的成本還可能比上述區間再低 30–50%,詳細的價格拆解請參閲我們的報價指南。鈑金零件在優化排樣後通常可實現 70–85% 的材料利用率;相比之下,CNC 加工往往會把初始坯料的 60–90% 變成切屑白白浪費掉。
公差能力與加工精度水平對比
CNC 加工能夠達到遠比任何鈑金工藝更緊密的公差。一台保養良好的 CNC 銑床在關鍵尺寸上通常可穩定控制在 ±0.025 mm;而鈑金激光切割在常規條件下為 ±0.1 mm,折彎工序還會根據材質、板厚和翻邊長度再疊加 ±0.25–0.5 mm 的偏差。不過,絕大多數鈑金類應用——機箱外殼、支架、面板——其實並不需要機加工級別的公差。過度標註公差要求,是工程師最容易犯的成本錯誤之一。
| 技術參數 | 鈑金加工的實際水平 | CNC 加工 |
|---|---|---|
| 下料切割後的尺寸公差範圍 | ±0.1 mm(激光),±0.05 mm(精密) | ±0.025 mm(常規),±0.01 mm(精密) |
| 折彎角度的加工精度 | ±0.5°(常規),±0.25°(精密) | 不適用——無需進行折彎 |
| 表面粗糙度(切割態) | Ra 3.2–6.3 µm(激光切割邊) | Ra 0.8–1.6 µm(銑削),Ra 0.4–0.8 µm(精加工) |
| 孔位與特徵位置精度 | ±0.1 mm | ±0.025 mm |
| 平面度(每 300 mm) | ±0.2–0.5 mm | ±0.025–0.05 mm |
| 可加工的最小特徵尺寸 | 0.5 mm(激光切縫寬度) | 0.3 mm(立銑刀刀徑) |
常用材料適用性對比分析
兩種工藝都能處理種類繁多的金屬材料,但各自都存在與材料相關的優勢和侷限。鈑金加工受限於市場上標準板厚規格的板材與中厚板庫存,而 CNC 加工則可以從任意形狀的實心原材料起步。此外,鈑金工藝在加工極硬材料(如工具鋼、鈦合金)時會遇到困難,因為其所需噸位往往超出折彎機的能力上限;而 CNC 加工只要配備合適的刀具並採用相應的切削參數,就能勝任這些材料。
| 材料牌號 | 鈑金加工工藝適配性 | CNC 加工適配性 | 備註說明 |
|---|---|---|---|
| 冷軋鋼(SPCC、A36) | 優秀——成本低廉,成型性能極佳 | 優秀——切削加工性能好 | 若工況無需考慮耐腐蝕性,兩種工藝通常都會優先選用它 |
| 304 不鏽鋼 | 良好——需要更大的折彎噸位 | 一般——易產生加工硬化,需要剛性良好的裝夾 | 外殼類產品優先選用鈑金工藝;而精密管件接頭則更適合機加工 |
| 鋁 5052-H32 | 優秀——成型性能極佳,且耐腐蝕性能好 | 優秀——切削加工性能好 | 輕量化外殼類零件優先選用鈑金工藝;而結構複雜的支架則更適合機加工 |
| 鋁 6061-T6 | 一般——成型性有限(最小折彎半徑 2T–4T) | 優秀——業界最常用的機加工鋁合金材料 | 結構受力件優先選用機加工;平板類或外形簡單的零件則選用鈑金 |
| 紫銅 C110 | 良好——需要高功率激光(4 kW 以上) | 一般——材料偏黏易粘刀,需要鋒利的刀具 | 導電母排類產品適合鈑金工藝;精密連接器則更適合機加工 |
| 鈦材(2 級/5 級) | 不適用——所需噸位極高且回彈量很大 | 一般——需要剛性裝夾並採用較低的切削線速度 | 這類材料幾乎全部採用機加工;只有結構簡單的航空支架類零件才會用到鈑金 |
兩種工藝的交期對比
交期在很大程度上取決於零件的複雜程度、訂單批量以及是否涉及工裝模具。對於原型件(1–10 件),鈑金加工通常交付得更快,因為無需任何模具準備——導入 DXF 文件後,激光直接切割、折彎機上折彎,零件即可發貨。CNC 加工在原型階段的響應同樣迅速,但每個零件佔用的機床工時要更長。進入批量生產階段後,簡單零件方面鈑金仍保持交期優勢;而對於複雜零件,CNC 加工憑藉一次裝夾即可替代多道鈑金工序的特點,同樣具備競爭力。
| 應用場景 | 鈑金加工的交期範圍 | CNC 加工的交期範圍 |
|---|---|---|
| 原型樣品(1–5 件) | 3–7 個工作日 | 5–10 個工作日 |
| 小批量(10–100 件) | 5–10 個工作日 | 7–15 個工作日 |
| 批量生產(1,000 件以上) | 10–20 個工作日 | 15–30 個工作日 |
| 涉及定製模具(沖壓模) | 15–30 天(含模具製造) | 不適用——無需任何模具 |
交期優勢所在:免模具投入
對於原型件和小批量的鈑金零件,客戶無需投入任何模具費用——激光加工程序可直接由您的 CAD 文件生成。這便省去了需要製造沖壓模具時通常會額外增加的 2–6 週工裝準備週期,避免了整個項目被拖長數週的風險。您只需上傳 STEP 或 DXF 文件,即可在 3–7 個工作日內收到首批樣件。
兩種工藝的設計複雜度限制
每一種工藝都存在固有的幾何約束,工程師應當在設計階段就加以瞭解,而不是等到報價之後才發現。鈑金零件必須具備可展開性——它們從平板料起步,再被彎折成三維形狀,這就把幾何形狀限制在能夠無干涉地展開為平面展開料的範圍內。相比之下,CNC 加工幾乎不存在幾何約束——只要切削刀具能夠觸及到的形狀,原則上都可以加工出來。
- 鈑金的限制:零件必須能夠展開成平面展開圖——不得出現內部倒扣結構,也不允許存在閉合腔體(除非藉助焊接實現)
- 鈑金的限制:最小折彎半徑為 0.5T–4T,具體數值取決於所用材料牌號以及板材的軋製紋向
- 鈑金的限制:靠近折彎線的孔會發生拉伸變形——孔的邊緣到折彎線之間應留出不小於 3T 的間距
- CNC 加工的限制:深腔結構(深度超過刀具直徑的 4 倍)需要使用細長且昂貴的刀具,並被迫降低進給速度
- CNC 加工的限制:薄壁結構(鋁件低於 0.8 mm、鋼件低於 1.0 mm)在切削過程中會產生振顫並出現讓刀變形
- CNC 加工的限制:內角始終帶有與刀具半徑一致的圓角——若要得到清角的內角,必須另行安排電火花加工
- 混合方案:許多裝配體會把鈑金外殼與 CNC 加工而成的安裝板或精密鑲件組合在一起,從而同時兼顧成本與精度兩方面的要求
如何判斷該選擇哪一種工藝
下面的決策框架把我們數千個項目的實戰經驗濃縮成一份切實可行的實用指南。在實際操作中,建議先從零件的幾何形狀和批量規模入手,再進一步評估其在功能方面的技術要求。在許多真實的裝配場景下,最優的解決方案往往是兩種工藝的有機組合——用鈑金來製作外殼或承載框架,用 CNC 加工來產出精密的配合面或高公差的關鍵特徵部位。
| 關鍵決策考量因素 | 優先選擇鈑金加工 | 優先選擇 CNC 加工 |
|---|---|---|
| 零件幾何形狀 | 中空、薄壁、可展開成平面的結構 | 實心體、稜柱類、帶複雜三維曲面的零件 |
| 產品的生產批量規模 | 10–100,000 件以上 | 1–500 件(批量偏大時對成本較為敏感) |
| 所需達到的公差要求 | ±0.1 mm 或更寬鬆 | ±0.05 mm 或更嚴格 |
| 零件壁厚要求 | 0.5–6.0 mm | 1.0 mm 以上(實際可行的下限) |
| 表面粗糙度要求 | 切割原面後加粉末噴塗(Ra 6.3 µm) | 銑削表面(Ra 0.8 µm)或更好 |
| 結構輕量化優化潛力 | 較高——採用中空結構,材料用量極少 | 中等——以實心坯料加工出減重腔 |
| 成本優先事項 | 批量條件下的單件成本控制 | 小批量階段無需投入模具 |
混合製造方案:兼顧兩種工藝的優勢
我們的許多客戶會採用鈑金來製作機箱外殼、支架和面板,然後再配上 CNC 加工的鑲件,用於保證精密的安裝配合面。一個典型例子是:鈑金材質的電子設備外殼,搭配一塊 CNC 加工的鋁合金散熱板。相比整體採用切削加工的版本,外殼部分的成本可降低 60–70%,而關鍵的導熱接觸面仍能穩定保持 ±0.05 mm 的平面度。
真實項目應用案例
不妨以一款機架式伺服器機箱為例。如果整體採用 CNC 加工,單台成本會達到 $300–$500,並且需要 8 小時以上的機床工時。而用鈑金加工製造同一款機箱——激光切出平面展開料、在折彎機上成型、接縫處點焊——批量條件下的成本僅為 $25–$60,5–10 天即可交付發貨。其功能要求(容納電路板、提供電磁干擾屏蔽、安裝在 19 英寸標準機架內)完全可以由鈑金方案滿足,而成本只是前者的很小一部分。
再來看一款醫療設備上要求四個定位銷孔必須控制在 ±0.025 mm 以內的精密安裝支架。鈑金工藝無法達到這一公差——那些孔在折彎之後還必須安排鉸孔或座標鏜等二次加工,既增加成本又增加工序環節。而採用 6061-T6 鋁合金進行 CNC 加工的支架,則能夠穩定地達到這一公差要求;在 50–200 件的批量範圍內,其單件成本($15–$40)由功能性要求所決定,是完全合理的。這裡的經驗教訓是:讓功能需求——而不是習慣——來驅動工藝路線的選擇。
常見問題
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。