有什麼變化
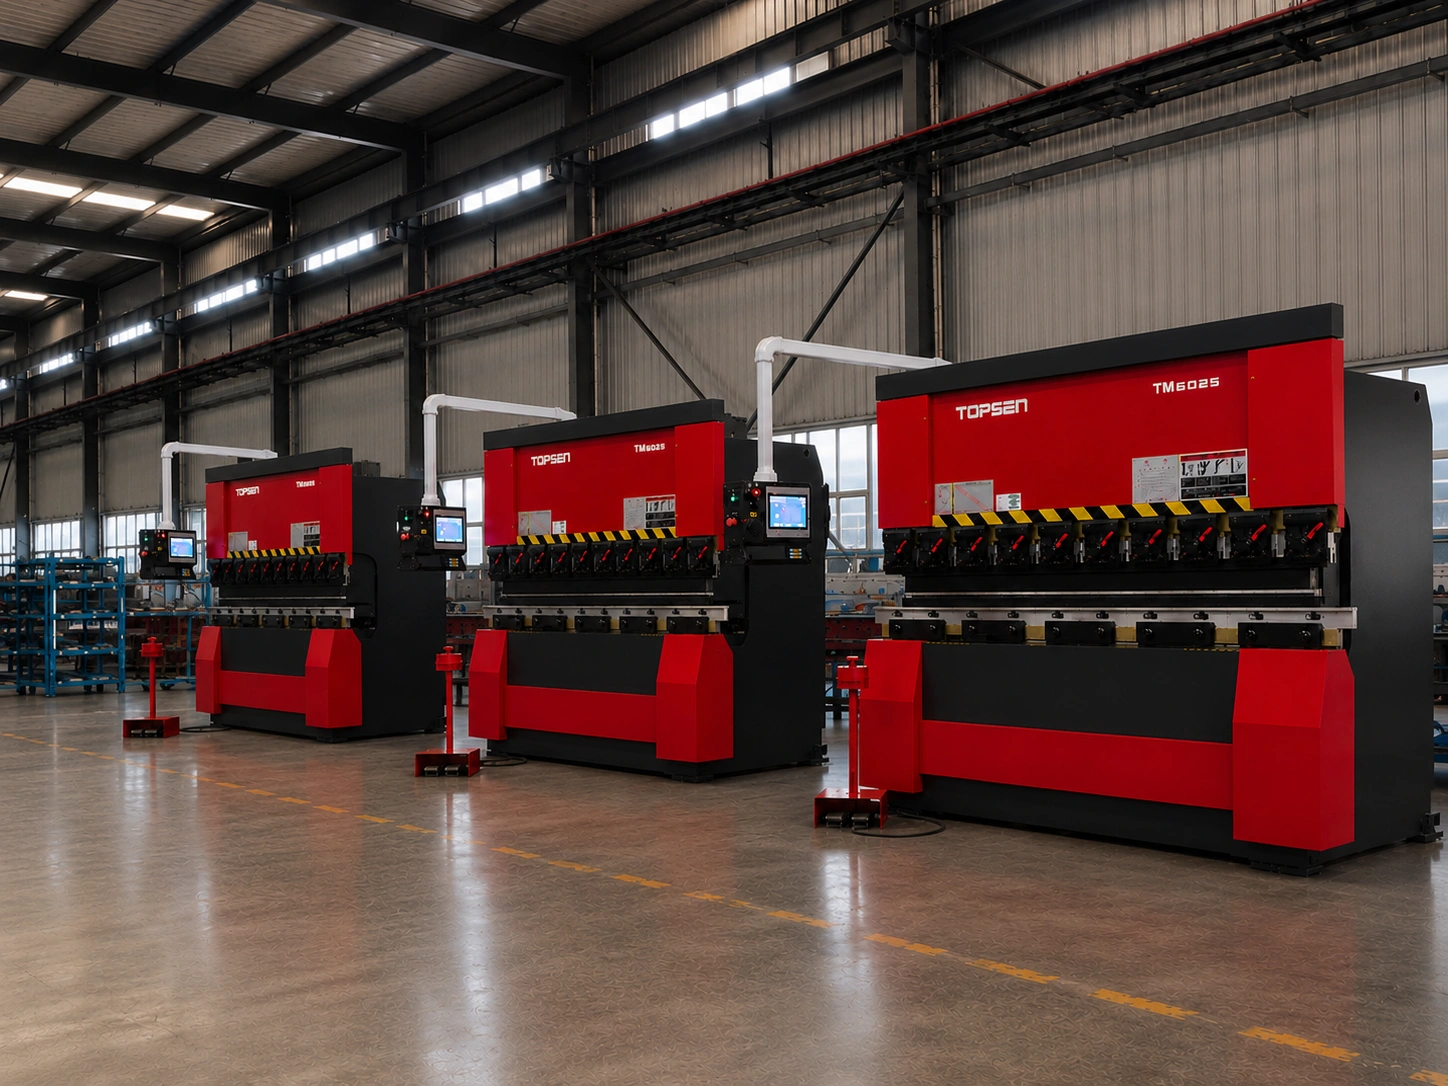
我們已在我們東莞工廠投資全新的 数控 折彎機——這是 偉欣鈑金 持續擴大產能、提升精密標準以服務全球客戶的承諾的一部分。
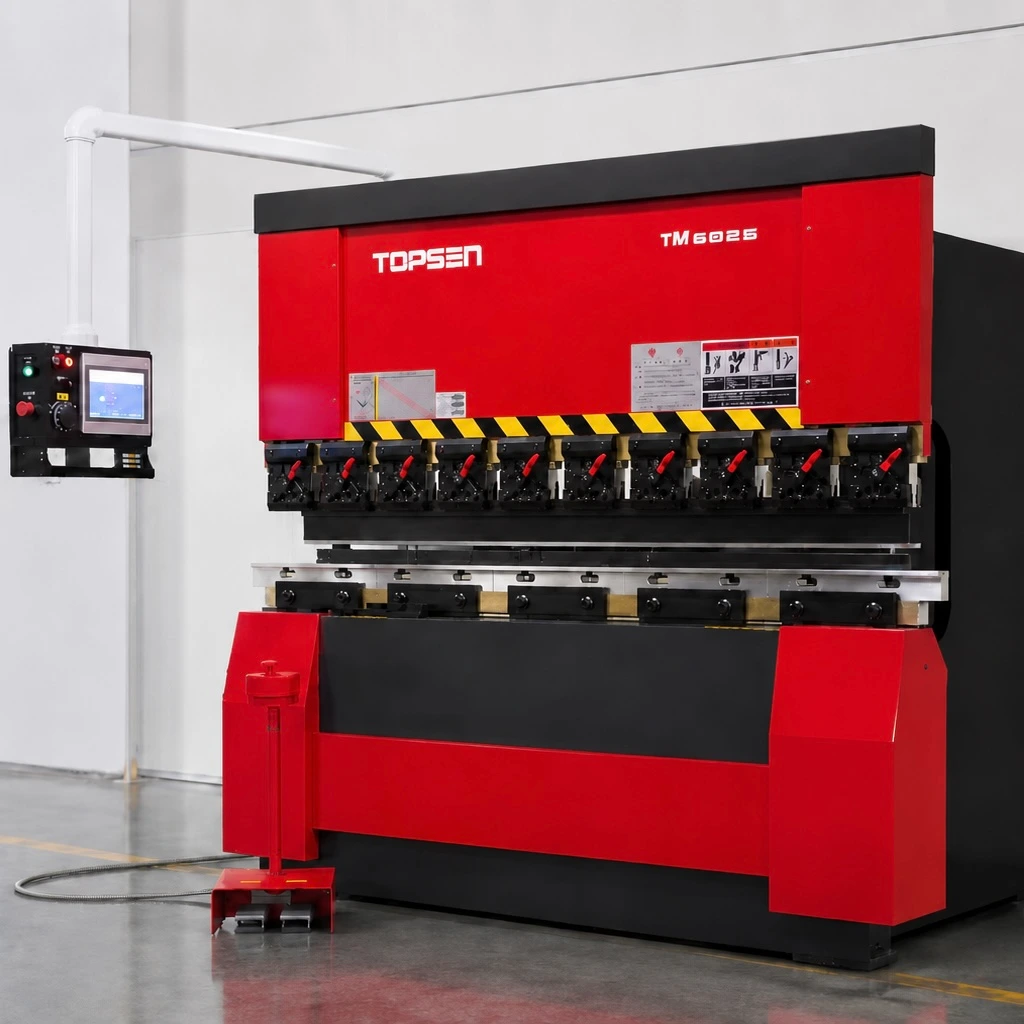
我們的折彎工位配備 TOPSEN TR/TM 10030 —— 公稱壓力 100 噸、折彎長度 3,100 mm、滑塊定位 ±0.02 mm、後擋料重複定位 ≤0.02 mm。這次投資是由我們海外客戶的訴求推動的:最長 3,100 mm 零件的更緊密角度公差、更快的交期,以及與一家持續投資自身能力的源頭工廠合作的信心。
新機器提供 ±0.02 mm 折彎角度精度——配備最長 3,100 mm 折彎長度與三軸數控後擋料。對於需要在最長 2.2 米零件上實現精確折彎的項目,我們現在可以完全在內部處理,使用相同的品質管理、相同的工程團隊和你期望從 偉欣鈑金 獲得的單一來源問責制。
為什麼精密折彎很重要
在鈑金加工中,折彎角度精度直接影響配合、裝配時間和報廢率。±0.02 mm 的偏差在單個零件上可能通過尺寸檢驗——但在數百件的批量生產中,它會累積為明顯的不一致和昂貴的返工。
以下是我們折彎能力現在的比較:
| 能力 | 原有配置 | 現行 TOPSEN 数控 |
|---|---|---|
| 折彎長度 | 最長 3,100 mm | 最長 3,100 mm |
| 最大厚度(低碳鋼) | 最高約 10 mm | 最高 5 mm |
| 折彎角度精度 | ±0.02 mm | ±0.02 mm |
| 後擋料 | CNC 後擋料 | CNC 後擋料 |
兩個平台是互補而非競爭。對於長達 3,100 mm 的較長零件,TOPSEN 仍然是我們的主力。對於需要更緊密公差的較短零件——外殼、支架、配合面至關重要的面板——新折彎機提供可量測更高的首次合格率。
這種雙平台方法讓我們根據每個項目匹配正確的機器,在行程或精度方面優化而不需妥協。
我們如何確保一致的結果
精密折彎不僅取決於機器——更取決於其背後的體系。以下是我們如何在批量生產中維持 ±0.02 mm 精度:
- 数控 後擋料定位——批次間可重複的設定,消除零件之間的人工對準偏差
- 即時角度量測——補償材料回彈變化(因厚度、牌號和熱處理而異),在整個批量生產中維持目標角度
- 機械校平系統——在整個工作台寬度上均勻分佈壓力,防止中心與邊緣位置之間的角度偏差
對我們的客戶來說,實際結果很簡單:更少的報廢、更少的返工,以及更可預測的交期。在數百或數千件零件的批量生產中,首次合格率的提升直接轉化為更低的單件成本——無需對你的設計做任何改變。
產能與吞吐量
這次追加折彎機的投資直接解決了影響鈑金加工交期的生產瓶頸。根據我們的經驗,折彎站是訂單等待的地方——一台折彎機被數十個進行中項目共享,產生的排隊延遲會波及整個排程。
通過提前投資,我們大幅擴展了折彎車間的產能,這意味著:
- 更高的吞吐量——專用機器用於高優先級的生產排程,不影響其他訂單
- 更好的效率——原型和小批量響應能力在承諾量產的同時得以維持
- 可靠的交貨——支持我們的 98% 準時交貨率,隨著海外客戶訂單量持續增長
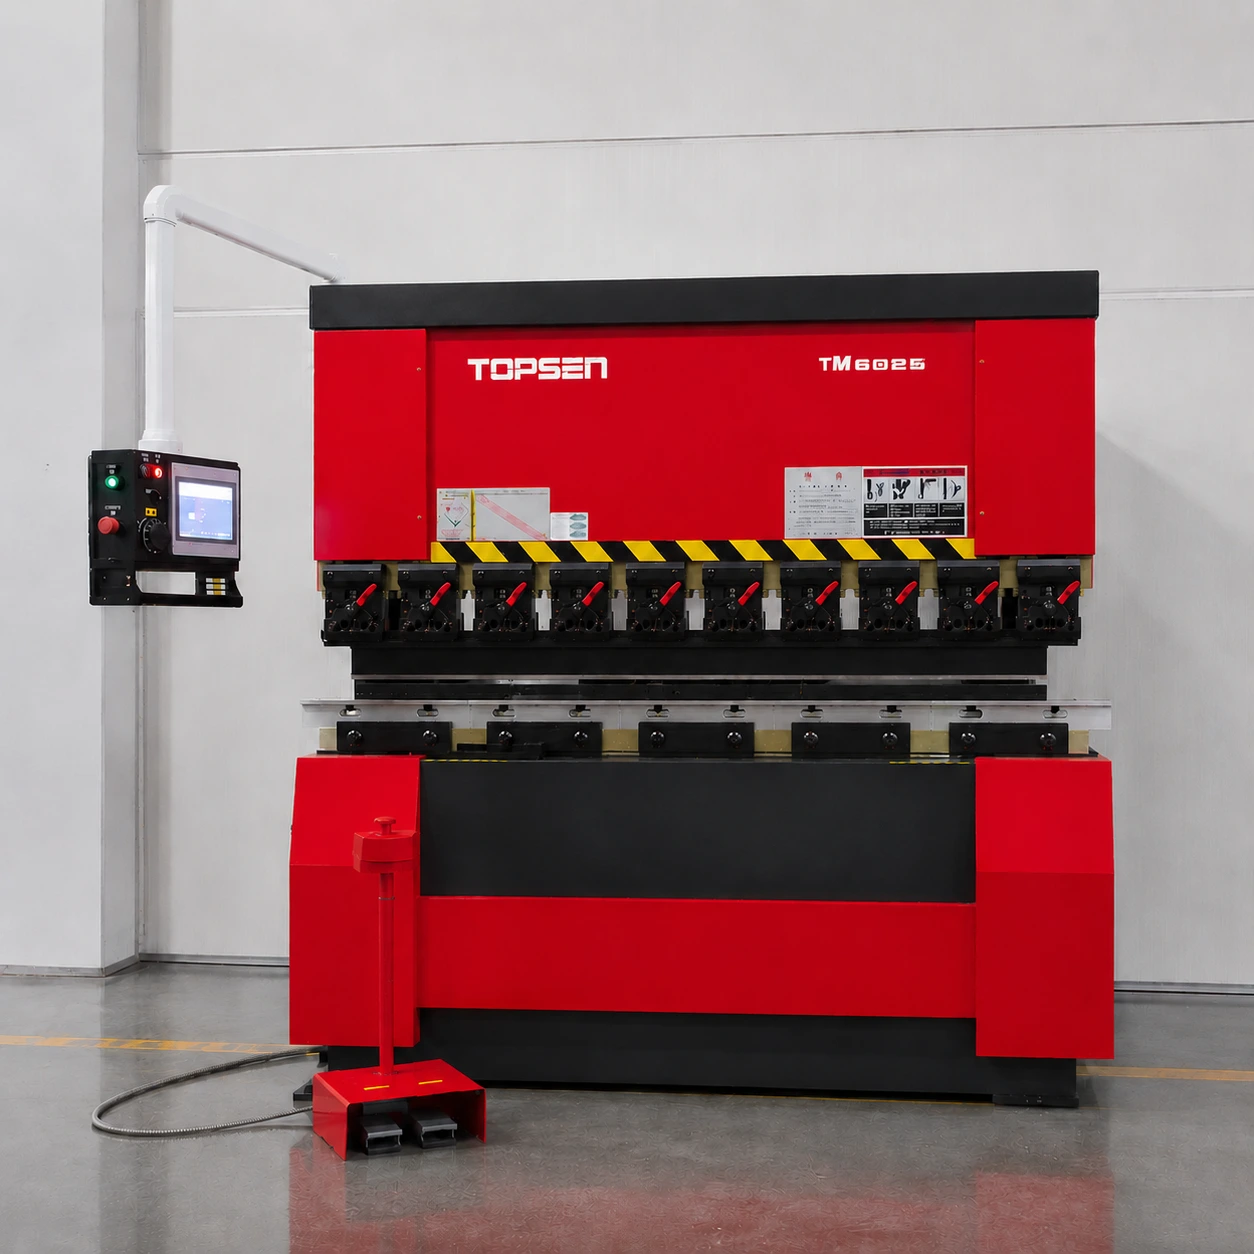
對我們的客戶來說,這轉化為更短的交期和更可預測的生產排程——尤其在旺季。在需求高峰之前而非之後投資產能,就是我們保持交貨承諾可靠的方式。
一家工廠,所有工序
這次投資的真正價值不僅是更好的折彎——而是更好的折彎融入完整的一站式生產鏈,全部在同一屋簷下。這是 偉欣鈑金 為海外客戶提供的核心價值:從激光切割到最終裝配的每道子工序,由一個團隊管理,統一品質標準,統一交貨承諾。
考慮一個典型項目:激光切割 → 数控 折彎 → 焊接 → 粉末噴塗 → 含五金嵌入件的裝配。當折彎在內部完成時,沒有工廠間運輸、沒有供應商之間的品質交接、沒有分包商延遲。
隨著折彎機產能擴展,折彎不再是拖慢整個訂單的瓶頸。每個步驟直接銜接下一個——一個工程團隊從首次切割到最終檢驗全程負責品質。
這就是「一家源頭工廠,一張訂單」在實踐中的含義:一致的品質、高效的生產,以及對你整個訂單的單一問責點。
透過我們的報價頁面上傳你的 STEP、IGES 或 DXF 文件。我們的工程團隊將審查折彎順序、確認材料可行性,並在 24 小時內提供含 面向製造設計 回饋的報價——無需註冊,鈑金零件 1 件起做。
常見問題
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。