概述
快速回答:最小彎曲半徑是指板材在不裂開的情況下能彎出的最小內側半徑。它隨厚度增大 — 通常軟鋼為材料厚度的 1×(1t),鋁或不鏽鋼為 1–2t,硬態則更大。下表按厚度倍數列出每種常見金屬的最小半徑。
使用我們的折彎補償計算器,把任意半徑換算成展開長度,或上傳圖紙進行 DFM 評審與報價。
什麼是最小彎曲半徑
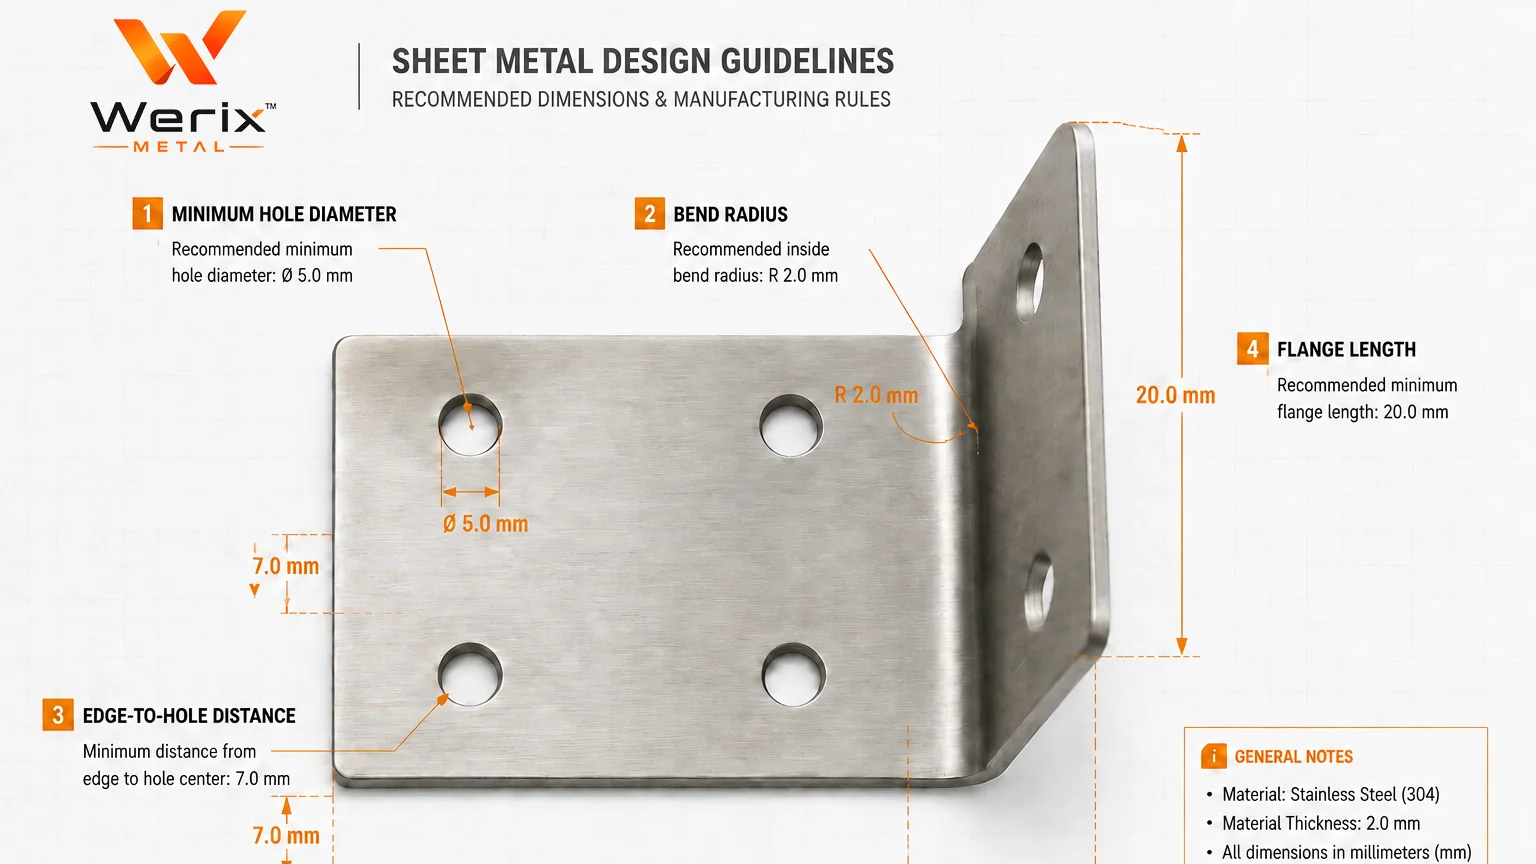
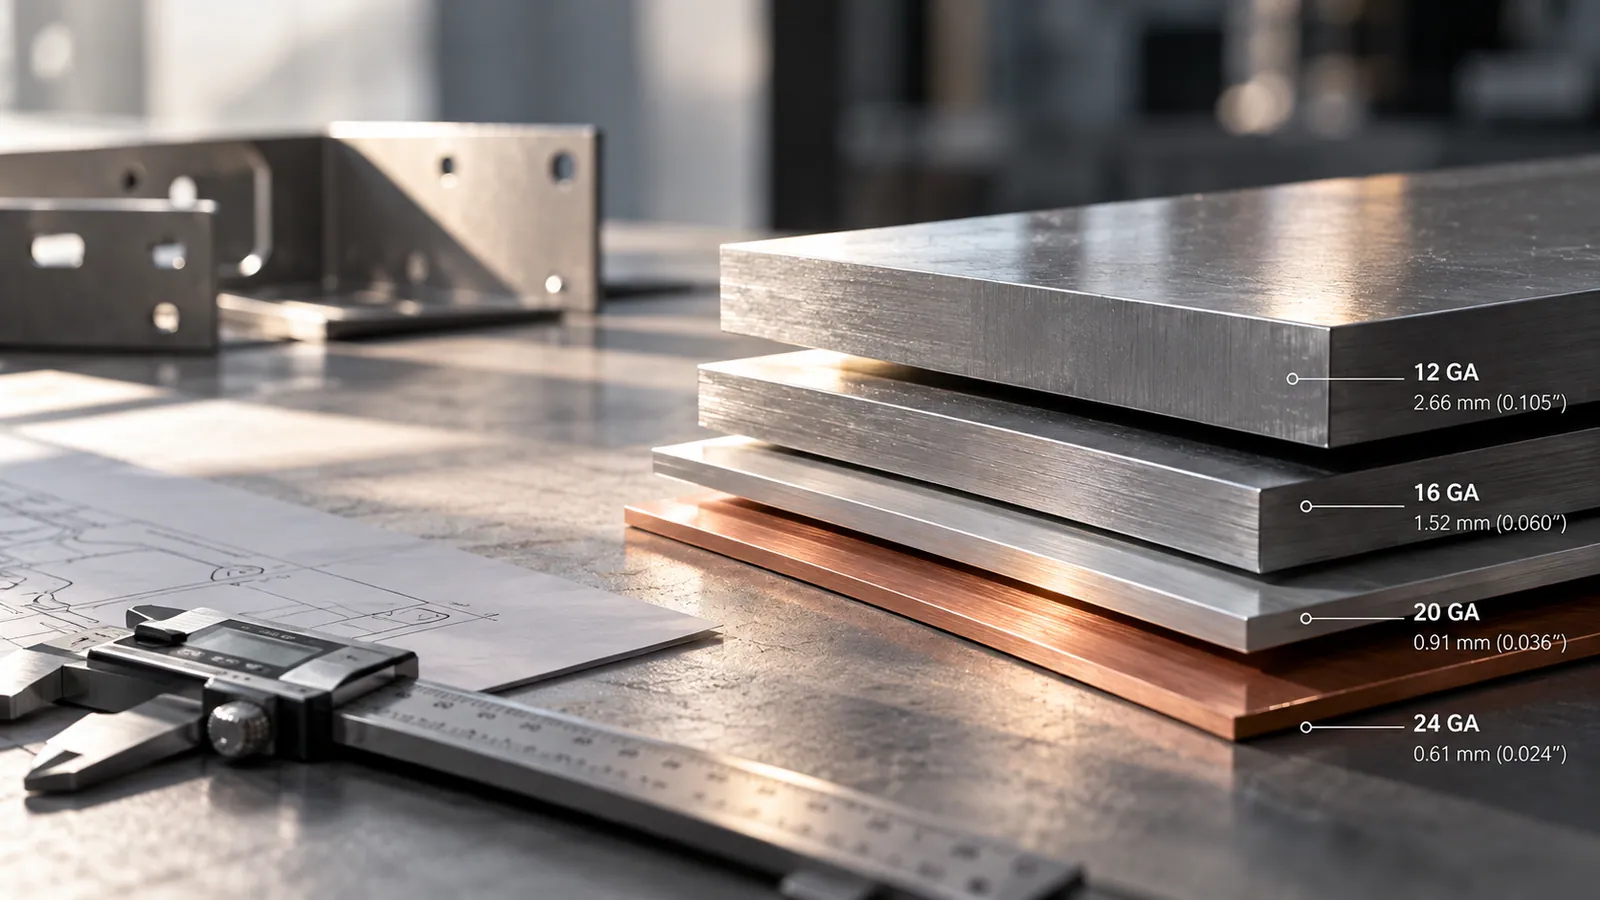
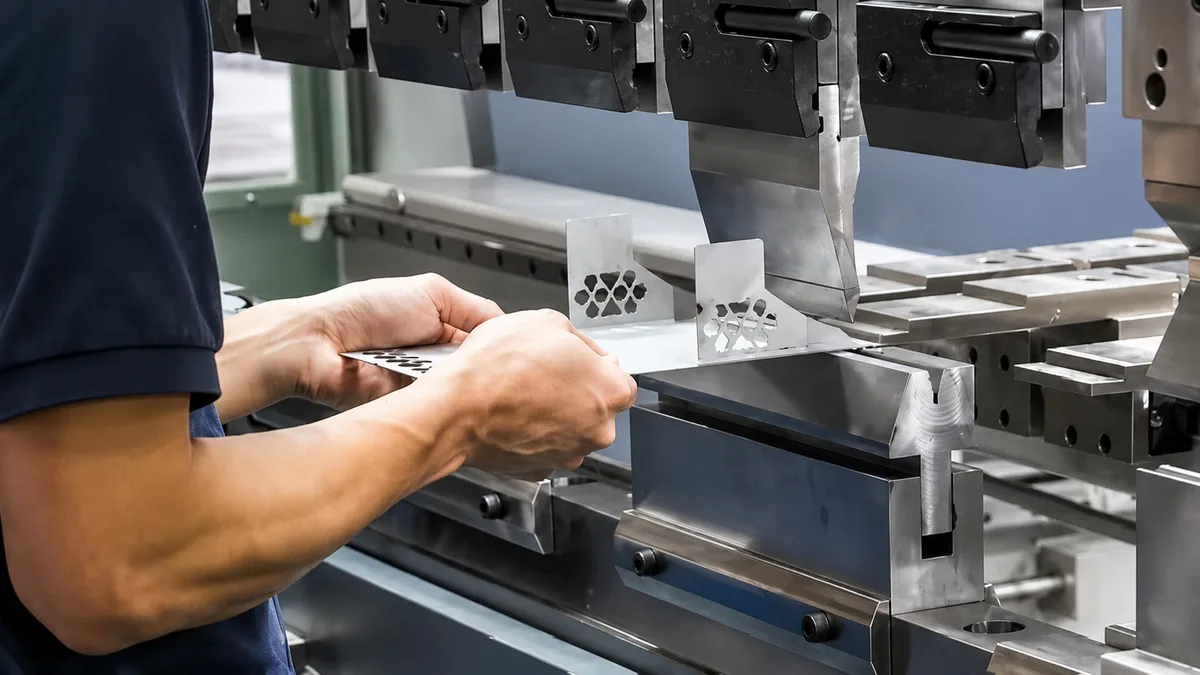
最小彎曲半徑是指板材在外層纖維開裂或內層纖維起皺之前能取到的最緊內側曲率,在彎曲內側測量。設計師通常把它表示為材料厚度的倍數,寫作 1t、2t 或 0.5t,其中 “t” 為板厚。2 mm 鋼板上的 1t 半徑即 2 mm 內側半徑;同樣的 1t 規則在 3 mm 材料上則得到 3 mm。
為何存在最小值:彎曲時外表面被拉伸、內表面被壓縮。薄、軟或延性好的金屬能承受更多伸長,因此彎得更緊;厚、硬或脆的金屬更早達到屈服極限,半徑過小就會開裂。半徑還決定了彎曲“消耗”多少展開長度,直接影響下料尺寸計算。
最小彎曲半徑表
下表列出常見加工金屬最實用的內側半徑,以厚度倍數(×t)給出。請作為起點,並結合您的狀態和軋製方向確認。
| 材料 | 狀態 | 最小半徑(×t) | 備註 |
|---|---|---|---|
| 低碳鋼 (SPCC) | 退火 / 軟 | 0.5–1t | 可彎得非常緊 |
| 低碳鋼 (SPCC) | 全硬 | 1.5–2t | 越硬的材料需要越大半徑 |
| 不鏽鋼 304 | 退火 | 1t | 常用經驗值 |
| 不鏽鋼 304 | 半硬 | 2–3t | |
| 不鏽鋼 316 | 退火 | 1–1.5t | |
| 鋁 1100 | O(軟) | 0t | 純鋁,可平摺 |
| 鋁 3003 | O | 0t | |
| 鋁 5052 | O | 0t | 船用合金,成形性極好 |
| 鋁 5052 | H32 | 1t | |
| 鋁 6061 | O | 1t | |
| 鋁 6061 | T6 | 2–3t | 硬態,半徑更大 |
| 銅 C11000 | 退火 | 0–0.5t | |
| 黃銅 C26000 | 退火 | 0.5t | |
| 銅 C11000 | 半硬 | 1t |
影響半徑的因素
四個變數會改變上面的數值。材料:純鋁和銅比鋼彎得更緊;不鏽鋼和高強鋼需要更多餘量。厚度:相同 ×t 下,越厚的材料絕對半徑越大,對緊角的容忍度越低。狀態:軟態(O、退火)可形成尖銳折彎;硬態(H32、T6、全硬)需要更大半徑否則開裂。紋理方向:橫向紋理(垂直於軋製方向)彎曲比順紋理更能容忍緊半徑 — 在設計允許時讓折彎線橫切紋理。
表面狀態也很重要。軋製表面比硬塗層更自由地彎曲;預塗或電鍍材料在緊半徑處可能剝落,因此要留餘量或在表面處理前折彎。
按用途的常見半徑
生產中典型的內側半徑:電子機箱與蓋板 0.5–1t(銳利、輕盈的外觀);支架與框架 1–1.5t(強度與成形性平衡);結構件與重載件 2–3t(避免承載開裂);裝飾條有時採用真正的 0t 折邊以獲得利落邊緣。目標是仍能乾淨成形並滿足功能的最小半徑 — 比必要更緊只會增加废料和模具磨損。
如何選擇
先從功能、再選材料。挑滿足強度的最軟狀態,因為它允許最緊半徑。讓折彎橫切紋理,並把半徑定得使外側伸長不超過金屬極限 — 拿不準時,軟鋼用 1t、不鏽鋼用 1.5t、5052-O 鋁用 1t。然後檢查連帶效應:半徑越大需要越長展開長度(用我們的折彎補償計算器),孔到折彎的距離須讓開半徑,緊缺口處可能需要角部 relief。發來圖紙,我們確認能通過 DFM 的最小半徑。
常見問題
聯合撰寫
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。