目錄
甚麼是 DFM?它對鈑金加工為何至關重要
面向製造的設計(DFM)指的是這樣一種設計實踐:讓零件的形狀結構能夠藉助現有的加工工藝,被穩定地、可重複地、並且經濟高效地生產出來。在鈑金加工領域,DFM 尤為關鍵,因為每一個特徵——無論是一個孔、一道折彎、一條槽還是一條邊——都要與某個存在幾何極限的物理工具(衝頭、凹模、激光切縫、折彎機的上模與 V 型下模)發生相互作用。一個在 CAD 軟件裡看起來完美無缺的設計,如果忽視了 DFM 規則,就可能出現根本無法成型、產生大量廢料,或者必須追加昂貴的二次加工等問題。在我們的工廠裡,每個月都會審核數百份客戶圖紙。而其中最常見的幾類 DFM 問題——孔位過於靠近折彎線、翻邊長度不足以跨越 V 型下模、插舌過薄無法保證位置公差——大約佔到全部 DFM 修改請求的 40%。這些問題在報價之前於圖紙階段就加以修正,所需成本為零;而如果等到生產現場才被發現,代價就是廢品、返工以及交期的延誤。
為甚麼 DFM 審核能夠省錢
在 偉欣鈑金,每一個項目在報價之前都會經過一輪 DFM 審核。我們會指出幾何形狀上的隱患、提出可行的降本替代方案,並確認公差要求是否具備可行性。這一步通常只讓報價流程多花 1–2 小時,卻有可能在單件成本上節省 10–30%,並消除量產後可能出現的數週返工。您只需上傳 CAD 文件,即可在 24 小時內收到一份 DFM 審核報告。
最小孔徑設計的基本規範
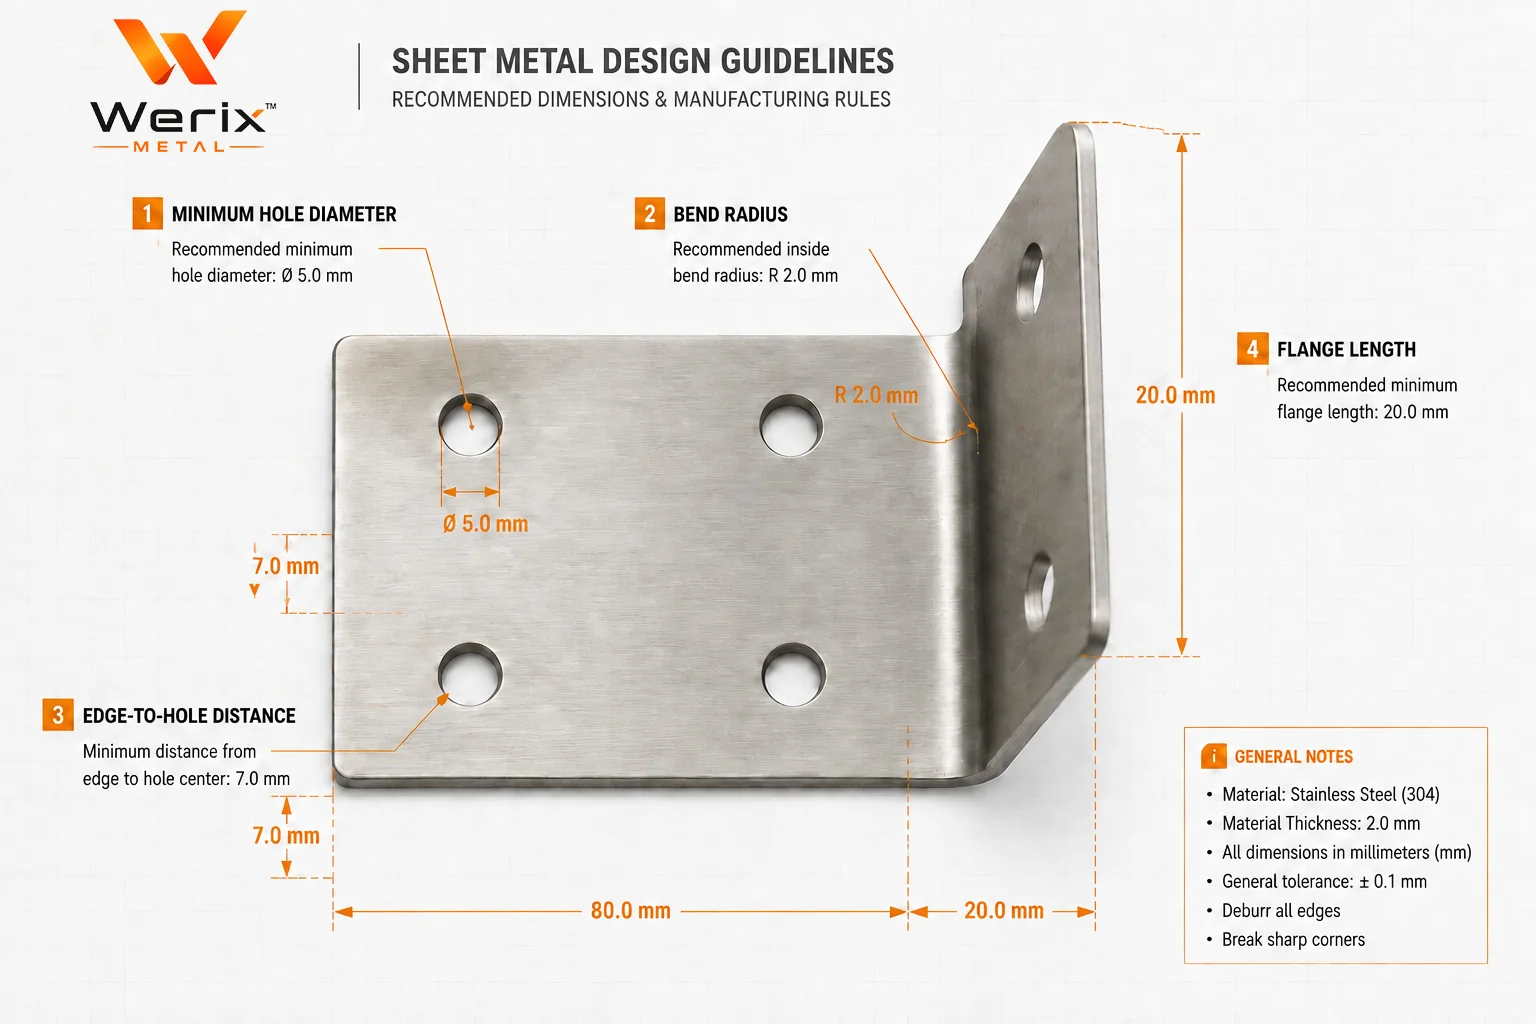
鈑金件上的孔徑大小受到切割工藝和板材厚度的雙重約束。對於激光切割的孔,實際可實現的最小直徑為板厚的 1 倍(1T)——一旦小於這個值,孔的質量就會明顯下降,熱影響區隨之擴大,孔本身也可能無法保持正圓。對於沖壓加工的孔,為防止衝頭折斷,最小衝頭直徑通常取低碳鋼 1T、不鏽鋼和鋁板 1.5T。而非常小的孔(小於 1 mm)則無論使用何種材料,都應一律採用激光切割的方式來加工。
- 採用激光切割時,孔的直徑應至少為板厚的 1 倍;採用沖壓工藝時,則應至少為板厚的 1–1.5 倍
- 對於需要攻牙的螺紋孔,底孔必須為絲錐預留足夠的基礎材料:例如在 1.5 mm 以上厚度的板材上加工 M3 螺紋時,底孔應取 2.5 mm
- 孔與孔之間的間距:相鄰兩個孔之間應至少保留 2T 的距離,以避免整片材料發生扭曲變形
- 加工沉頭孔時,要求板材的最小厚度至少為沉頭深度的 1.5 倍,以保證足夠的沉入餘量
- 長圓形孔(腰形槽類特徵):槽的最小寬度應取 1T,端部的最小圓角半徑則應取 0.5T
| 材料牌號 | 激光切割最小值 | 沖壓模具最小值 | 推薦使用的最小值 |
|---|---|---|---|
| 冷軋鋼(0.5–3.0 mm) | 0.5 mm 或 1T(取兩者中較大值) | 1T | 受力結構部位取 1T,絕對下限為 0.8 mm |
| 304 不鏽鋼(0.5–3.0 mm) | 0.5 mm 或 1T | 1.5T | 1.5T——不鏽鋼在衝孔的周邊區域會產生加工硬化 |
| 鋁 5052-H32(0.5–3.0 mm) | 0.5 mm 或 1T | 1.5T | 1.5T——衝頭尺寸偏小時鋁材容易發生撕裂 |
| 鋁 6061-T6(0.5–3.0 mm) | 0.5 mm 或 1T | 2T | 2T——T6 狀態在剪切區域表現得較為脆硬 |
折彎半徑的設計規範
對於需要成型的鈑金零件而言,內側折彎半徑可以說是 DFM 參數中最重要的一項。半徑過小會使外表面產生裂紋;半徑過大則會浪費裝配空間,甚至可能導致零件無法裝入整機。最小折彎半徑取決於材料種類、材料狀態、板材紋向以及板厚。作為一條經驗法則:對於大多數處於標準狀態的材料,內側折彎半徑至少應取板厚的 1 倍(1T)。而對於硬質狀態的材料(如 6061-T6、全硬態 304),最小折彎半徑則要求達到 2T–4T。
| 材料牌號 | 常規退火狀態的最小半徑 | 硬質狀態下的最小半徑 | 備註說明 |
|---|---|---|---|
| 冷軋鋼(SPCC) | 0.5T | 1T | 工藝寬容度最高的材料——即便做到 0.5T 也很少出現開裂 |
| 304 不鏽鋼(退火態) | 0.5T | 2T–4T | 加工硬化速度很快;半硬態 304 需要 2T,全硬態需要 4T |
| 316 不鏽鋼(退火態) | 0.5T | 1T–2T | 在相同材料狀態下,其延展性略優於 304 |
| 鋁 5052-H32 | 1T | 1.5T | 成型性能良好——是需要折彎的零件優先選用的鋁材 |
| 鋁 6061-T6 | 2T–4T | 4T+ | T6 狀態下的成型性非常有限——建議在成型工序之前先安排退火處理 |
| 紫銅 C110 | 0.5T | 1T | 延展性極佳——極易完成折彎,但工裝會在表面留下壓痕 |
注意:板材軋製紋向十分關鍵
鈑金板材在軋製過程中會形成特定的紋向。垂直於紋向折彎(即橫跨軋製方向)可以採用更小的最小半徑——通常可取 0.5T,而順著紋向折彎時通常則需要取到 1T。如果您的零件上存在多個朝向不同的折彎,請在圖紙上明確註明“板材紋向:垂直於主要折彎”,以避免折彎開裂問題的發生。
孔位到板材邊緣的距離規範
佈置得過於靠近板材邊緣的孔,在成型過程中會發生變形,或是在實際使用中變得脆弱易損。孔邊緣到最近板材邊緣的最小距離,取決於孔的直徑以及板材的厚度。對於只做激光切割、不涉及成型的零件,該最小距離取 1T 或 0.5 mm 中的較大者。對於需要衝壓的零件,為防止衝頭把邊緣向外推擠或使孔與邊緣之間的連料開裂,孔到邊緣的最小距離應取 1.5T。而對於靠近折彎線的孔,規則就更為嚴格——孔邊緣到折彎線的最小距離應不小於 3T 加上折彎半徑,以避免成型過程中孔被拉變形。
| 特徵部位 | 所要求的最小距離 | 設定依據 |
|---|---|---|
| 孔到板材邊緣(激光切割) | 1T 或 0.5 mm | 防止熱影響區導致邊緣出現翹曲變形 |
| 孔到板材邊緣(沖壓) | 1.5T | 防止衝裁時在板材邊緣發生崩裂 |
| 孔到折彎線的距離 | 3T + 折彎半徑 | 防止成型過程中孔被拉成橢圓形 |
| 槽到折彎線的距離 | 4T + 折彎半徑 | 槽形特徵的變形量明顯大於圓孔 |
| 孔到孔(位於同一平面) | 2T | 防止兩孔之間的連料發生塌陷 |
| 孔到板材拐角(激光) | 1T 或 0.5 mm | 防止因熱影響區相互疊加而造成拐角部位的燒穿缺陷 |
插舌與插槽設計規範
插舌與插槽的連接結構是鈑金領域最有效的 DFM 手法之一——它能夠在裝配時讓零件自行對準定位,從而省去各種夾具與輔具,並且在某些非承重的連接位置上完全可以取代點焊或緊固件。然而,設計不當的插舌與插槽恰恰也是裝配問題的一個常見來源。為保證足夠的剛性,插舌的寬度至少應為板厚的 2 倍;而插槽的寬度則應在插舌寬度基礎上留出間隙,激光切割件放出 0.1 mm、沖壓件放出 0.2 mm,這樣既便於順利插入,又不會產生過大的松曠量。
- 插舌寬度:最小為 2T(即板厚的兩倍)——插舌過薄會在裝配過程中發生彎折變形,從而喪失自主定位的作用
- 插槽寬度:取插舌寬度 + 0.1 mm(激光切割)或 + 0.2 mm(沖壓)——既留出足夠間隙便於插入,又足夠緊密以保證可靠的定位精度
- 插舌長度:最小取 3T——長度不足的插舌無法提供足夠的抗剪切能力
- 插舌的導入端應做倒角或倒圓處理(0.5 mm),以起到插入導向作用並避免毛刺卡滯
- 對於需要承受載荷的插舌連接結構,每個接合處應設置 3–4 個插舌,使剪切載荷得以均勻分佈
- 插槽深度:最小應與插舌長度相等——插槽過淺會使插舌高出零件表面而無法平齊貼合
儘量統一折彎的方向
在折彎機上加工時,零件被放置在 V 型下模上,由上模把材料壓入 V 型槽中從而形成折彎。每當零件需要翻面以朝相反方向折彎時,操作人員就必須重新擺放並重新找正基準——每翻面一次大約增加 1–3 分鐘的時間。如果零件上的所有折彎都朝同一個方向(全部向上,或全部向下),那麼僅需一次裝夾即可完成全部成型;相比那些需要多次裝夾的零件,生產節拍可以縮短 30–50%。
實用建議:在圖紙上標明折彎順序
如果您的圖紙沒有指定折彎的先後順序,折彎機的操作人員就會自行決定一種順序——而這未必是您零件的最優方案。在圖紙上給出一套建議的折彎順序,不但可以縮短裝夾調整的時間,還能避免折彎公差累積疊加所引發的尺寸標註偏差。
當確實無法避免相反方向的折彎時,應設法把它們集中排布,使整件零件只需翻面一次即可完成。舉例來說,如果一個零件上共有六道折彎——其中四道向上、兩道向下——那麼把這兩道向下的折彎安排在彼此相鄰的位置,就可以只在兩組之間翻面一次,而不必在每一道折彎之後來回交替翻面。
板材厚度帶來的連鎖影響與考量
板材厚度會沿著所有 DFM 參數產生連鎖效應——最小孔徑、最小折彎半徑、最小翻邊長度以及最小插舌寬度,全部都是以板厚(T)的倍數來表述的。如果在缺乏結構依據的情況下“為了保險”而指定更厚的板,就會在每一個維度上推高成本:激光切割的速度會變慢(板厚每增加 0.5 mm,速度大約下降 30–50%),折彎機需要更大的噸位,而各項最小特徵尺寸也會成比例地隨之放大。
| 技術參數 | 0.8 mm 板材 | 1.5 mm 板材 | 3.0 mm 板材 |
|---|---|---|---|
| 最小激光切割孔徑 | 0.8 mm | 1.5 mm | 3.0 mm |
| 最小折彎半徑 | 0.4–0.8 mm | 0.75–1.5 mm | 1.5–3.0 mm |
| 最小翻邊長度 | 3.2 mm | 6.0 mm | 12.0 mm |
| 激光切割進給速度(低碳鋼) | 25–30 m/min | 12–18 m/min | 4–8 m/min |
| 折彎所需噸位(每米) | 15–25 噸 | 35–50 噸 | 80–120 噸 |
| 材料成本(冷軋鋼,每平方米) | $6–$10 | $12–$18 | $24–$36 |
切勿過度指定板材的厚度規格
在我們的 DFM 審核中,經常遇到這樣的情況:明明 1.5 mm 的板材就已經完全滿足結構強度要求,圖紙上卻指定了 2.0 mm。由此產生的成本差異絕不只是材料本身——它還會連帶導致激光切割速度下降 30–40%、折彎噸位需求提高、最小特徵尺寸被迫放大,以及成品運輸重量增加。在最終確定板厚規格之前先做一次快速的有限元分析(FEA)校核,往往就能在單件成本上節省 15–25%。
表面處理方式對公差尺寸的實際影響
各類表面處理都會在零件上增加一層厚度,從而影響配合關係與公差。粉末噴塗每個表面會增加 60–120 µm(0.06–0.12 mm);陽極氧化每個表面增加 5–25 µm(II 型)或 25–100 µm(硬質氧化);電鍍(鍍鋅、鍍鎳)每個表面增加 5–15 µm。這些層厚會直接改變孔徑大小、槽寬以及插舌與插槽之間的配合間隙——因此必須在設計階段就予以考慮,而不是等到終檢時才發現問題。
| 表面處理 | 增加層厚(按每個表面計) | 對公差的影響程度 | DFM 處理建議 |
|---|---|---|---|
| 粉末噴塗處理 | 60–120 µm | 孔徑會縮小 0.12–0.24 mm | 在進行噴塗之前,先把孔徑放大 0.15–0.25 mm |
| 陽極氧化(II 型) | 5–25 µm | 孔徑會縮小 0.01–0.05 mm | 對於公差緊密的配合部位,需提前計入膜層的堆積量 |
| 硬質陽極氧化(III 型) | 25–100 µm | 孔徑會縮小 0.05–0.20 mm | 對關鍵配合面進行遮蔽保護,或在氧化之後再安排機加工 |
| 電鍍鋅處理 | 5–15 µm | 孔徑會縮小 0.01–0.03 mm | 影響極小——幾乎不需要進行尺寸補償 |
| 化學鍍鎳處理 | 5–25 µm | 孔徑會縮小 0.01–0.05 mm | 壓配合孔需計入該層膜厚的影響 |
| 拉絲/拋光處理 | 去除 5–20 µm | 被加工部位的尺寸會略微減小 | 建議在檢測關鍵尺寸特徵之前先完成該道工序 |
常見的 DFM 設計錯誤及其修正方法
在審核過數以千計的客戶圖紙之後,我們發現同樣的 DFM 錯誤會在各個行業反覆出現。下面列出的是其中最常見的五類問題,以及能夠降低成本、避免量產失敗的切實修正方案。這些錯誤在 CAD 階段修改起來幾乎不產生任何費用,可一旦到生產現場才被暴露出來,往往需要付出高昂的代價去補救。
- 錯誤 1:孔位過於靠近折彎線(距離小於 3T)。修正方法:將孔的位置移至距折彎線至少 3T + R 處,或者在完成折彎之後,再透過一道二次加工工序來補出這些孔
- 錯誤 2:翻邊長度短於 4T + R。修正方法:把翻邊長度加大到至少 4T 加折彎半徑,或者改用不同規格的 V 型下模(這會增加額外的裝夾費用)
- 錯誤 3:所有尺寸都標註了過緊的公差(±0.05 mm)。修正方法:把一般公差放寬到 ±0.2 mm;僅在實際配合的接口部位才保留緊密公差要求
- 錯誤 4:折彎半徑前後不一致(同一個零件上出現 R1、R2、R3 等多種數值)。修正方法:將所有折彎統一為同一個半徑值,以便只需一次換模即可完成全部折彎
- 錯誤 5:公差緊密的孔未考慮處理層厚度。修正方法:在噴塗之前按 2 倍的處理層厚度預先放大孔徑(例如粉末噴塗時預留 +0.2 mm 的餘量)
DFM 審核完全免費
在 偉欣鈑金,DFM 審核隨每一份報價免費提供——既不額外收費,也不附帶任何義務。您只需上傳 STEP 或 DXF 文件,我們的工程團隊就會針對可製造性進行審核,指出潛在問題並提出可行的降本替代方案。絕大多數 DFM 報告都會在 24 小時內連同報價單一併反饋給您。
常見問題
本主題相關零件
準備好開始你嘅項目了嗎?
24小時內獲得面向製造設計反饋同報價。無最低訂購量。