
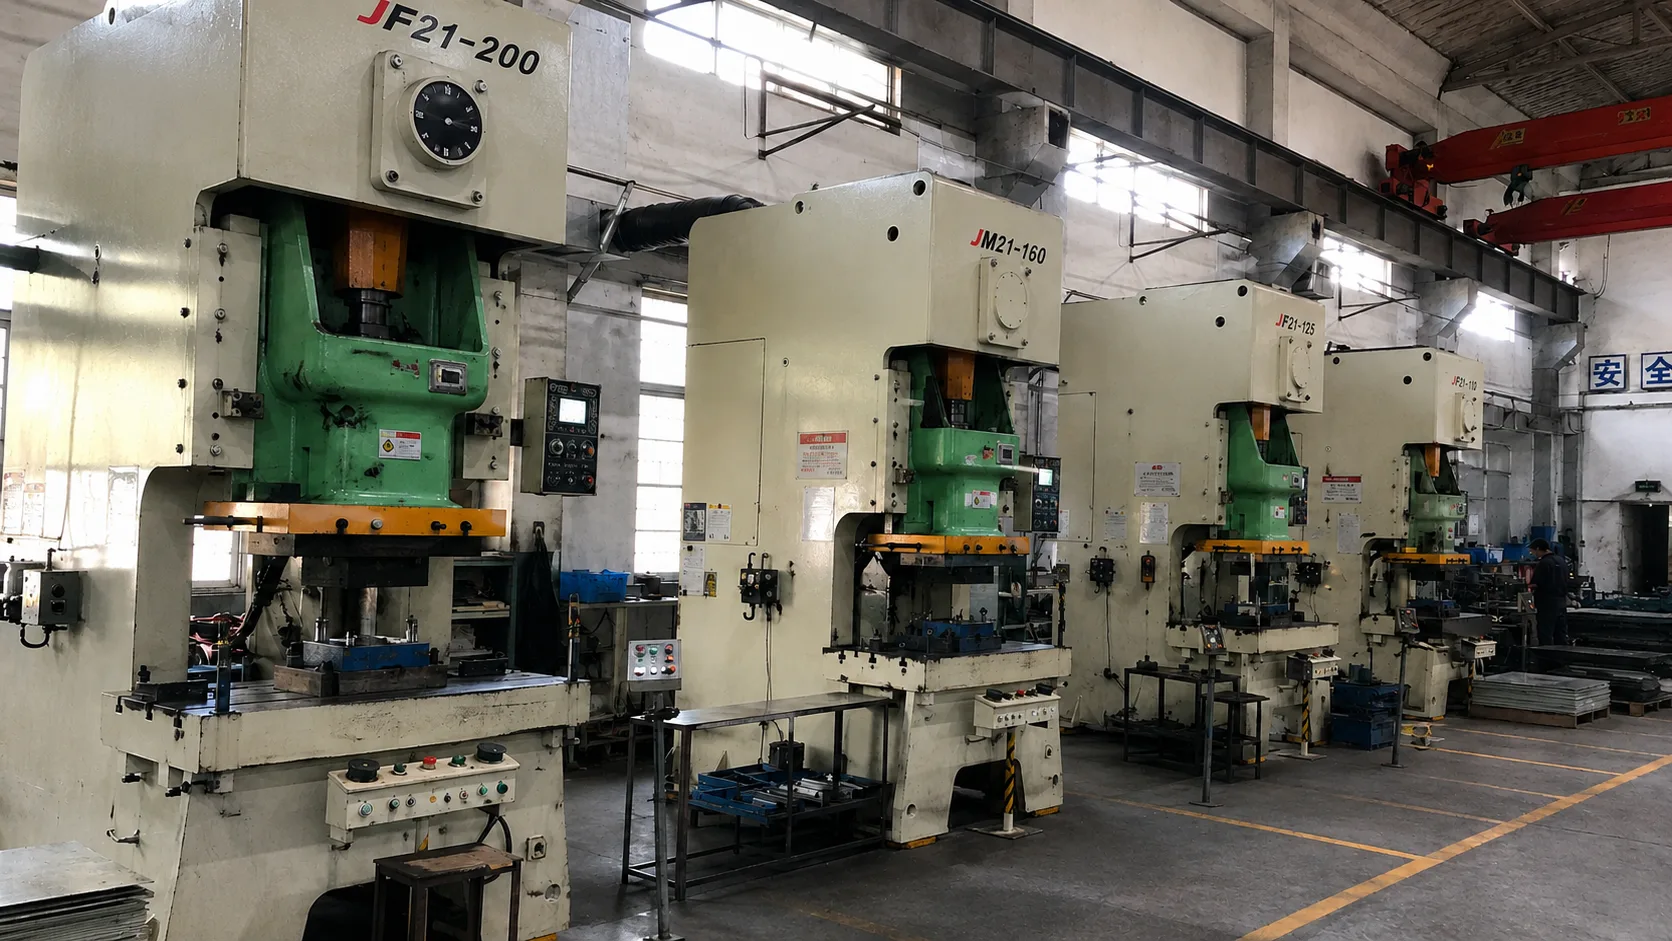
中国でプレス加工が割に合うとき
- その部品について、年間数量がレーザー切断と曲げに対する損益分岐を上回っていること。
- 設計が凍結されているか、変更が後工程のステーションで追加できるフィーチャーに限られていること。
- 部品が中小型でコイルフィードに向いているか、トランスファー金型を正当化できる大きさであること。
- プログラムが数年続き、金型費を長い寿命にわたって按分できること。
- 部品だけでなく金型そのものを必要としていること。自社の金型工房は、金型をその寿命を通じて保守・改造できます。
金型:鋼を切る前の合意
金型費は一度きりの費用であり、金額も大きいので、五つの点を定めた書面の合意に値します。何を作るのか、何を生産するのか、誰が所有するのか、どう保管するのか、どんな保守を受けるのか、です。金型を発注する前にこれらを確認するのは日常的なことです。後から持ち出すと、交渉になります。
見積もりは、設計、金型材料、製作、試し打ち、初品を項目ごとに示すべきです。サプライヤーが金型費を1 個あたりの単価から分けない場合、その取引を評価することも、金型を評価することもできません。
| 確認事項 | なぜ重要か |
|---|---|
| 所有権 | 関係が終わったとき、あるいはサプライヤーの持ち主が変わったときに何が起きるかを決めます |
| 保管と設置場所 | 地球の反対側にある金型は、使える資産ではありません |
| 保守の間隔と範囲 | 金型には、整備と整備の間に生産寿命があります |
| 改造の権利 | 誰が金型を変更できるのか、顧客都合の変更は誰が支払うのか |
| 替え部品と予備ステーション | 金型をいつまで使えるかを決めます |
| 引き渡し条件 | 金型を別の場所へ移す費用と条件 |
ストリップレイアウトは不可逆な決定
ストリップレイアウトは、ステーションの順序、送りピッチ、材料幅、部品をつなぐブリッジ、そしてパイロットの配置を固定します。金型を切ったあとでは、そのどれも経済的に変更できません。金型ブロック、送り、プレス機に組み込まれているためです。
だからこそ、ストリップレイアウトの承認は、プレスプログラムで最も価値のある技術的なチェックポイントになります。承認するとは、材料の歩留まり、すべてのフィーチャーが正しい順序で成形されること、必要なときまで部品がつながっていること、スクラップが排出できることを確認するという意味です。形式的な手続きではなく、意図的なレビューに値します。
工程の検証:金型での FAI
初品は、軟らかい仮型や試作ではなく、量産金型で打ちます。そして図面の寸法指示のあるすべてのフィーチャーに対して測定します。報告書は、余裕をもって収まっているフィーチャーと、限界に近いフィーチャーを示すので、量産の前に工程を調整できます。後からではなく。
当社が発行する標準的なパッケージには、風船番号を付けた図面に対する寸法報告書、材料証明書、該当する場合は表面仕上げまたは塗装の記録、そして譲歩として提起し顧客と合意した逸脱が含まれます。規制対象のプログラムでは書式は顧客指定ですが、進め方は同じです。
金型が稼働してからのランニングコスト
1 個あたりの単価は、材料の歩留まり、プレスのサイクルタイム、後工程、検査で決まります。材料の歩留まりはストリップで固定されるため、レイアウト段階で決まります。サイクルタイムはプレス機とステーション数で決まります。まだ動かせる変数は、数量のスケジューリング、後工程のロットまとめ、そして検査計画です。
金型の保守は、見落としやすいランニングコストです。金型の整備を不測の出来事として扱うのではなく、保守の間隔を商業モデルに組み込むことで、生産プログラムは何年にもわたって予測可能になります。