
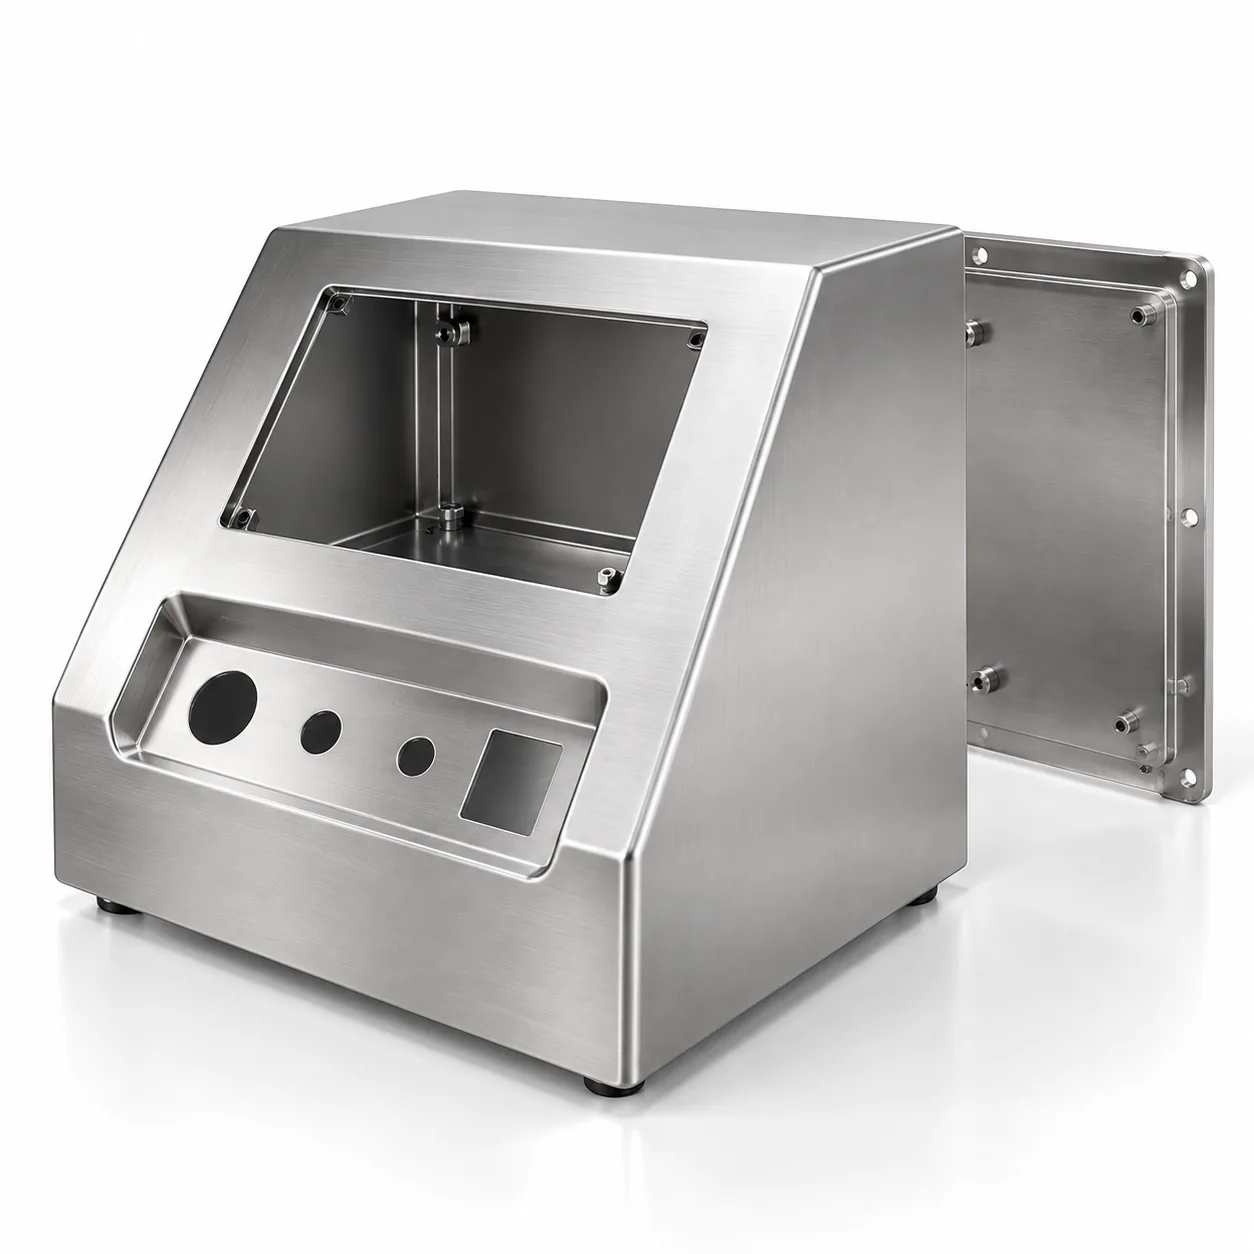
部品とその裏にある仕様
材料:304ステンレス、本体1.2 mm、ベース2.0 mm。着脱可能なリアパネル、表示窓を設けた傾斜前面、くぼんだ操作部を持つ5面構成の筐体。約350 × 300 × 180 mm。
顧客が指定したのは、清掃可能な表面、液体が溜まる水平な棚の禁止、そして拭き取りが届かない盲槽の禁止でした。公差は標準。実際の仕様を決めていたのは表面処理と継手の幾何形状でした。
清掃性は設計の性質であり、仕上げの性質ではない
衛生部品では、より細かい表面粗さを指定しがちです。しかし本質は幾何形状です。2つのパネルが作る90°の内側コーナーは隙間であり、どれだけ研磨しても拭き取りで清掃できる面にはなりません。内側コーナーにRを付け、ベースパンに戻りフランジを持たせなかったことが、表面粗さの指定よりも清掃性に大きく寄与しました。
同じ考え方は締結部品にも当てはまります。露出したねじ頭も座金も、すべて隙間になります。設計が許す箇所では、パネルの固定ねじを機械加工したポケットに沈め、外面が連続したままになるようにしました。
溶接、仕上げ、不動態化
溶接部を仕上げると、金属とともに不動態皮膜も除去されます。溶接・仕上げだけを行い不動態化せずに出荷した部品は、仕上げた箇所に錆が現れます。しかも検査時ではなく、数か月後に顧客の現場で。不動態化は見た目の工程ではなく、仕上げを成立させる工程です。
| 工程 | 目的 |
|---|---|
| アルゴン裏波遮蔽付きTIG溶接 | 溶接裏面の酸化を防ぐ。酸化した裏面は清掃不可能になる |
| 外面溶接部を面一に仕上げる | 溶接ビード止端と板の間の、汚れが溜まる隙間をなくす |
| 仕上げた部位を母材表面に滑らかになじませる | 拭き取り布が引っかかる段差を防ぐ |
| 仕上げ後の不動態化 | 研削と仕上げで失われた酸化クロム被膜を回復させる |
| 純水リンスと乾燥 | 不動態化後に染みとして現れる残留物を除去する |
プロジェクトが実際に必要とした文書
受入判断は、部品と同程度に書類で決まりました。当社はバルーン付き図面に基づく初度品寸法検査報告書、使用したコイルの溶鋼番号に紐付いたミル証明書、そして不動態化処理のバッチ記録を提出しました。
適用範囲を明確にすることが重要でした。ISO 9001は当社が保有する唯一のマネジメントシステム認証であり、ISO 13485や医療機器品質マネジメントシステムは保有していません。この点は見積段階で明示しました。規制提出書類に製造者のQMSを記載する必要がある場合は、その要件は証明書を保有するサプライヤーが担うべきものです。当社が提供するのは、文書化されたプロセスと、そこから生まれる客観的証拠であり、この顧客が必要としたのはまさにそれでした。
応用できる要点
- 清掃性は幾何形状として指定します:内角ではなくR、水平な棚なし、盲槽なし。
- ステンレスの溶接は裏波遮蔽を行います。酸化した裏面は清掃できず、問題になった時点で初めて気づかれます。
- 仕上げ後の不動態化は省略しないこと。錆は遅れて、最悪のタイミングで現れます。
- プロジェクトが認証済みQMSを必要とするかは早めに確認してください。それは納品の問題ではなく、サプライヤー認定の問題だからです。