
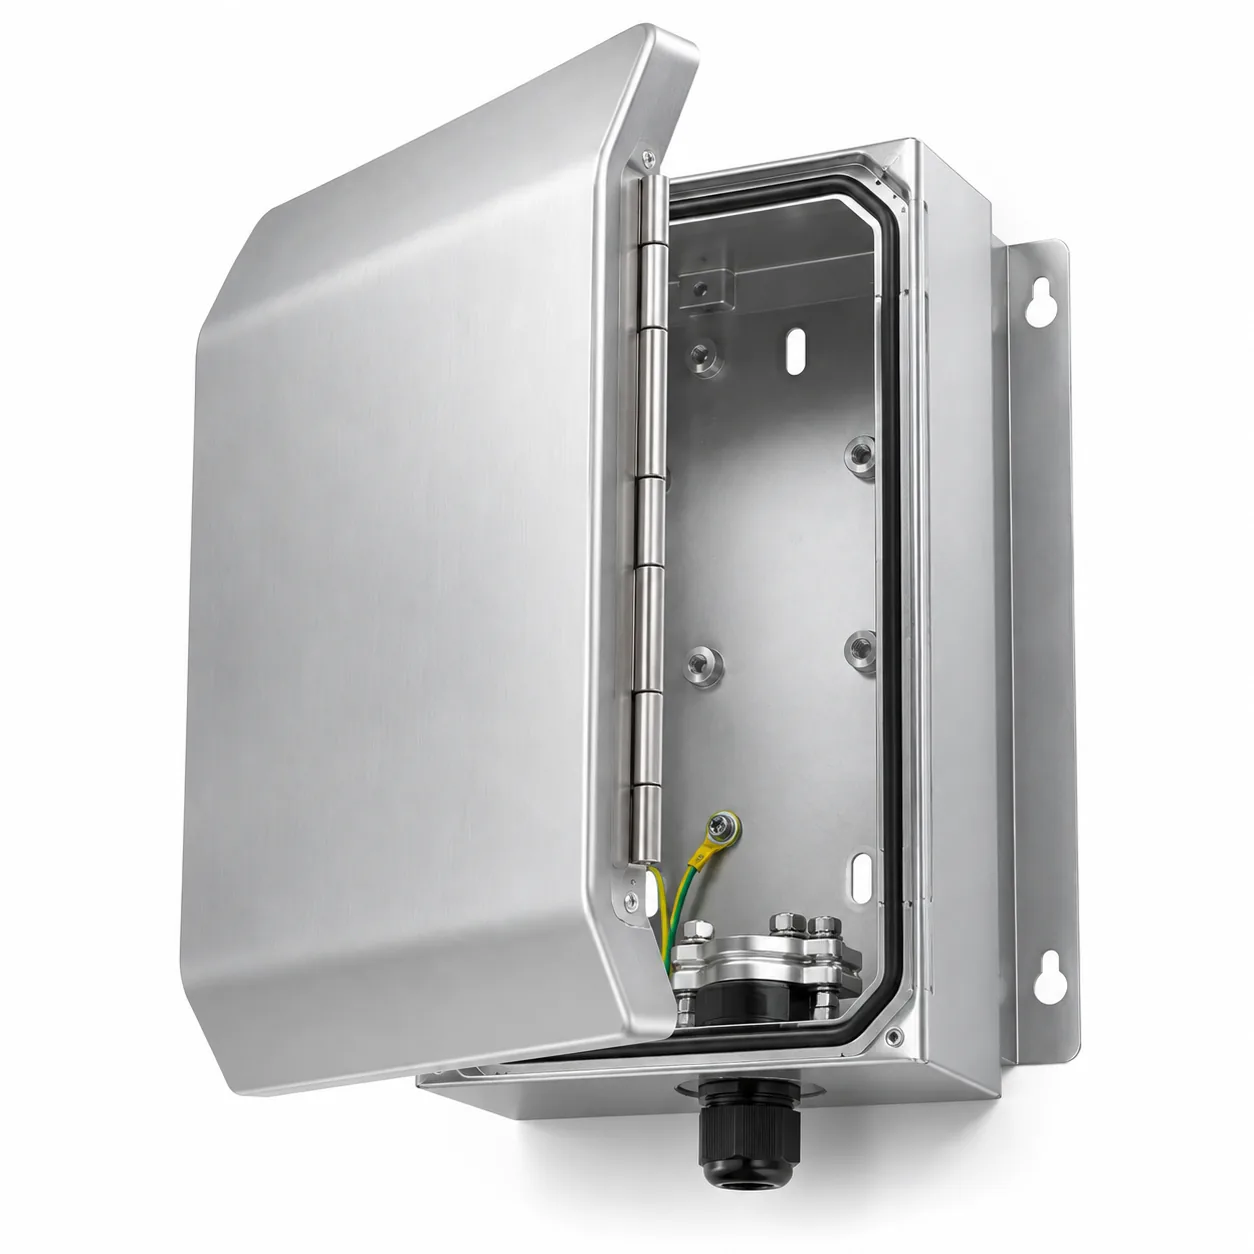
部品概要
| 項目 | 内容 |
|---|---|
| 用途 | 壁掛け交流充電ユニット、屋外、一体型カバー |
| 本体 | アルミニウム 5052、2.0mm、曲げ加工、溶接なし |
| カバー | アルミニウム 5052、2.0mm、曲げ加工、上端ヒンジ |
| シール | カバーに連続ガスケット溝、独立気泡ガスケット |
| 工程 | ファイバーレーザー加工、CNC曲げ、筐体本体に溶接なし |
| 仕上げ | 外面粉体塗装、アーススタッドとガスケット当接面をマスキング |
| ケーブル導入 | 底面、応力緩和ブラケット、組立時にグランド装着 |
開閉カバーをシールする
開閉するカバーは、ヒンジ線を含む経路に沿ってシールする必要があります。ヒンジはカバーが動く場所であり、経路の中で最も難しい部分です。溝は本体でなくカバー側に成形しました。一貫して閉じるべきはカバーだからです。その上で、ヒンジ軸がシール線の外側に来るよう配置しました。
ガスケット当接面は塗装前にマスキングしました。外観部品としては珍しい処理ですが必要です。ガスケットは面に対して圧縮されます。粉体の膜は圧縮を減らし、開閉の繰り返しで剥離し始めます。
塗装された筐体のアース
ユニットは引き込み電源から本体までアース経路を必要とします。本体は塗装済み。つまり内部スタッドを塗装前にマスキングし、フランジ当接面も素地に保つこと。導通は締結部の下の面に依存し、スタッドだけに依存しません。
2つ目の、やや見えにくい経路はカバーと本体の間です。カバーがアースすべき金属部品を担う場合、塗装後のヒンジは信頼できる導体ではありません。ヒンジに頼らず、マスキングした当接面と短いボンディングストラップで解決しました。
- アーススタッドとフランジ当接面は塗装前にマスキングし、全数導通試験。
- カバーはヒンジ経由でなくストラップで本体にボンディング。
- ケーブル導入のグランドは素地の金属面に着座、塗装面には置かない。
- 内部の構造用締結は塗装済み本体でなくめっきハードウェアのまま。
アルミ、塗装、そして底面
5052を選んだのは成形性と軽さのためです。筐体に溶接はなく、全体の形状は曲げで生まれ、材料は割れずに小さいRまで曲がらなければなりません。これは圧力試験と溶接工程1つを消しました。量産の消費者向けユニットでは、材料費の差より大きい意味を持ちます。
屋外筐体が最初に破綻するのは底面です。水が溜まり、ケーブル導入が構造上の弱点になるから。底面はケーブル導入から離れる浅い勾配付きで成形し、グランドは素地の金属に着座させ、締結位置はグランドが片側でなく均一に圧縮されるよう決めました。
検査と引き渡し
初品では、ガスケット装着状態のカバーと本体の嵌合、組立状態のアース導通、ヒンジの芯出しを確認。膜厚はサンプルで記録し、マスキング部位は個別に確認しました。取り忘れたマスキングは組立後には見えないからです。
出荷はカバーを閉じたまま、ただし未密封——ガスケットとグランドは納品先で装着——シールが最初に圧縮されるのは現地設置時で、輸送中ずっと圧縮されたままではありません。